Детали X65M прямой шов сварных стальных труб, обычно используемых в промышленных проектах
Дата: 2025-05-14
Детали X65M прямой шов сварных стальных труб, обычно используемых в промышленных проектах
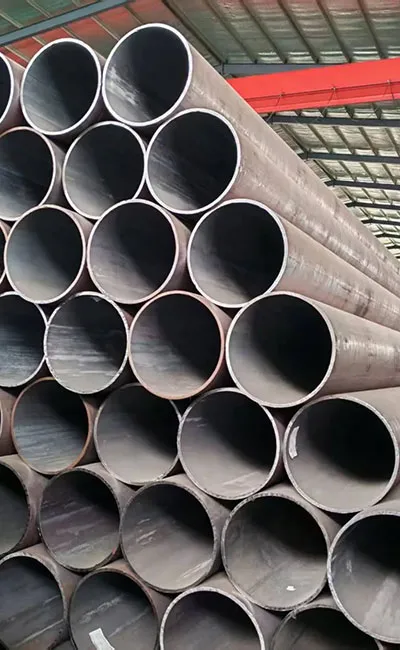
Труба сваренная прямым швом С65М стальная высокопрочная труба трубопровода стальная широко используемая в длинных проектах трубопровода как нефть и природный газ, с превосходными механическими свойствами, свойствами заварки, и коррозионной устойчивостью. С непрерывным ростом мирового спроса на энергию, X65M прямой шов стальной трубы имеет широкие перспективы применения на внутреннем и внешнем рынках и стал одним из важных материалов в области строительства трубопроводов.
Во-первых, основные характеристики X65M прямой шов сварных стальных труб
X65M прямой шов сварных стальных труб является высокопрочной трубопроводной стали, произведенной по API 5L стандарт, с минимальным пределом текучести 450MPa (65ksi), и принадлежит к стали, произведенной микролегирования контролируемых прокатки и контролируемого охлаждения (TMCP) процесс. Содержание углерода в его химическом составе контролируется на низком уровне (обычно ≤ 0,12%), а содержание вредных элементов, таких как сера и фосфор, чрезвычайно низкое (≤ 0,005% и ≤ 0,020% соответственно), что значительно улучшает стойкость стальной трубы к водородному растрескиванию (HIC). и коррозия в напряженном состоянии (SSCC) сульфида.
Во-вторых, производственный процесс и технические моменты X65M прямой шов сварных стальных труб
Современная сварная стальная труба с прямым швом X65M в основном производится процессом формирования JCOE или процессом формирования UOE. Ключевые производственные процессы включают:
-Обработка кромок пластины: используйте фрезерный станок для точной обработки края стальной пластины, чтобы обеспечить угол паза 30 ° ± 2 ° и высоту тупого края 1,5 ± 0,5 мм, создавая идеальные условия для последующей сварки.
-Пре-гнуть формировать: Пре-гнуть край стальной пластины машиной пре-изгиба семи-крена для того чтобы исключить «прямое влияние края» во время последующего формировать ДЖКО. Измеренные данные фабрики показали, что оптимизированный радиус предварительного изгиба может снизить остаточное напряжение более чем на 40%.
-Многоступенчатое штамповочное формование: с помощью гидравлического пресса с компьютерным управлением для прогрессивного формирования JCO обычно требуется 7-9 проходов, чтобы завершить весь процесс формования. Точность позиционирования недавно введенного гидравлического пресса 6000 тонн достигает ± 0,1 мм, а эффективность формования увеличивается на 30%.
-Обработка расширения: применяется технология механического или гидравлического расширения. Фактическое измерение проекта показывает, что после обработки скорости расширения 12% погрешность округлости стальной трубы можно контролировать в пределах 0,6% D, что значительно повышает точность сборки трубопровода.
В-третьих, технология контроля качества и обнаружения сварной стальной трубы X65M с прямым швом
Для обеспечения надежности X65M прямой шов сварных стальных труб, строгая система контроля качества реализована в процессе производства:
1. Осмотр сырья: Спектрометр (OES) прямого отсчётывания использован для анализа состава, и микроскоп Zeiss metallographic оборудован для оценки включения. Отчет о проверке партии показывает, что фактическое содержание серы контролируется на уровне 0,0012%-0,0028%, что намного ниже стандартных требований.
2. Система онлайн-мониторинга: ультразвуковой толщиномер компании Thermo Electric Company из США установлен для контроля отклонения толщины стенки в режиме реального времени, а чувствительность системы достигает 0,05 мм. Статистика показывает что тариф квалификации толщины стены увеличил до 99,97% после применения этой системы.
3. Неразрушающий контроль: комбинированное применение ультразвукового дефектоскопии (UT) и вихретокового дефектоскопии (ET), недавно введенная система ультразвукового контроля фазированной решетки (PAUT) может идентифицировать дефекты с эквивалентным диаметром 0,3 мм, а скорость обнаружения достигает 2,5 м/мин.
В-четвертых, типичные случаи инженерного применения X65M прямой шов сварных стальных труб
В проекте трубопровода природного газа линии, X65M прямой шов сварных стальных труб создал много записей приложений. В проекте используются стальные трубы диаметром 1422 мм и толщиной стенки 21,4 мм, с весом одной трубы 7,8 тонны и расчетным давлением 12 МПа. Следует особо отметить, что:
Низкотемпературная приспособляемостьь: На температуре окружающей среды-40 ℃, энергия удара Чарпы стальной трубы остается 186-243Дж, которая полно соотвествует пользы весьма холодных регионов. Отчет об испытаниях третьей стороны показывает, что скорость зоны сдвига DWTT при-45 ℃ достигает 98%.
В-пятых, состояние рынка и тенденции развития X65M прямой шов сварных стальных труб
Согласно статистике от ассоциации утюга и стали Китая, продукция стальной трубы С65М моей страны прямым сваренная швом превысит 5,8 миллиона тонн в 2024, чего экспорт составляет 35%, главным образом проданный к Ближнему Востоку, Средней Азии, и Африке. Нынешняя отрасль представляет следующие характеристики развития:
1. Крупномасштабные спецификации: Ежегодные темпы роста спроса на трубы большого диаметра стальные над 1422 мм 12%, и проект Ближнего Востока начинал оценивать осуществимость труб диаметра 1620 мм.
2. Высокая прочность: доля изделий из стали X70M и выше увеличилась до 28%, но X65M по-прежнему занимает основное положение (около 65% доли рынка) благодаря отличной стоимости.
3. Интеллектуальное производство: ведущие компании развернули промышленные интернет-платформы 5G +, а демонстрационный завод снизил уровень брака на 40%, а потребление энергии на 15% благодаря технологии цифрового близнеца.
В-шестых, рекомендации по использованию и техническому обслуживанию X65M прямой шов сварных стальных труб
Для обеспечения долгосрочной безопасной эксплуатации X65M прямой шов сварных стальных труб, пользователям рекомендуется обратить внимание на следующие моменты:
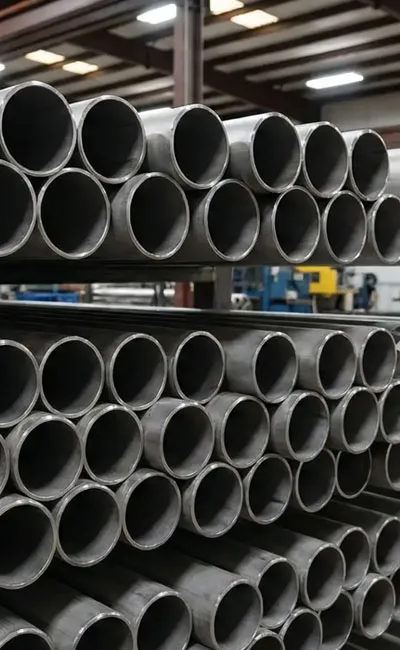
1. Управление хранением: Количество слоев стальной трубы штабелируя не должно превысить 5 слоев, и дистанционирование между поддержками не должно быть больше чем 1/3 из длины трубы. Опыт определенного проекта показывает, что использование резиновых прокладок может снизить деформацию конца трубы на 60%.
2. Сварочный предварительный нагрев: когда температура окружающей среды ниже 5 ° C, требуется предварительный нагрев при 80-120 ° C. Практические данные показывают, что правильный предварительный нагрев может снизить частоту холодных трещин с 3,2% до 0,5%.
3. Катодная защита: рекомендуется поддерживать потенциал защиты от-0,85 до-1,15 В (CSE). Система мониторинга подводных трубопроводов показывает, что оптимизированная схема защиты снижает скорость коррозии до 0,02 мм/год.
4. Регулярная проверка: рекомендуется проводить внутреннюю проверку (ILI) каждые 5 лет. Новейшая технология электромагнитного ультразвукового контроля (EMAT) может одновременно оценивать дефекты корпуса трубы и условия покрытия с точностью обнаружения ± 0,3 мм.
Таким образом, как основной материал современного трубопроводного машиностроения, технический уровень и масштаб применения X65M прямой шов сварной стальной трубы продолжают улучшаться. С непрерывными прорывами в новых материалах и новых процессах, этот тип стальной трубы покажет превосходное представление под более строгими условиями окружающей среды и более сложными условиями обслуживания, обеспечивая твердую защиту для глобальной конструкции энергетической инфраструктуры.
Время доставки: Май-14-2025






 English
 Español
 русский язык
 Português