Новости отрасли

Hunan Great Steel Pipe Co., Ltd
Труба сваренная электрическим сопротивлением, нержавеющая труба, спиральная сваренная труба

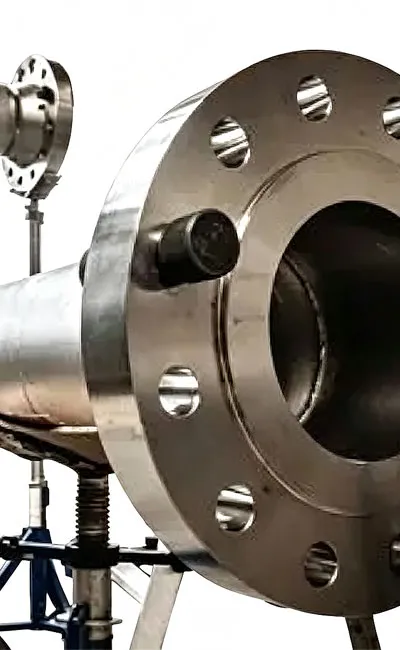
Методы быстрого охлаждения для сварных швов труб из нержавеющей стали 316L

Дата: 2025-09-04
Методы быстрого охлаждения для сварных швов труб из нержавеющей стали 316L Труба из нержавеющей стали 316L широко используется во многих промышленных областях благодаря своей отличной коррозионной стойкости, высокотемпературной прочности и стойкости к окислению. Однако этот материал сталкивается с несколькими проблемами во время сварки, одной из которых является медленное охлаждение сварного шва. Труба из нержавеющей стали 316L имеет относительно плохую теплопроводность, что затрудняет быстрое рассеивание тепла из сварного шва после сварки. Во время сварки высокие температуры вызывают микроструктурные изменения в сварном швах и прилегающих областях. Если скорость охлаждения слишком низкая, могут возникнуть нежелательные микроструктуры, такие как грубые зерна и образование осадков, влияющие на механические свойства и коррозионную стойкость сварного шва. 1. Недостатки воздушного охлаждения для заварки трубы нержавеющей стали 316Л Воздушное охлаждение является распространенным методом охлаждения, который использует сжатый воздух для охлаждения каждого сварного шва после сварки. Однако, этот метод не является идеальным. Из-за ограниченной охлаждающей способности сжатого воздуха скорость охлаждения сварного шва низкая. Типично, оно принимает больше чем 20 минут для температуры сварки для того чтобы упасть до около 40 ° К. Эта скорость охлаждения далеко не достаточна для применений, требующих высокого качества сварки. Например, при изготовлении некоторых прецизионных инструментов медленные скорости охлаждения могут вызывать концентрации напряжений в сварном швах, влияя на точность и надежность инструмента. 2. Ограничения охлаждения с обратным погружением сварных швов труб из нержавеющей стали 316L. Другой метод охлаждения включает в себя сначала выполнение базового шва с одной стороны, а затем погружение сварного шва в воду для охлаждения. Этот метод предлагает некоторое улучшение по сравнению с воздушным охлаждением и может ускорить охлаждение до определенной степени. Однако его охлаждающий эффект все еще не идеален. Для каждого сварного шва требуется более 15 минут, чтобы остыть примерно до 40 ° C. Кроме того, погружное охлаждение может вызвать окисление и другие проблемы в сварном швах, влияющие на качество сварки. Кроме того, погружное охлаждение также требует учета гидроизоляции оборудования, увеличивая сложность эксплуатации. 3. Преимущества водяного охлаждения сварных швов трубы нержавеющей стали 316L В дополнение к погружному охлаждению, нанесение воды на поверхность сварного шва может еще больше ускорить охлаждение. Этот метод сочетает в себе отличную теплопроводность воды и свойства рассеивания тепла жидкости для быстрого отвода тепла от сварного шва. Экспериментальные данные показывают, что температура каждого сварного шва может быть снижена примерно до 40 ° C примерно за 3 минуты. Этот метод быстрого охлаждения эффективно уменьшает зону термического влияния (HAZ) на сварном шве, уточняет размер зерна и улучшает механические свойства и коррозионную стойкость сварного шва. Кроме того, водяное охлаждение сварки является относительно простым и экономически эффективным, что делает его пригодным для сварочных работ всех размеров. Экспериментальные данные показывают, что водяное охлаждение сварного шва может снизить температуру каждого сварного шва примерно до 40 ° C всего за три минуты, что значительно повышает эффективность сварки. Кроме того, после тщательной оценки процесса сварки сварные швы из нержавеющей стали 316L, изготовленные с использованием этого метода, соответствуют стандартам качества, а механические свойства и коррозионная стойкость соответствуют соответствующим стандартам. Кроме того, с непрерывным развитием технологий мы также можем ожидать появления новых технологий охлаждения. Например, использование передовых технологий материаловедения и инженерии для разработки охлаждающих сред с более высокой теплопроводностью или использование интеллектуальных систем охлаждения, которые автоматически регулируют параметры охлаждения на основе температуры сварного шва в реальном времени. Время столба: Sep-04-2025
Список последних новостей

  • Износостойкость стальной пластины, износостойкая стальная пластина, износ стальной пластины, промышленный осмотр износа, обслуживание износостойкой пластины
    Стальные пластины, используемые в бункерах, желобах, погрузочно-разгрузочного оборудования и промышленных вкладышах, подвергаются истиранию, воздействию и изменению условий эксплуатации. Со временем эти факторы могут уменьшить толщину пластины, повлиять на производительность оборудования и увеличить затраты на техническое обслуживание. Понимание механизма износа является первым шагом к выбору подходящих материалов и планирования Эффективное обслуживание, правильное решение зависит от обрабатываемого материала, рабочей среды, свойств пластины и конструкции оборудования. Замена изношенной пластины более твердой может помочь, но это не обязательно решит проблемы, вызванные концентрированным ударом, неравномерным потоком материала или рассогласование,
  • Как выбрать стальную пластину, руководство по покупке стальной пластины, спецификации стальной пластины, промышленные закупки стальной пластины
    Выбирающ правую стальную пластину начинает с технической спецификацией проекта, не самой низкой цитатой, материал должен соотвествовать необходимом проектно-конструкторскому стандарту, условиям обслуживания и потребностям изготовления пока оставаясь практически к источнику, проверяет и поставляет, для Промышленные покупатели, ясное дознание необходимо, отсутствующая информация может привести к несравнимым цитатам, неподходящим материальным заменам или задержкам во время технического рассмотрения. Следующие шаги помогают командам по закупкам определить требования перед делать заказ,
  • Искажение стальной пластины, деформация заварки стальной пластины, искажение вырезывания плиты, последовательность заварки, стальное изготовление
    Искажение стальной пластины во время изготовления может привести к плохой подгонке, размерным отклонениям, задержкам собрания и дорогостоящей переделке, оно обыкновенно начинает когда резать или заварка создает неровные топление и охлаждать, причиняя различные части плиты или Собрание для того чтобы расширить и заключить контракт различным количеством, риск зависит от толщины плиты, материальных свойств, компонентной геометрии, совместного дизайна и последовательности изготовления, эффективного контроля начинает перед резать и продолжает через заварку, осмотр и окончательную габаритную проверку,
  • Проверка качества стальной пластины, осмотр стальной пластины, сертификат испытания стальной пластины материальный, трасеабилиты стальной пластины
    Проверка качества стальной пластины начинает с подтверждать что материал, размеры, результаты испытаний и документация встречают заказ на покупку и применимый стандарт продукта, для промышленных проектов, проверяя ранг самостоятельно нет достаточно, покупателям также нужно установить материальный трасеабилиты, осмотр обзора Записи и расхождения разрешения перед отправкой, объем осмотра зависит от стальной ранга, толщины плиты, запланированного применения и контрактных требований, ясного плана проверки помогает инженерам и закупая командам уменьшить материальные риски прежде чем сталь достигает место изготовления,
  • Коррозия стальной пластины, защита от коррозии стальной пластины, обслуживание стальной пластины, защитное покрытие, промышленная стальная пластина
    Коррозия стальных пластин может снизить срок службы, увеличить затраты на техническое обслуживание и поставить под угрозу структурную надежность. Скорость износа зависит от окружающей среды, класса материала, состояния поверхности и эффективности защитной системы. Прибрежные конструкции, промышленное оборудование и наружные стальные компоненты могут сталкиваться с различными рисками коррозии, даже когда Они используют одну и ту же ранг стали. Эффективная защита от коррозии стальной пластины начинается с понимания условий обслуживания, выбора подходящей системы защиты и поддержания ее в течение всего срока службы. Краски не всегда достаточно; подготовка поверхности, дренаж, осмотр и своевременный ремонт одинаково важны,

Найти то, что вам нужно?

close
We use cookies and other tracking technologies to improve your browsing experience on our website, to show you personalized content and targeted ads, to analyze our website traffic, and to understand where our visitors are coming from.