Notícias do produto

Hunan Great Steel Pipe Co., Ltd
Instalação De Grade De Aço Guia De Instalação De Grade De Aço Grating Grating De Aço Galvanizado Métodos De Fixação De Grade De Aço

O Que Você Deve Prestar Atenção Ao Instalar Grating De Aço? Um guia prático para instalação segura e duradoura

Data: 2026-08-03
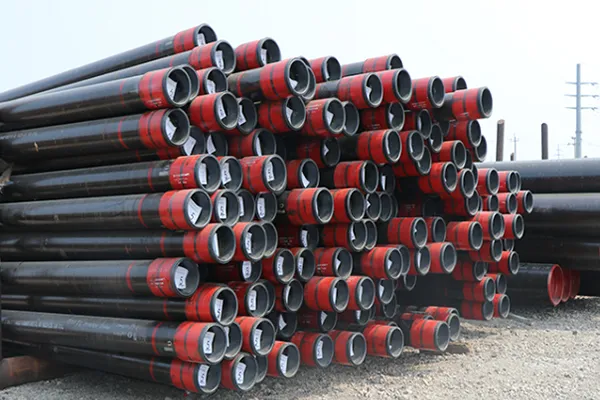
Tubulação hidráulica do açoO controle da qualidade é um processo do circuito fechado que comece com a verificação da matéria prima e siga cada tubo com o desenho frio, o tratamento térmico, a aferição dimensional, os testes não-destrutivos, e a revisão final da documentação. Essa abordagem sistemática garante que o tubo acabado possa lidar com picos de pressão do mundo real sem falhas. Veja como funciona e o que os compradores devem verificar antes de fazer um pedido.

Por Quality Control Matters para tubos hidráulicos aço

Um sistema hidráulico é tão confiável quanto seu componente mais fraco. Se um tubo falhar no controle de qualidade-ou ignorá-lo completamente-as conseqüências vão muito além de um tubo com vazamento. Falhas não detectadas geralmente desencadeiam contaminação do fluido hidráulico, quedas de pressão que paralisam máquinas pesadas e pontuação de cilindros que custa milhares de paradas não planejadas. O rigoroso controle de qualidade é a única defesa contra orçamentos de manutenção inflados e riscos de segurança no chão de fábrica.

Passo 1: Inspeção Matéria-prima

O controle de qualidade começa antes do aço entrar no banco. Verificaremos cada boleto recebido em relação ao seu certificado EN 10204 usando espectrometria de emissão óptica (OES) para confirmar os limites de carbono, manganês e material de captura de enxofre antes de atingir a produção. As verificações de superfície detectam rachaduras ou voltas que pioram durante o trabalho a frio, e cada número de calor é registrado para garantir a rastreabilidade total do derretimento à entrega.

Inspeção Item

Finalidade

Análise Química (OES)

Verifique o grau do aço e a conformidade do elemento

Verificação superfície visual

Detectar tarugos com rachaduras ou costuras

Revisão material do certificado

Estabeleça a rastreabilidade completa do derretimento à entrega

Passo 2: Manufacturing Process Control

O processo do desenho frio é onde a precisão dimensional é forjada. Durante o desenho, o tubo é puxado através de uma matriz e sobre um mandril, reduzindo seu diâmetro e espessura da parede enquanto refina sua estrutura granular. Este trabalho a frio aumenta a resistência à tração em 20-30%, mas também introduz estresse interno-e é por isso que o tratamento térmico controlado (normalização ou recozimento de alívio de estresse) segue imediatamente para restaurar a ductilidade e evitar rachaduras. O endireitamento e o corte são cuidadosamente calibrados; mesmo um desvio de 0,5mm na retidão pode causar desalinhamento nos conjuntos de cilindros. Cada parâmetro aqui afeta diretamente a tolerância final e a capacidade da selagem.

Passo 3: Inspeção dimensional

Após o corte, cada tubo sofre rigorosa medição dimensional. Nós verificamos o diâmetro externo (OD) usando micrômetros do laser, a espessura da parede através da calibragem ultrassônica, e o comprimento para encontrar tolerâncias exatas do corte. A retidão é verificada em placas de superfície de granito e a ovalidade é medida para garantir a redondeza para a compatibilidade do selo. Para aplicações de cilindros hidráulicos, manter uma tolerância OD de ± 0,05mm geralmente não é negociável-qualquer coisa mais solta convida o desvio de fluido e o desgaste do pistão.

Parâmetro

Inspeção Finalidade

Diâmetro externo (OD)

Garante o ajuste adequado em blocos cilíndricos e acessórios

Parede Espessura (WT)

Determina estourar pressão nominal e segurança margem

Retidão

Impede o esforço do conjunto e a carga desigual do selo

Passo 4: Teste Propriedade Mecânica

Nós cortamos partes do teste de cada grupo para avaliar a força de rendimento, a resistência à tração, o alongamento, e a dureza. Para um tubo E355, a força de escoamento mínima deve atingir 355 MPa, com valores de tração variando de 490 a 630 MPa. O alongamento é igualmente crítico-diz-nos quanto o aço pode deformar antes da fractura. Se a força de escoamento for insuficiente, o tubo poderá deformar-se permanentemente sob pressão; se a dureza for muito alta, poderá tornar-se quebradiço e rachar sob cargas de choque. Estas propriedades mecânicas são a base da segurança hidráulica.

Etapa 5: Ensaios Não Destrutivos (END)

NDT é onde falhas ocultas são eliminados. O teste de corrente Eddy (ECT) varre as superfícies externas e internas para rachaduras finas, furos e voltas. Para defeitos volumétricos mais profundos, o teste ultrassônico (UT) envia ondas sonoras através da parede do tubo para detectar inclusões ou laminações. O teste hidrostático-encher o tubo com água pressurizada-é o teste final de prova, normalmente realizado a 1,5 vezes a pressão de trabalho (embora algumas especificações de equipamentos móveis exijam 1,6 vezes, sempre confirmamos contra o desenho). Aplicações críticas de segurança também passam por varredura UT completa juntamente com ECT padrão e verificações hidrostáticas.

Passo 6: Superfície Finish e limpeza Inspeção

Esta etapa é frequentemente negligenciada pelos fornecedores genéricos, mas é crucial para a longevidade do sistema. Nós inspecionamos a rugosidade superficial interna usando profilômetros; para tubos hidráulicos de precisão, apontamos para Ra ≤ 0.4μm. A limpeza interna é verificada lavando com solvente filtrado e inspecionando partículas residuais de acordo com as normas ISO 4406. A rebarbação remove bordas afiadas que podem danificar as vedações durante a montagem e a prevenção final de ferrugem (papel VCI ou revestimento a óleo) é aplicada antes da embalagem. A contaminação é a principal causa de aderência da válvula e tubos limpos contra o desgaste da bomba protegem esses componentes caros.

Qualidade Documentos Compradores Devem Solicitar

Não confie em garantias verbais. Aqui está uma lista de documentos que validam a qualidade:

Documento

O que ele fornece

EN 10204 3.1 Moinho Certificado

Confirma resultados químicos e mecânicos rastreáveis ao calor

Relatório Inspeção Dimensional

Lista medições reais de OD, WT, retidão e comprimento

Relatório NDT

Detalhes quais testes foram realizados (ECT, UT) e limiares aceitáveis

Registro teste hidrostático

Verifica o desempenho à prova de vazamentos sob pressão

Rastreabilidade Número

Liga os tubos acabados ao calor original da matéria-prima

Problemas comuns de qualidade e como preveni-los

Mesmo com controles rigorosos, desvios podem ocorrer. Aqui está o que observamos e como evitá-los:
  • Arranhões na superfície → Causados pelo desgaste ou manuseio do material. Prevenção: regular morrer substituição e embalagem protetora.
  • Parede espessura desvio → Devido ao desenho desigual ou pobre mandril posicionamento. Prevenção: medição a laser em tempo real durante o desenho.
  • Formação ferrugem → Armazenamento em condições de alta umidade. Prevenção: aplicação imediata de óleo anti-ferrugem e armazenagem interior.
  • Pobre retidão → Ajustes inadequados endireitar rolo. Prevenção: auditorias periódicas usando ferramentas de medição.

Como os compradores podem avaliar um fornecedor hidráulico Steel Pipe

Antes de se comprometer, audite a capacidade de testes internos do fornecedor-eles operam sua própria unidade UT e espectrômetro ou terceirizam tudo? Reveja seu armazém; tubos armazenados em terreno lamacento chegarão enferrujados e contaminados. Examine seu fluxo de rastreabilidade: eles podem produzir um único arquivo ligando o tubo final de volta ao calor do tarugo original? Um fornecedor que pode orientá-lo com confiança em cada etapa de controle-da matéria-prima à embalagem-sem folhetos genéricos geralmente é aquele em que você pode confiar para confiabilidade a longo prazo.

FAQ

Q1: Quais inspeções são necessárias para tubos hidráulicos?
A1: No mínimo, análise química, testes de tração, verificações dimensionais, testes de correntes parasitas e testes hidrostáticos devem ser realizados. Aplicações críticas também podem exigir testes ultrassônicos.
Q2: Que é EN 10204 3.1?
A2: É um certificado da inspeção do moinho onde o fabricante declara que seus resultados da análise cumprem com o padrão, e os testes foram executados pelo pessoal interno independente da equipe da produção.
Q3: O teste hidrostático é sempre necessário?
A3: Nem sempre, mas é altamente recomendado para sistemas de alta pressão ou de segurança crítica. Fornece a prova inegável da integridade da explosão do tubo.
Q4: Como a precisão dimensional é medida?
A4: Usando instrumentos calibrados como micrômetros do laser para o OD, medidores ultrassônicos da espessura da parede, e tabelas da medida da retidão. As medições são feitas de ambas as extremidades e do meio de cada tubo.
Q5: Por que a limpeza interna é importante?
A5: Mesmo partículas microscópicas podem fazer com que as válvulas hidráulicas grudam, acelerem o desgaste da bomba e degradem o fluido. Tubos limpos prolongam diretamente a vida útil de todo o circuito hidráulico.

Conclusão

O controle de qualidade para tubos de aço hidráulicos não é um único passo-é um ciclo abrangente que abrange química, conformação a frio, tratamento térmico, metrologia e detecção de falhas não destrutivas. Cada estágio baseia-se no anterior para fornecer um tubo que executa de forma confiável sob pressões extremas. Sem essa cadeia rigorosa, você não está apenas comprando um tubo-você está aceitando um risco para o tempo de atividade e segurança do seu equipamento. Se você estiver comprando tubos de aço hidráulicos para cilindros, equipamentos pesados ou máquinas industriais, consulte um fornecedor que possa demonstrar cada um desses estágios de controle. Nossa equipe de engenharia ajuda regularmente os clientes a combinar os níveis de inspeção com o risco da aplicação-alcance se você precisar de orientação específica ou solicitar um relatório de teste de amostra antes do próximo pedido.

Lista de últimas notícias

  • Corrosão do revestimento do óleo, revestimento ácido do serviço, corrosão do CO₂ em poços de petróleo, seleção material do H₂S, gestão da corrosão do poço do óleo, integridade do revestimento
    O revestimento de óleo em ambientes corrosivos deve atender aos requisitos de projeto mecânico e às demandas do ambiente de serviço, dióxido de carbono (CO₂), sulfeto de hidrogênio (H₂S), cloretos, química da água e temperatura podem influenciar o comportamento da corrosão e a adequação do material. Escolher um invólucro com base apenas na força pode deixar riscos importantes sem resposta,
  • Como escolher a embalagem do óleo, seleção da embalagem do óleo, guia da compra da embalagem do óleo, obtenção da embalagem do óleo, especificações da embalagem do óleo
    Escolher o revestimento de óleo certo requer mais do que combinar um diâmetro nominal ou selecionar um grau de aço de maior resistência, o invólucro deve atender ao projeto do poço, cargas mecânicas esperadas, requisitos de conexão e ambiente de serviço. Para empreiteiros de perfuração, equipes de aquisição EPC e compradores internacionais, confirmar esses requisitos antes de solicitar ajuda a reduzir erros de especificação, atrasos na entrega e alterações dispendiosas durante a execução do projeto
  • Óleo invólucro falha sinais, invólucro integridade problemas, monitoramento de pressão anular, óleo bem invólucro danos, invólucro falha diagnóstico, óleo invólucro inspeção
    A embalagem de óleo fornece suporte estrutural e ajuda a manter a integridade do poço durante toda a perfuração e produção, quando a embalagem ou as barreiras do poço relacionadas se deterioram, as conseqüências podem incluir vazamentos, interrupções operacionais e riscos de segurança aumentados, no entanto, o dano da embalagem nem sempre é visível na superfície e os sinais de alerta antecipados não confirmam necessariamente uma falha,
  • Controle da qualidade do revestimento do óleo, inspeção do revestimento do óleo, testes do revestimento do óleo, embalagem exigências de qualidade da tubulação
    A qualidade da embalagem do óleo deve ser verificada em relação aos requisitos acordados para o pedido, incluindo grau de aço, dimensões, conexões, escopo de inspeção e documentação. Antes do embarque, os compradores precisam saber não apenas se o produto foi inspecionado, mas também se os testes necessários estão completos, os resultados atendem aos critérios de aceitação especificados, e os registos correspondem aos materiais fornecidos,
  • Invólucro dano durante cimentação, invólucro óleo cimentação, invólucro correndo problemas, invólucro conexão inspeção, bem invólucro integridade
    Casing dano durante cimentação pode complicar a construção do poço, atrasar as operações subsequentes e levantar preocupações sobre a integridade do poço, embora cimentação ajuda a apoiar a cadeia de revestimento e isolar formações, a operação envolve cargas mecânicas, pressão do fluido e coordenação entre perfuração e cimentação equipes,

Encontre o que você precisa?

close
We use cookies and other tracking technologies to improve your browsing experience on our website, to show you personalized content and targeted ads, to analyze our website traffic, and to understand where our visitors are coming from.