Новости продукта

Hunan Great Steel Pipe Co., Ltd
Бесшовные трубы, api обсадные и трубы, ВПВ поставщик стальных труб

Сварные трубы процесс

Дата: 2023-09-08
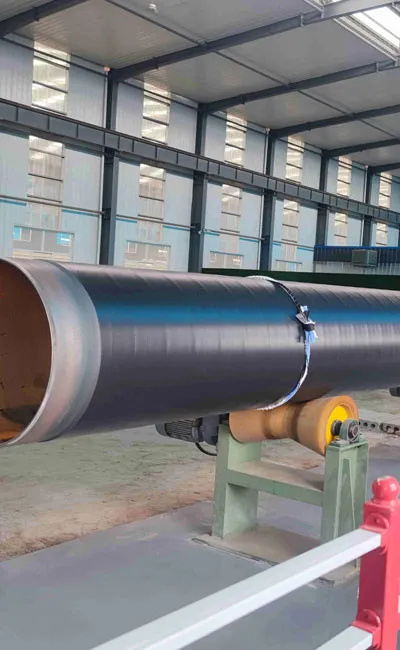
Сварные трубы процесс Сварные трубы процесс Процесс сварки электрическим сопротивлением (ВПВ) Стальная труба В процессе сварки сопротивлением трубы производятся горячим и холодным формованием листа плоской стали в цилиндрической геометрии. Электрический ток затем проходит через края стального цилиндра, чтобы нагреть сталь и сформировать связь между краями до точки, где они вынуждены встретиться. В процессе REG также может использоваться присадочный материал. Существует два типа контактной сварки: высокочастотная сварка и сварка вращающимся контактным колесом. Требование для высокочастотной заварки проистекает из тенденции для низкочастотных сваренных продуктов испытать выборочную совместную корозию, трескать крюка, и неадекватное совместное соединение. Поэтому взрывоопасные остатки низкочастотной войны больше не используются для изготовления труб. Высокочастотный процесс ВПВ по-прежнему используется в производстве труб. Существует два типа высокочастотных процессов REG. Высокочастотная индукционная сварка и высокочастотная контактная сварка-это виды высокочастотной сварки. При высокочастотной индукционной сварке сварочный ток передается на материал через катушку. Катушка не вступает в контакт с трубой. Электрический ток генерируется в материале трубки магнитным полем, окружающим трубку. При высокочастотной контактной сварке электрический ток передается на материал через контакты на полосе. Сварочная энергия применяется непосредственно к трубе, что делает процесс более эффективным. Этот метод часто является предпочтительным для производства труб с большими диаметрами и высокой толщиной стенок. Другим типом сварки сопротивления является процесс сварки вращающимся контактным колесом. Во время этого процесса электрический ток передается через контактное колесо в точку сварки. Контактное колесо также создает давление, необходимое для сварки. Роторная заварка контакта типично использована для применений которые не могут приспособить препоны внутри трубы. Процесс электросварки (EFW) Процесс сварки электрическим плавлением относится к электронно-лучевой сварке стальной пластины с использованием высокоскоростного движения электронного пучка. Кинетическая энергия сильного удара электронного пучка преобразуется в тепло для нагрева заготовки для создания сварного шва. Зона сварки может также быть жарой-обработанной для того чтобы сделать сварку невидимой. Сварные трубы обычно имеют более жесткие размерные допуски, чем бесшовные трубы, и, если они производятся в тех же количествах, стоят меньше. В основном используемые для сварки различных стальных пластин или сварки с высокой плотностью энергии, металлические сварные детали можно быстро нагревать до высоких температур, плавя все тугоплавкие металлы и сплавы. Процесс дуговой сварки под флюсом (SAW) Погружная дуговая сварка включает в себя формирование дуги между проволочным электродом и заготовкой. Поток используется для создания защитного газа и шлака. Когда дуга движется вдоль шва, избыточный поток удаляется через воронку. Поскольку дуга полностью покрыта слоем флюса, она обычно незаметна во время сварки, а потери тепла также чрезвычайно малы. Существует два типа процессов дуговой сварки под флюсом: процесс дуговой сварки под флюсом по вертикали и процесс дуговой сварки под флюсом по спирали. В продольной погруженной в воду дуговой сварке, продольные края стальных пластин сперва скошены путем филировать для того чтобы сформировать форму у. Края U-образных пластин затем свариваются. Трубы, изготовленные с помощью этого процесса, подвергаются операции расширения с целью снятия внутренних напряжений и получения идеального допуска по размерам. При спиральной дуговой сварке под флюсом сварные швы похожи на спираль вокруг трубы. В обоих из методов продольной и спиральной заварки такая же технология использована, единственная разница спиральная форма швов в спиральной заварке. Процесс изготовления свернуть стальную прокладку так, что направление завальцовки формирует угол с радиальным направлением трубки, формы, и сварки так, что линия сварки лежит в спирали. Основным недостатком этого процесса являются плохие физические размеры трубы и большая длина соединения, что может легко привести к образованию дефектов или трещин. Время столба: Sep-08-2023
Список последних новостей

  • Износостойкость стальной пластины, износостойкая стальная пластина, износ стальной пластины, промышленный осмотр износа, обслуживание износостойкой пластины
    Стальные пластины, используемые в бункерах, желобах, погрузочно-разгрузочного оборудования и промышленных вкладышах, подвергаются истиранию, воздействию и изменению условий эксплуатации. Со временем эти факторы могут уменьшить толщину пластины, повлиять на производительность оборудования и увеличить затраты на техническое обслуживание. Понимание механизма износа является первым шагом к выбору подходящих материалов и планирования Эффективное обслуживание, правильное решение зависит от обрабатываемого материала, рабочей среды, свойств пластины и конструкции оборудования. Замена изношенной пластины более твердой может помочь, но это не обязательно решит проблемы, вызванные концентрированным ударом, неравномерным потоком материала или рассогласование,
  • Как выбрать стальную пластину, руководство по покупке стальной пластины, спецификации стальной пластины, промышленные закупки стальной пластины
    Выбирающ правую стальную пластину начинает с технической спецификацией проекта, не самой низкой цитатой, материал должен соотвествовать необходимом проектно-конструкторскому стандарту, условиям обслуживания и потребностям изготовления пока оставаясь практически к источнику, проверяет и поставляет, для Промышленные покупатели, ясное дознание необходимо, отсутствующая информация может привести к несравнимым цитатам, неподходящим материальным заменам или задержкам во время технического рассмотрения. Следующие шаги помогают командам по закупкам определить требования перед делать заказ,
  • Искажение стальной пластины, деформация заварки стальной пластины, искажение вырезывания плиты, последовательность заварки, стальное изготовление
    Искажение стальной пластины во время изготовления может привести к плохой подгонке, размерным отклонениям, задержкам собрания и дорогостоящей переделке, оно обыкновенно начинает когда резать или заварка создает неровные топление и охлаждать, причиняя различные части плиты или Собрание для того чтобы расширить и заключить контракт различным количеством, риск зависит от толщины плиты, материальных свойств, компонентной геометрии, совместного дизайна и последовательности изготовления, эффективного контроля начинает перед резать и продолжает через заварку, осмотр и окончательную габаритную проверку,
  • Проверка качества стальной пластины, осмотр стальной пластины, сертификат испытания стальной пластины материальный, трасеабилиты стальной пластины
    Проверка качества стальной пластины начинает с подтверждать что материал, размеры, результаты испытаний и документация встречают заказ на покупку и применимый стандарт продукта, для промышленных проектов, проверяя ранг самостоятельно нет достаточно, покупателям также нужно установить материальный трасеабилиты, осмотр обзора Записи и расхождения разрешения перед отправкой, объем осмотра зависит от стальной ранга, толщины плиты, запланированного применения и контрактных требований, ясного плана проверки помогает инженерам и закупая командам уменьшить материальные риски прежде чем сталь достигает место изготовления,
  • Коррозия стальной пластины, защита от коррозии стальной пластины, обслуживание стальной пластины, защитное покрытие, промышленная стальная пластина
    Коррозия стальных пластин может снизить срок службы, увеличить затраты на техническое обслуживание и поставить под угрозу структурную надежность. Скорость износа зависит от окружающей среды, класса материала, состояния поверхности и эффективности защитной системы. Прибрежные конструкции, промышленное оборудование и наружные стальные компоненты могут сталкиваться с различными рисками коррозии, даже когда Они используют одну и ту же ранг стали. Эффективная защита от коррозии стальной пластины начинается с понимания условий обслуживания, выбора подходящей системы защиты и поддержания ее в течение всего срока службы. Краски не всегда достаточно; подготовка поверхности, дренаж, осмотр и своевременный ремонт одинаково важны,

Найти то, что вам нужно?

close
We use cookies and other tracking technologies to improve your browsing experience on our website, to show you personalized content and targeted ads, to analyze our website traffic, and to understand where our visitors are coming from.