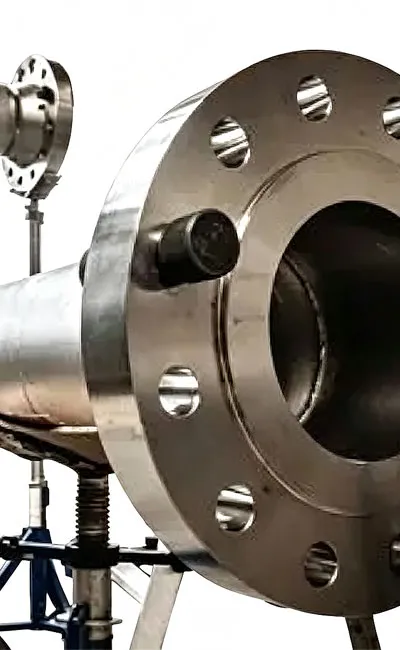
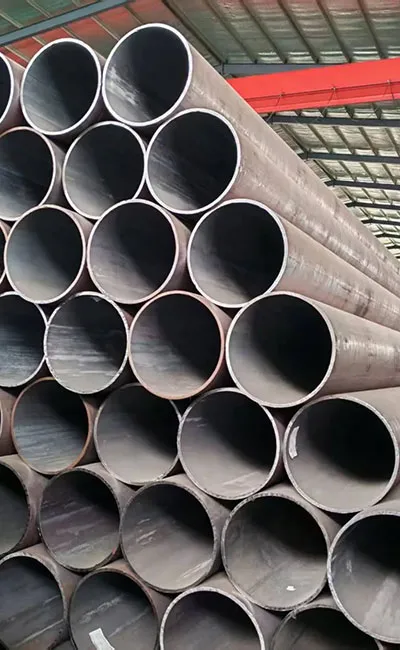
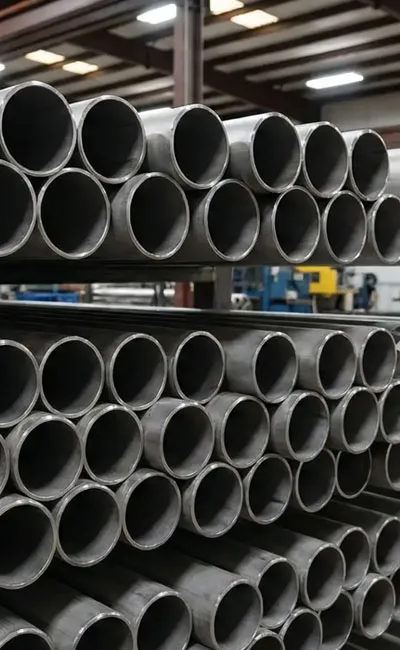
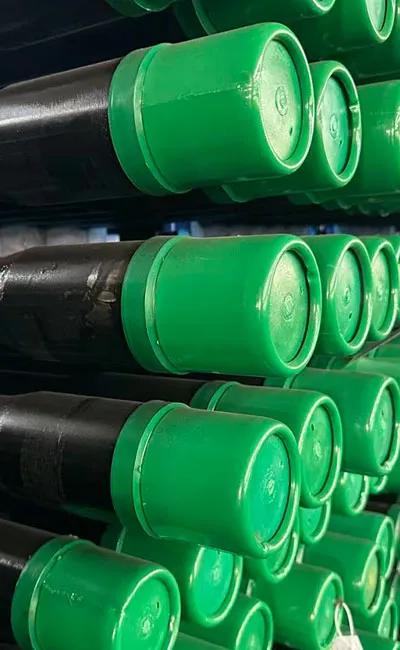
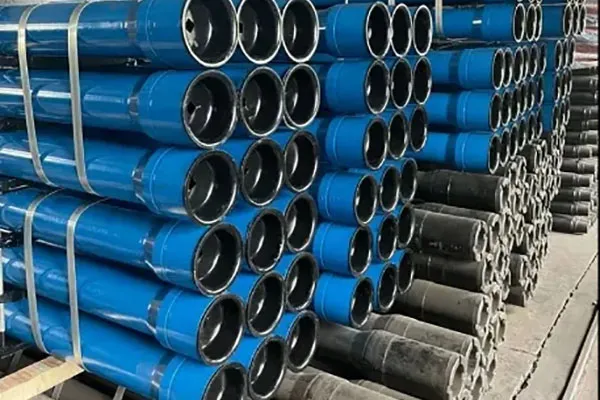
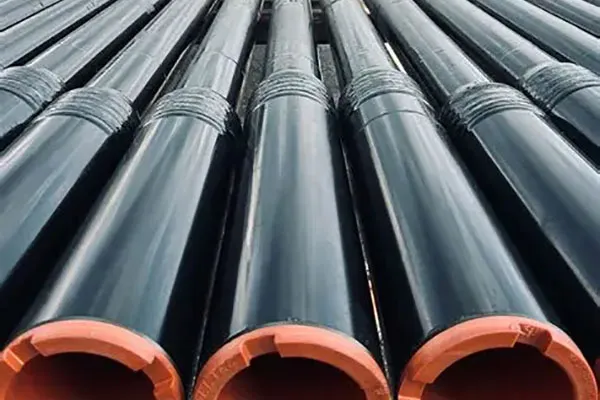
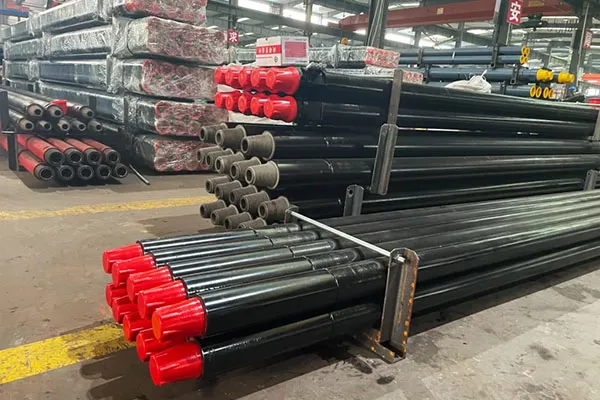
Соединения инструмента подвергаются механической обработке в конфигурации штыря и коробки для того чтобы сформировать соединения между разделами бурильной трубы. Их размеры и профили соединения должны соответствовать определенному роторному опущенному соединению. Важные производственные контроли включают идентификацию материала, внешние и внутренние размеры, геометрию соединения, твердость и подготовку резьбы. Точный подвергать механической обработке необходим потому что совместимость соединения, контакт плеча и условие потока влияют на представление собранной строки сверла.
Соединения инструмента обыкновенно присоединены к телу трубы используя роторную заварку трением. В зависимости от оборудования и технологического процесса, это может включать инерцию или сварку трением с прямым приводом. Контролируемое относительное вращение и осевое давление генерируют тепло на контактных поверхностях, создавая твердотельную связь без обычной сварки присадочным металлом. Лишний материал, образовавшийся во время операции, удаляется с помощью флэш-обрезки. Зона сварки получает определенные обработку и осмотр пост-сварки. Выравнивание, целостность сварки и распределение твердости важные соображения потому что эта область испытывает существенную механическую нагрузку во время сверлить.
6. Обработка резьбы и окончательная проверка
После сварки и необходимых отделочных операций штифт и коробочные соединения обрабатываются и измеряются в соответствии с заказанной спецификацией соединения. API 7-2 является ключевым ориентиром для нарезания резьбы и калибрования соединений с поворотными оконечностями. Окончательный осмотр может включать измерение размеров, визуальный осмотр, испытание твердости и применимый неразрушающий осмотр. В зависимости от требований к продукции, осмотр может покрыть зоны сварки, тело трубы и зоны соединения. Отслеживаемость материала поддерживается с помощью тепловых номеров, записей проверок, документации по испытаниям и маркировки продукции. Эти записи помогают покупателям проверить, что поставляемая бурильная труба соответствует согласованным техническим и качественным требованиям.
Часто задаваемые вопросы
В1. Изготовлена ли бурильная труба из бесшовной стальной трубы?
О1. Обычная бурильная труба АПИ стальная использует безшовное тело стальной трубы с расстроенными концами и отдельно изготовленными соединениями инструмента соединенными заваркой трением.
В2. Почему расстроены концы бурильных труб?
О2. Расстройство увеличивает толщину стенки на концах труб, обеспечивая необходимую геометрию и материал для соединения инструмента.
В3. Для чего используется сварка трением при производстве бурильных труб?
О3. Он соединяет корпус трубы и соединения инструмента с помощью контролируемого твердотельного процесса, создавая соединение без обычной сварки присадочного металла.
В4. Какой стандарт охватывает стальные бурильные трубы?
О4. Спецификации 5ДП АПИ определяют технические условия доставки для стальной бурильной трубы с расстроенными концами тела трубы и сварк-на соединениях инструмента. Применимое издание, дополнения и опечатки должны быть подтверждены при подготовке заказа.
В5. Какие осмотры важны для качества бурильных труб?
О5. Важные проверки включают размерный осмотр, механическое испытание и испытание твердости, осмотр сварк-зоны, измерять резьбы, визуальный осмотр и материальную прослеживаемость. Фактический объем проверки зависит от спецификации покупки и применимых требований.
Поставка бурильных труб для нефтяных и газовых проектов
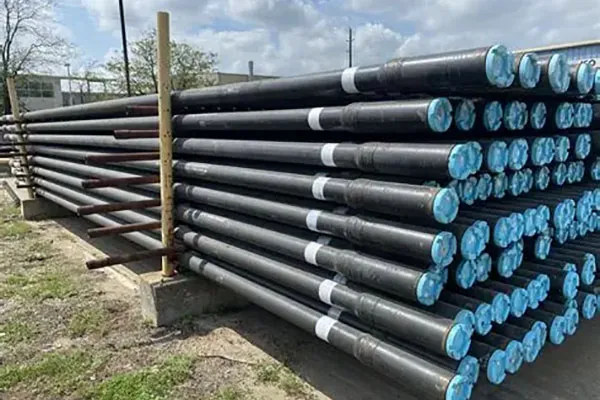
Надежная поставка бурильной трубы требует больше чем выбирать правильную стальную ранг. Отслеживаемость материалов, координация производства, качество соединения и контрольная документация-все это способствует повышению производительности продукта. Компания Hunan Great Steel Pipe Co., Ltd. поддерживает закупки нефтегазовых проектов посредством поиска материалов, координации производства, заводской инспекции, обзора документации и экспортной доставки. Свяжитесь с нашей командой, чтобы обсудить ваши спецификации бурильных труб, технические требования и потребности в поставках проекта.






 English
 Español
 русский язык
 Português