Новости отрасли

Hunan Great Steel Pipe Co., Ltd
Производство стальных решеток, Производство стальных решеток, Стальные решетки, Сварные стальные решетки под давлением, Стальная решетка с прессом

Как изготовлена стальная решетка? Полное руководство от сырой стали до готовых панелей

Дата: 2026-08-03

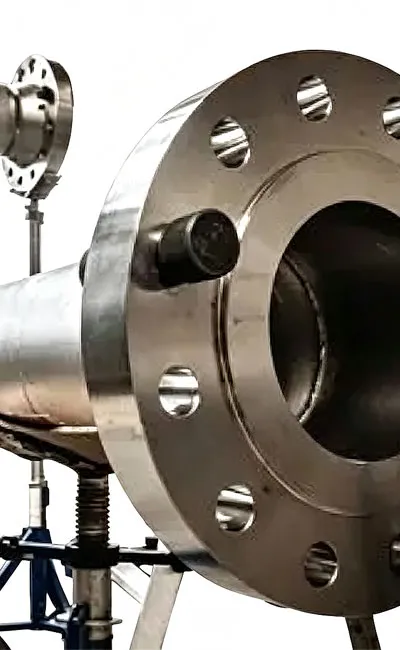
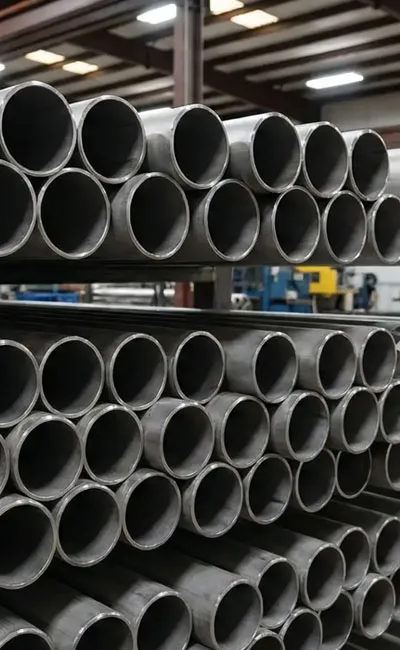
Гидравлические стальные трубыСпроектированы для обеспечения точных размеров, чистых внутренних поверхностей и надежных характеристик давления. Однако проблемы с качеством все еще могут возникать во время подготовки сырья, производства, хранения или транспортировки. Даже незначительный дефект может привести к утечке, ускоренному износу уплотнений, гидравлическому загрязнению или неожиданному простою оборудования. Понимание наиболее распространенных проблем качества-и того, как их можно предотвратить-помогает производителям, инженерам и командам по закупкам снизить эксплуатационные риски при одновременном повышении долгосрочной надежности системы.


Краткая ссылка: Общие проблемы качества

Проблема качества

Первичный риск

Типичное решение

Размерное отклонение

Плохое уплотнение и проблемы сборки

Точный контроль размеров

Плохая отделка внутренней поверхности

Уплотнение износа и потери давления

Поверхностная отделка и осмотр скважины

Дефекты поверхности

Снижение структурной целостности

Визуальный осмотр и НК

Изменение механических свойств

Нестабильная производительность давления

Проверка и испытание термической обработки

Внутренние дефекты

Потенциальный разрыв разрыва или усталости

Ультразвуковые и гидростатические испытания

Внутреннее загрязнение

Засорение клапана и износ насоса

Очистка, промывка и правильная упаковка


Почему проблемы качества имеют

В гидравлических системах отказы часто вызваны несоответствиями размеров или загрязнением, а не недостаточной прочностью материала. Во время одного проекта гидравлического цилиндра, входящая серия трубок с чрезмерным отступлением прямоты причинила повторенную замену уплотнения во время собрания. Проблема была выявлена до ввода в эксплуатацию посредством обычной размерной инспекции, предотвращая более дорогостоящие полевые отказы. Этот пример подчеркивает важный урок: эффективный контроль качества начинается задолго до того, как гидравлическая система поступает в эксплуатацию.

Общие проблемы качества и практические решения

1. Размерное отклонение

Внешний диаметр, толщина стенки, округлость и прямолинейность напрямую влияют на характеристики уплотнения и точность сборки. Изношенные штампы чертежа, нестабильные скорости рисования или неправильное выпрямление могут привести к изменениям размеров. Для трубок точности гидравлических изготовленных к ЭН 10305-1, допуски на размеры должны быть проверены используя откалибрированное измерительное оборудование перед пересылкой. Автоматизированные лазерные измерительные системы помогают выявлять отклонения на ранней стадии и улучшать стабильность производства.

2. Плохая внутренняя поверхность.

Царапины, чрезмерная шероховатость, окалинь оксида или остаточные частицы внутри трубки увеличивают сопротивление потоку и могут со временем повредить уплотнения. В новых гидравлических системах неадекватное качество внутренней поверхности является общей причиной преждевременного износа уплотнений. Оптимизация процесса волочения в холодном состоянии, эффективная внутренняя очистка и проверка качества скважины перед упаковкой помогают минимизировать эти риски.

3. Поверхностные дефекты

Поверхностные дефекты, включая трещины, швы, вмятины или коррозию, могут снизить целостность трубы и сократить срок службы. Типичные методы осмотра включают:
  • Визуальный осмотр на предмет внешних повреждений.
  • Вихретоковый тест (ECT) для дефектов разрушения поверхности.
  • Ультразвуковой контроль (UT) для подповерхностных разрывов.
Незначительные косметические дефекты могут быть переработаны, если это разрешено спецификацией, в то время как дефекты, влияющие на структурные характеристики, обычно требуют отклонения.

4. Несоответствие механических свойств

Изменения в прочности выхода, прочности на растяжение, твердости, или удлиненности обыкновенно связаны с непоследовательной химией сырья, чрезмерной холодной деятельностью, или неполной термической обработкой стресс-сброса. Механическое испытание должно быть выполнено для каждой серии продукции, и покупатели должны запросить сертификаты испытаний мельницы ЭН 10204 3,1 для проверки соответствия с спецификациями проекта.

5. Внутренние дефекты

Внутренние включения, слоения и пористость обычно не могут быть обнаружены путем визуального осмотра, но могут снизить усталостную прочность и сопротивление давлению. Эти дефекты, как правило, идентифицируются посредством:
  • Ультразвуковой контроль (UT)
  • Вихретоковое тестирование (ECT)
  • Испытание гидростатическим давлением
Для гидравлических применений высокого давления сочетание нескольких методов контроля обеспечивает большую уверенность в надежности продукта.

6. Плохая внутренняя чистота

Даже когда труба соотвествует размерным и механическим, загрязнение внутри скважины может все еще повредить гидравлические системы. Металлические частицы, пыль, остаточное масло или продукты коррозии могут блокировать клапаны, забивать поверхности цилиндров или ускорять износ насоса. Внутренняя промывка, проверка чистоты в соответствии с ISO 4406, где это необходимо, защитные заглушки и контролируемые условия хранения-все это помогает снизить риски загрязнения.
Предотвращение проблем качества на протяжении всего производства

Этап производства

Потенциальный риск качества

Превентивные меры

Осмотр сырья

Химическая несогласованность или включения

Проверка материалов и прослеживаемость

Холодный рисунок

Размерные вариации

Мониторинг процесса и техническое обслуживание оснастки

Термическая обработка

Изменение механических свойств

Контролируемые параметры печи

Выпрямление

Плохая прямолинейность

Проверка прямоты точности

Заключительная проверка & упаковка

Загрязнение или коррозия

Чистая упаковка и защитное хранение

Качество наиболее эффективно контролируется на протяжении всего производственного процесса, а не полагаться исключительно на окончательную проверку.


Как покупатели могут снизить риски качества

Помимо рассмотрения спецификаций продукта, покупатели должны оценить общие возможности управления качеством поставщика.
Перед размещением заказа задайте следующие вопросы:
  • Выполняются ли на дому размерные, механические и неразрушающий контроль?
  • Можно ли предоставить сертификаты EN 10204 3,1 и полную прослеживаемость тепла?
  • Какие отчеты о проверке сопровождают каждую партию?
  • Как очищаются, упаковываются и защищаются трубки во время транспортировки?
  • Имеет ли поставщик опыт поддержки аналогичных гидравлических приложений?

Поставщик с документированными процедурами проверки и полной прослеживаемостью обычно обеспечивает большую согласованность в рамках долгосрочных проектов.


Часто задаваемые вопросы

К1: Что самая общая гидравлическая проблема качества стальной трубы?
A1: Отклонение размеров, плохая внутренняя поверхность и загрязнение являются одними из наиболее часто встречающихся проблем.
Q2: Как обнаруживаются скрытые дефекты?
А2: Ультразвуковое испытание, испытание вихретока, и испытание гидростатического давления обыкновенно использованы для того чтобы определить дефекты которые нельзя увидеть во время визуального осмотра.
Q3: Почему внутренняя чистота так важна?
A3: Загрязнители могут повредить насосы, клапаны, уплотнения и цилиндры, снижая эффективность гидравлической системы и срок службы.
Q4: Какие качественные документы покупатели должны запросить?
А4: Типичные документы включают сертификаты испытаний 3,1 мельницы ЭН 10204, размерные отчеты о проверке, отчеты о НДТ, и показатели трасеабилиты.


Заключение

Большинство проблем с качеством гидравлических стальных труб можно предотвратить благодаря тщательному выбору материала, стабильным производственным процессам, всестороннему осмотру и правильному обращению перед установкой. Раннее выявление потенциальных дефектов не только снижает затраты на техническое обслуживание, но и повышает надежность гидравлической системы и время безотказной работы оборудования.
При выборе поставщика гидравлических стальных труб, смотрите за пределы самого продукта. Последовательный производственный контроль, документированные процедуры контроля и полная прослеживаемость материала являются важными показателями качества в долгосрочной перспективе. Обсуждение требований к давлению, допусков размеров, ожиданий чистоты и стандартов контроля до начала производства помогает обеспечить соответствие поставляемых труб требованиям к производительности вашего проекта.


Список последних новостей

  • Горячекатаная против плиты холоднокатаной стали, горячекатаной стальной плиты, холоднокатаной стали, финиша поверхности стальной пластины
    Горячекатаная и холоднокатаная сталь различаются по маршруту обработки, состоянию поверхности, контролю размеров и механическим свойствам. Выбор между ними требует большего, чем сравнение цены или внешнего вида. Покупателям необходимо учитывать форму продукта, класс материала, толщину, требования к изготовлению и окончательные условия эксплуатации, одним из важных различий является то, что холоднокатаная сталь Обычно поставляется в виде листа или полосы, особенно в более тонких датчиках, в то время как горячекатаная сталь широко используется для конструкционных плит и более тяжелых промышленных применений. термины не являются взаимозаменяемыми для каждого стандарта продукта, поэтому необходимая форма и спецификация должны быть подтверждены перед заказом,
  • Износостойкость стальной пластины, износостойкая стальная пластина, износ стальной пластины, промышленный осмотр износа, обслуживание износостойкой пластины
    Стальные пластины, используемые в бункерах, желобах, погрузочно-разгрузочного оборудования и промышленных вкладышах, подвергаются истиранию, воздействию и изменению условий эксплуатации. Со временем эти факторы могут уменьшить толщину пластины, повлиять на производительность оборудования и увеличить затраты на техническое обслуживание. Понимание механизма износа является первым шагом к выбору подходящих материалов и планирования Эффективное обслуживание, правильное решение зависит от обрабатываемого материала, рабочей среды, свойств пластины и конструкции оборудования. Замена изношенной пластины более твердой может помочь, но это не обязательно решит проблемы, вызванные концентрированным ударом, неравномерным потоком материала или рассогласование,
  • Как выбрать стальную пластину, руководство по покупке стальной пластины, спецификации стальной пластины, промышленные закупки стальной пластины
    Выбирающ правую стальную пластину начинает с технической спецификацией проекта, не самой низкой цитатой, материал должен соотвествовать необходимом проектно-конструкторскому стандарту, условиям обслуживания и потребностям изготовления пока оставаясь практически к источнику, проверяет и поставляет, для Промышленные покупатели, ясное дознание необходимо, отсутствующая информация может привести к несравнимым цитатам, неподходящим материальным заменам или задержкам во время технического рассмотрения. Следующие шаги помогают командам по закупкам определить требования перед делать заказ,
  • Искажение стальной пластины, деформация заварки стальной пластины, искажение вырезывания плиты, последовательность заварки, стальное изготовление
    Искажение стальной пластины во время изготовления может привести к плохой подгонке, размерным отклонениям, задержкам собрания и дорогостоящей переделке, оно обыкновенно начинает когда резать или заварка создает неровные топление и охлаждать, причиняя различные части плиты или Собрание для того чтобы расширить и заключить контракт различным количеством, риск зависит от толщины плиты, материальных свойств, компонентной геометрии, совместного дизайна и последовательности изготовления, эффективного контроля начинает перед резать и продолжает через заварку, осмотр и окончательную габаритную проверку,
  • Проверка качества стальной пластины, осмотр стальной пластины, сертификат испытания стальной пластины материальный, трасеабилиты стальной пластины
    Проверка качества стальной пластины начинает с подтверждать что материал, размеры, результаты испытаний и документация встречают заказ на покупку и применимый стандарт продукта, для промышленных проектов, проверяя ранг самостоятельно нет достаточно, покупателям также нужно установить материальный трасеабилиты, осмотр обзора Записи и расхождения разрешения перед отправкой, объем осмотра зависит от стальной ранга, толщины плиты, запланированного применения и контрактных требований, ясного плана проверки помогает инженерам и закупая командам уменьшить материальные риски прежде чем сталь достигает место изготовления,

Найти то, что вам нужно?

close
We use cookies and other tracking technologies to improve your browsing experience on our website, to show you personalized content and targeted ads, to analyze our website traffic, and to understand where our visitors are coming from.