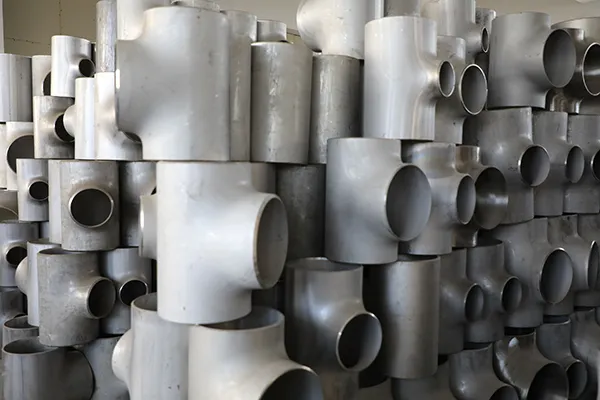
Стальные тройники имеют
Фитинги для стальных труб для стыковой сваркиИспользуется для подключения ответвлений к основному трубопроводу. Они обыкновенно определены в нефти и газ, петрохимическом, производстве электроэнергии и других промышленных пронзительных системах. Их пригодность зависит от более чем номинального размера: класс материала, геометрия ответвления, толщина стенки, качество изготовления и требования к проверке должны соответствовать спецификации проекта. Для инженеров и команд по закупкам, понимая, как
Стальные футболкиИзготовлены и проверены помогают определить информацию, которая должна быть подтверждена перед размещением заказа.
1. Материальный выбор и обзор спецификации
Производство начинается с обзора требуемого материала, размеров и применимого стандарта продукта. Ключевые детали включают размер основного прогона, размер ветви, толщину стены или расписание, материальную ранг, тип соединения и эксплуатационные условия. Тройники из углеродистой стали, легированной стали и нержавеющей стали могут быть указаны для различных условий обслуживания. Выбор материала должен учитывать расчетное давление, температуру, технологическая жидкость, условия коррозии и руководящий код трубопровода. АСМЭ Б16.9 покрывает размеры, допуски, оценки, испытание и маркировку для фабрик-сделанных кованых штуцеров встык-заварки. EN 10253 содержит требования к стыковой сварке фитингов для различных категорий материалов и условий контроля. Эти стандарты не являются взаимозаменяемыми, поэтому применимые стандарт и издание должны быть подтверждены для каждого проекта. Важное значение имеет также отслеживаемость материалов. Номера жары, маркировки продукта и материальная документация по испытанию должны быть последовательны с заказом на покупку и поставленными штуцерами.
2. Как сформированные стальные тройники?
Маршрут производства зависит от конструкции стального тройника, материала, размеров, толщины стенки и руководящих спецификаций. В зависимости от продукта процесс может включать формование, механическую обработку, сварку или комбинацию разрешенных операций.
Типичные этапы производства могут включать:
-
Подготовка материала: Подтверждение исходного материала и подготовка его к требуемым размерам.
-
Формирование ветви: формирование ветви и основного прогона для достижения заданной геометрии.
-
Термическая обработка: Применение необходимой обработки где определено материальным стандартом или процедурой по производства.
-
Подготовка конца: Подвергать механической обработке или скашивать концы для запланированного соединения стыковой сварки.
-
Отделка: Удаление неприемлемых остатков поверхности и подготовка фитинга к осмотру.
Не все
СтальТройник следует той же последовательности. Например, требования к изготовлению бесшовного фитинга могут отличаться от требований к сварному или специально изготовлению фитинга. Выбранный процесс должен соответствовать применимой спецификации, а не предполагаться только из названия продукта. Переход от одной ветви к другой требует особого внимания. Неровная геометрия, чрезмерное утончение стен или отклонения размеров могут повлиять на пригодность фитинга для монтажа и обслуживания.
Габаритный осмотр проверяет, что
СтальТройник соответствует указанному размеру и геометрии. В зависимости от стандарта продукта и требований к покупке, проверки могут охватывать:
-
Внешние размеры основного прогона и ответвления
-
Размеры от центра до конца и выравнивание ветвей
-
Толщина стенки и применимые допуски
-
Подготовка конца и геометрия скоса
-
Маркировка, состояние поверхности и видимые дефекты
Результаты инспекции должны оцениваться с учетом применимого стандарта и заказа на поставку. Общий контрольный список не может заменить фактические критерии приемлемости. Визуальный осмотр может выявить повреждения поверхности, трещины или другие видимые дефекты, требующие оценки. Дополнительная неразрушающая экспертиза, такая как рентгенографический или ультразвуковой контроль, должна быть выполнена, когда это требуется соответствующей спецификацией, утвержденным планом проверки или заказом на поставку. Не следует считать, что для каждого стального тройника автоматически требуется один и тот же объем NDE.
4. Проверка материалов и документация по качеству
Требования к осмотру варьируются в зависимости от класса материала и производственного маршрута. В зависимости от заказа проверка может включать химический состав, механические свойства, записи термообработки и указанные испытания. Перед отправкой, документация должна быть проверена против физических продуктов. Важные детали включают в себя класс материала, размеры, количество, отслеживаемость теплового числа, результаты проверки и любые необходимые записи о соответствии. Сертификат материала полезен только тогда, когда его информация может быть связана с поставляемыми товарами. Если требуется проведение инспекции третьей стороной, контрольных пунктов или дополнительных испытаний, эти меры должны быть согласованы до изготовления или отгрузки.














 English
 Español
 русский язык
 Português