Notícias do setor

Hunan Great Steel Pipe Co., Ltd
Tubulação de aço sem costura, tubulação, tubulação broca

Reparação de S355 LSAW Steel Pipe Rachaduras transversais

Data: 2019-07-19
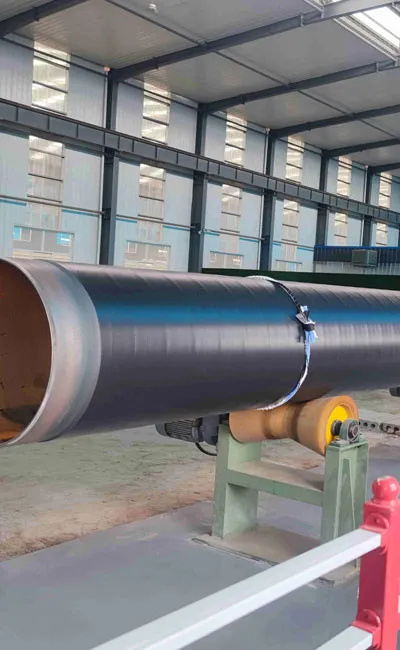
Reparação de S355 LSAW Steel Pipe Rachaduras transversais Com o desenvolvimento da economia nacional, tubo de aço de parede grossa LSAW na plataforma offshore, como alta temperatura e alta pressão do vaso de pressão, a pilha do tubo de vento tem sido amplamente aplicada. A fabricação deste tipo de tubo de aço geralmente usa aço D36, aço S355 e é Z para o desempenho da estrutura da placa de aço, espessura da placa, maior teor de carbono é maior e o alto carbono equivalente, baixa soldabilidade, tendência de endurecimento, menor o desempenho de soldagem da junta de soldagem, fácil de produzir rachadura fria, Especialmente nas rachaduras transversais aparecem probabilidade é maior. Após a soldagem de rachaduras, além das medidas de controle necessárias, mas também preste atenção à peça de trabalho para reparar a tempo. Aço S355, por exemplo que aparece após a soldagem de medidas transversais. O concreto é: 1, confirme o defeito 100% de toda a solda na inspeção de UT, marca o lugar da rachadura, o comprimento, a profundidade e o sentido. Se a linha de soldagem são falhos, e sugerir rasgando todo o artigo submerso solda costura arco, recomendado reparo local soldagem haste arco. 2, antes do pré-aquecimento do avião Pré-aqueça a temperatura é 110-170 ℃, pré-aqueça a temperatura que detecta a posição da solda em ambos os lados de não menos de 150mm, aquecendo dentro da escala para defeitos da distância ao redor 500mm. 3, goivagem do ar Escopo de ar goivagem rachadura defeitos ambas as extremidades para o exterior, boa solda saída ar goivagem entre não menos de 50mm, ranhura plaina em ambas as extremidades para transição suave, superfície de transição suave e linha vertical pelo menos mais de 45 °. A haste do carbono da goivagem do ar deve estar sob o ângulo 60 °, chegará na rachadura, especialmente no ângulo tão pequeno quanto possível. 4, moagem Para não ter preto, polimento após a superfície deve ser transição suave, não deve ter poço profundo afiado. 5, PT Após arrefecido a uma temperatura adequada para o teste penetrante (PT). 6, moagem Com base nos resultados dos testes PT, moagem, polimento até não haver linha vermelha. 7, MT Faça após moer o teste de partículas magnéticas (MT), certifique-se de nenhuma rachadura residual, caso contrário deve continuar a ser polida, até que (MT) detecte a rachadura. 8, pré-aquecimento antes soldar A temperatura de pré-aquecimento recomendada é 110-170 ℃, pré-aqueça a temperatura que detecta a posição da solda em ambos os lados não menos de 150mm, escala do aquecimento da solda para a distância menos de 500mm. 9, soldagem Realizado de acordo com a instrução de operação de soldagem de reparo, a largura da solda não é superior a 15mm, pode wend seus opostos. Ou pode ser usado, soldando o processo automático da soldadura do arco submerso. 10, preservação do calor, arrefecimento lento após a soldagem 11, tratamento térmico após a soldagem O tratamento térmico após a soldagem é principalmente hidrogênio de difusão, para reduzir o estresse residual após a soldagem, pois a soldagem de maior rigidez tem processamento especial de eliminação de hidrogênio, eliminando o estresse do tratamento térmico. O sistema de tratamento térmico é recomendado: imediatamente após a conclusão da soldagem com cobertor elétrico cerâmico é aquecido a 200 ℃, a preservação do calor fechou o resfriamento lento elétrico após 2 h. 12, após soldar o teste 48 h após a soldagem está completa, teste NDT, de acordo com os requisitos para confirmar o reparo qualificado. Tempo do post: Jul-19-2019
Lista de últimas notícias

  • Chapa de aço corrosão, proteção contra corrosão chapa de aço, chapa de aço manutenção, revestimento protetor, chapa de aço industrial
    A corrosão da chapa de aço pode reduzir a vida útil, aumentar os custos de manutenção e comprometer a confiabilidade estrutural, a taxa de deterioração depende do ambiente de exposição, grau do material, condição da superfície e eficácia do sistema de proteção, estruturas costeiras, equipamentos industriais e componentes de aço externos podem enfrentar diferentes riscos de corrosão, mesmo quando Eles usam o mesmo tipo de aço, a proteção eficaz contra corrosão começa com a compreensão do ambiente de serviço, selecionando um sistema de proteção adequado e mantendo-o ao longo da vida útil, a pintura sozinha nem sempre é suficiente; preparação de superfície, drenagem, inspeção e reparos oportunos são igualmente importantes,
  • Aço chapa fabricação, aço chapa qualidade controle, aço chapa inspeção, aço chapa propriedades, aço chapa teste
    A qualidade da chapa de aço depende de mais do que o grau e a espessura, a siderurgia, as condições de laminação, o tratamento térmico quando especificado e a inspeção influenciam as propriedades entregues a um projeto. Para engenheiros, fabricantes e equipes de aquisição, entender esses estágios ajuda a estabelecer requisitos claros de compra E verifique a conformidade do produto antes do embarque, a rota de fabricação varia com o grau de aço, espessura, padrão aplicável e serviço pretendido, sabendo quais controles de produção e registros de inspeção são essenciais ao fornecer chapas de aço para projetos industriais e de construção,
  • Steel Pipe Fitting armazenamento e manuseio, aço tee manuseio, aço redutor inspeção, aço cotovelo armazenamento, Steel Pipe Fitting recebendo inspeção
    As camisetas de aço, os redutores de aço e os cotovelos de aço podem ser danificados antes da instalação se o recebimento de verificações, armazenamento e manuseio não forem gerenciados adequadamente, extremidades danificadas, contaminação superficial, identificação ausente e condições de armazenamento inadequadas podem atrasar a instalação e dificultar a verificação Produtos atendem aos requisitos do projeto, um procedimento prático para receber, armazenar e inspecionar acessórios para tubos de aço ajuda a proteger a condição do produto e manter a rastreabilidade do material desde a entrega até a instalação, os requisitos exatos dependem do material de encaixe de tubulação de aço, proteção de superfície, embalagem e especificações do projeto,
  • Aço tubulação montagem exportação fornecimento, aço montagem ordem coordenação, aço tee exportação, aço redutor fornecimento, aço cotovelo fornecimento
    Fornecer tees de aço, redutores de aço e cotovelos de aço para um projeto no exterior envolve mais do que comprar os produtos necessários, especificações técnicas, arranjos de inspeção, documentação, embalagem e envio devem estar alinhados com o pedido de compra e cronograma do projeto. Embalagens tubulações de aço industrial, um processo de coordenação de pedidos claramente definido ajuda a reduzir lacunas de especificação, evitar inconsistências documentais e identificar riscos de entrega antes do envio, o fluxo de trabalho exato depende do escopo do produto, termos contratuais e requisitos de destino,
  • Concêntrico vs excêntrico aço redutor, aço redutor seleção, excêntrico aço redutor orientação, concêntrico aço redutor
    Redutores de aço concêntricos e excêntricos conectam tubos de diferentes diâmetros nominais, mas sua geometria afeta como eles se encaixam em um sistema de tubulação. Escolher o tipo certo depende do layout do tubo, conexões do equipamento, condições de fluxo, requisitos de drenagem e projeto de engenharia aprovado. Compradores, a prioridade é especificar a configuração e orientação corretas do redutor de aço antes de solicitar cotações, um encaixe de tubo de aço que corresponda aos tamanhos do tubo de aço ainda pode ser inadequado se sua geometria não atender aos requisitos de instalação,

Encontre o que você precisa?

close
We use cookies and other tracking technologies to improve your browsing experience on our website, to show you personalized content and targeted ads, to analyze our website traffic, and to understand where our visitors are coming from.