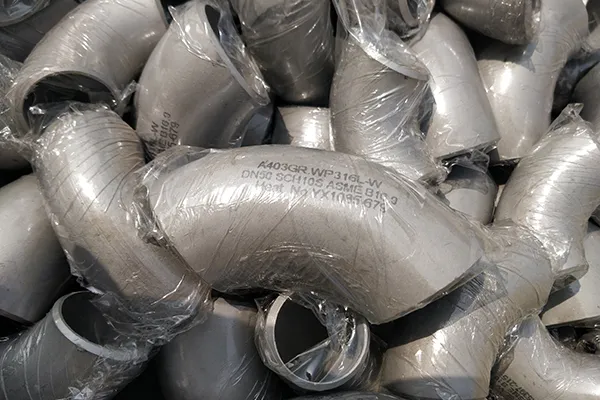
Um programa de inspeção útil começa com uma linha base registrada. Medições posteriores podem então ser comparadas com leituras anteriores para identificar mudanças e avaliar a progressão da perda de parede. Dependendo do serviço e avaliação de risco, a inspeção pode incluir exame visual, medições ultrassônicas da espessura da parede ou outros métodos de exame adequados. Os locais devem ser selecionados de acordo com o padrão de dano suspeito, descobertas anteriores e as conseqüências da falha. Registre locais de medição, leituras, datas e condições operacionais relevantes consistentemente. Isso torna mais fácil distinguir uma leitura isolada de uma tendência de desgaste em desenvolvimento. Quando houver suspeita de perda significativa de paredes, pessoal qualificado deve avaliar os resultados em relação aos critérios de aceitação aplicáveis e requisitos de serviço restante. A inspeção visual por si só não pode estabelecer a espessura restante da parede ou confirmar que um cotovelo de aço é adequado para o serviço contínuo.
5. Investigue o desgaste repetido antes de substituir o cotovelo
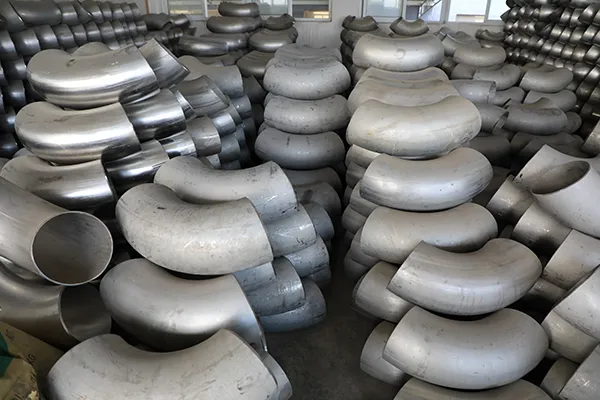
Falhas repetidas merecem uma revisão baseada em causa, em vez de outra substituição like-for-like sem uma investigação mais aprofundada. Compare registros de inspeção com dados do processo, conteúdo sólido, especificações do material, condições de instalação e suporte. Dependendo das descobertas, as medidas corretivas podem incluir controle aprimorado do processo, um material aprovado diferente, cobertura de inspeção revisada ou uma alteração projetada no arranjo da tubulação. A medida selecionada deve abordar o mecanismo identificado e ser revisada pela equipe de engenharia responsável. Para sistemas de tubulação de processo, o ASME B31.3 abrange aspectos relevantes de materiais, projeto, fabricação, exame, inspeção e testes dentro do seu escopo. A edição do código aplicável, a especificação do projeto e os requisitos de inspeção devem ser confirmados para cada projeto. Para as equipes de compras, especificações e documentação claras também são importantes. Confirme o grau do material Steel Elbow, as dimensões, a espessura da parede, o padrão de fabricação, a marcação e os registros de inspeção necessários antes da entrega. Essas verificações ajudam a garantir que o tubo de aço fornecido corresponda aos requisitos do projeto.
FAQ
Q1: Por que os cotovelos de aço às vezes se desgastam mais rápido do que o tubo de aço reto?
A1: Uma mudança na direção do fluxo pode concentrar os impactos das partículas em certas áreas de um cotovelo de aço. A extensão do desgaste depende do fluido, sólidos, velocidade e geometria; não é o mesmo em todos os sistemas de tubulação.
Q2: Um cotovelo de aço mais grosso elimina a erosão?
A2: Não. Espessura de parede adicional pode fornecer mais subsídio material, mas não remove a causa da erosão ou erosão-corrosão. Qualquer alteração na espessura deve ser avaliada pela revisão.
Q3: Quantas vezes Cotovelos de aço devem ser inspecionados?
A3: Não há intervalo de inspeção único adequado para cada serviço. O intervalo deve refletir as condições operacionais, o risco, os resultados das inspeções anteriores, as taxas de desgaste observadas e o programa de inspeção do local.
Q4: Qual método de inspeção pode identificar Steel Elbow wall loss?
A4: A medição de espessura ultrassônica é um método comumente usado, desde que seja adequado para o material, a condição da superfície e a localização da inspeção. O procedimento e os critérios de aceitação devem ser determinados por pessoal qualificado.
Reduzir a erosão do Steel Elbow requer uma combinação de design adequado, seleção de material, controle operacional e monitoramento de condições. A identificação do mecanismo de desgaste real e o rastreamento das mudanças na espessura da parede fornecem uma base mais confiável para a ação corretiva do que a substituição de acessórios sem investigar a causa.






 English
 Español
 русский язык
 Português