Прайс лист

Hunan Great Steel Pipe Co., Ltd
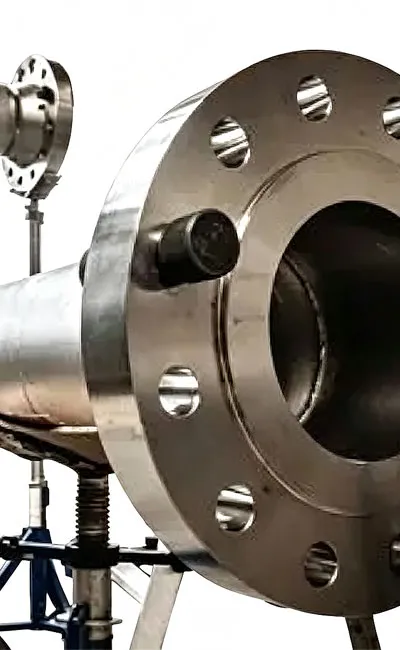
Спиральная труба под флюсом дуги, A213 сплава стальная труба, dsaw стальная труба

Разница между погружной дуговой сварки и высокой частоты сварки

Дата: 2023-08-02
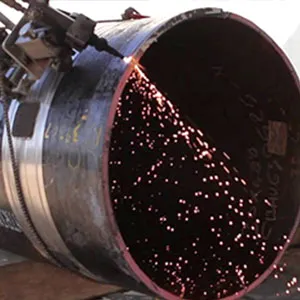
Разница между погружной дуговой сварки и высокой частоты сварки Дуговая сварка под флюсом-это дуговая сварка методом сжигания слоя флюса. Сварочная дуга между проволокой и сварным швом, сжигающая тепло концов дуговой и дуговой сварочной проволоки вблизи основного металла и расплавов припоя, продолжает подавать проволоку и движется по определенной траектории, Для сварки расплавленного припоя удаляется затвердевший металл в резервуар для дуговой сварки, который затвердевает в оболочку, покрывающую поверхность сварного шлака, шлака расплавленной ванны и сварного металла для защиты от образования дуги и резервуара от проникновения наружного воздуха. Дуговая сварка под флюсом, проволока, проволока и прерыватель сдвига такое действие обычно выполняется машиной, она известна как дуговая сварка под флюсом. Пила имеет следующие преимущества: ① высокая степень механизации, для сварщиков требуется низкий уровень квалификации; ② сварочный ток, может быть уменьшена сварных швов канавка, высокая эффективность сварки; ③ может быть отделен от расплавленного припоя контакт металла с воздухом, защитный эффект хороший, высокое качество сварки; ④ Покрыты дуговым излучением, улучшены условия труда. Недостаток что только в плоской заварке положения, сварочном оборудовании и оборудовании тоолинг требуя. Образуются высокочастотная сварка для высокочастотного тока нагрева заготовки, а затем применение сварных соединений под давлением (см. Рисунок). Высокочастотный ток концентрируется вдоль поверхности проводника и течет по пути наименьшей индуктивности по принципу, ток будет концентрированным нагревом свариваемой поверхности заготовки, достигается термопластичное состояние или частично расплавленное состояние, выдавливание расплавленного металла на заготовке и прессование оксида металла, Образуется из сварных соединений. Общий диапазон частот для высокочастотной сварки от 60 до 500 кГц. Высокочастотная сварка с сопротивлением Высокочастотные точки сварки и две высокочастотные индукционные сварки. ① Сварка с высокочастотным сопротивлением: контакт с колесом или в качестве суб-электрода высокочастотные токи в заготовке, подходит для непрерывной продольной сварки сварных труб и спирального шва, котельной трубы и ребристого теплообменника спиральное сварное ребро, наружный диаметр трубы может быть 1200 мм и толщиной стенки 16 мм, Вентральная толщина 9,5 мм электрода заварки луча, высокая урожайность. ② Высокочастотная индукционная сварка: трубка небольшого диаметра и толщина стенки заготовки с помощью катушки индукционного нагрева могут быть приварены к тонкостенной трубке с наружным диаметром 9 мм и 1 мм. Обычно используется при сварке шва продольной трубы малого диаметра и латуни, также может использоваться обхват сварного шва, но потребляемая мощность больше, чем при сварке с высокочастотным сопротивлением. Основными параметрами, влияющими на качество высокочастотной сварки, являются высокочастотная частота, мощность, угол формирования заготовки, скорость сварки и давление от сжатия, электрода (или индукционной катушки) и отжимных роликов. Источник питания частоты основного оборудования, устройство для формовки заготовок и экструзионное оборудование. Стабильное качество высокочастотной сварки, высокая производительность и низкая стоимость. Для высокой эффективности автоматической производственной линии, производство передовых методов щелевой трубки. Время столба: Aug-02-2023
Список последних новостей

  • Износостойкость стальной пластины, износостойкая стальная пластина, износ стальной пластины, промышленный осмотр износа, обслуживание износостойкой пластины
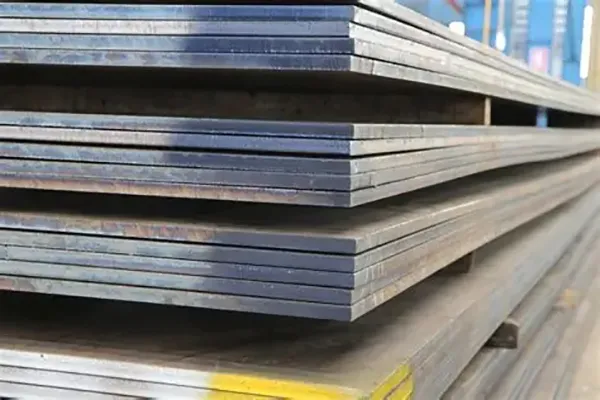
    Стальные пластины, используемые в бункерах, желобах, погрузочно-разгрузочного оборудования и промышленных вкладышах, подвергаются истиранию, воздействию и изменению условий эксплуатации. Со временем эти факторы могут уменьшить толщину пластины, повлиять на производительность оборудования и увеличить затраты на техническое обслуживание. Понимание механизма износа является первым шагом к выбору подходящих материалов и планирования Эффективное обслуживание, правильное решение зависит от обрабатываемого материала, рабочей среды, свойств пластины и конструкции оборудования. Замена изношенной пластины более твердой может помочь, но это не обязательно решит проблемы, вызванные концентрированным ударом, неравномерным потоком материала или рассогласование,
  • Как выбрать стальную пластину, руководство по покупке стальной пластины, спецификации стальной пластины, промышленные закупки стальной пластины
    Выбирающ правую стальную пластину начинает с технической спецификацией проекта, не самой низкой цитатой, материал должен соотвествовать необходимом проектно-конструкторскому стандарту, условиям обслуживания и потребностям изготовления пока оставаясь практически к источнику, проверяет и поставляет, для Промышленные покупатели, ясное дознание необходимо, отсутствующая информация может привести к несравнимым цитатам, неподходящим материальным заменам или задержкам во время технического рассмотрения. Следующие шаги помогают командам по закупкам определить требования перед делать заказ,
  • Искажение стальной пластины, деформация заварки стальной пластины, искажение вырезывания плиты, последовательность заварки, стальное изготовление
    Искажение стальной пластины во время изготовления может привести к плохой подгонке, размерным отклонениям, задержкам собрания и дорогостоящей переделке, оно обыкновенно начинает когда резать или заварка создает неровные топление и охлаждать, причиняя различные части плиты или Собрание для того чтобы расширить и заключить контракт различным количеством, риск зависит от толщины плиты, материальных свойств, компонентной геометрии, совместного дизайна и последовательности изготовления, эффективного контроля начинает перед резать и продолжает через заварку, осмотр и окончательную габаритную проверку,
  • Проверка качества стальной пластины, осмотр стальной пластины, сертификат испытания стальной пластины материальный, трасеабилиты стальной пластины
    Проверка качества стальной пластины начинает с подтверждать что материал, размеры, результаты испытаний и документация встречают заказ на покупку и применимый стандарт продукта, для промышленных проектов, проверяя ранг самостоятельно нет достаточно, покупателям также нужно установить материальный трасеабилиты, осмотр обзора Записи и расхождения разрешения перед отправкой, объем осмотра зависит от стальной ранга, толщины плиты, запланированного применения и контрактных требований, ясного плана проверки помогает инженерам и закупая командам уменьшить материальные риски прежде чем сталь достигает место изготовления,
  • Коррозия стальной пластины, защита от коррозии стальной пластины, обслуживание стальной пластины, защитное покрытие, промышленная стальная пластина
    Коррозия стальных пластин может снизить срок службы, увеличить затраты на техническое обслуживание и поставить под угрозу структурную надежность. Скорость износа зависит от окружающей среды, класса материала, состояния поверхности и эффективности защитной системы. Прибрежные конструкции, промышленное оборудование и наружные стальные компоненты могут сталкиваться с различными рисками коррозии, даже когда Они используют одну и ту же ранг стали. Эффективная защита от коррозии стальной пластины начинается с понимания условий обслуживания, выбора подходящей системы защиты и поддержания ее в течение всего срока службы. Краски не всегда достаточно; подготовка поверхности, дренаж, осмотр и своевременный ремонт одинаково важны,

Найти то, что вам нужно?

close
We use cookies and other tracking technologies to improve your browsing experience on our website, to show you personalized content and targeted ads, to analyze our website traffic, and to understand where our visitors are coming from.