Новости компании

Hunan Great Steel Pipe Co., Ltd
Стальная пластина экспорт поставки, массовая стальная пластина доставки, стальная пластина экспорт заказ, проект стальной пластины поставщика

Как скоординированы заказы на экспорт стальных пластин для доставки проекта

Дата: 2026-11-03

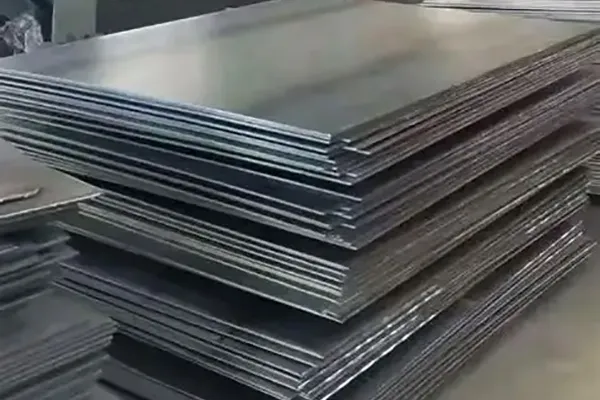
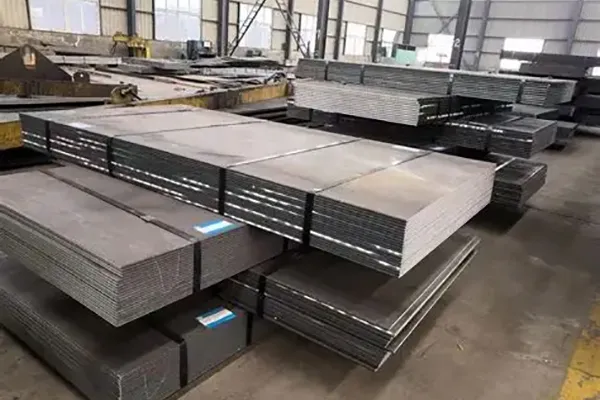
Искажение стальной пластиныВо время изготовления смогите привести к плохой пригонки-вверх, габаритным отступлениям, задержкам собрания и дорогой переделке. Он обычно развивается, когда резка или сварка создает неравномерный нагрев и охлаждение, в результате чего различные части пластины или сборки расширяются и сжимаются на разные суммы. Риск зависит от толщины пластины, свойств материала, геометрии компонентов, совместной конструкции и последовательности изготовления. Эффективный контроль начинает перед резать и продолжается через заварку, осмотр и окончательную габаритную проверку.


1. Обзор материалов и изготовление требования

Перед началом изготовления подтвердите сорт стали, толщину, размеры, допуски на чертеж и требуемую окончательную геометрию. Различные материалы и толщины по-разному реагируют на термические циклы, поэтому процедуры резки и сварки должны соответствовать указанному материалу. Обзор совместных деталей, последовательность сборки и применимые требования изготовления до начала работы. Для критических структур и давлени-сохраняя компонентов, следовать уместным кодом дизайна и квалифицированной процедурой по заварки. Не меняйте состояние материала и не вводите неконтролируемый нагрев для устранения проблем с размерам.


2. Планируйте последовательность резки, чтобы уменьшить искажения.

Термическая резка создает локализованный нагрев. Неровное распределение тепла и последующее сжатие могут привести к скручиванию, изгибу или отходу пластины от ее предполагаемых размеров. Подходящий план резки должен учитывать порядок резки, поддержку пластины, геометрию детали и процесс резки. Где это практически возможно, распределять разрезы в сбалансированной последовательности, а не удалять материал с одной стороны без учета воздействия на оставшуюся пластину. Стабильная поддержка и соответствующее расстояние между компонентами также могут помочь уменьшить движение. Наилучшая последовательность зависит от толщины пластины, расположения раскроя, метода резки и допусков размеров. Для продукции повторения, пробная резка и размерные проверки могут помочь определить последовательность которая производит последовательные результаты.


3. Контроль ввода тепла при сварке и последовательности

Сварка вводит концентрированное тепло, за которым следует сжатие сварного металла и окружающего материала во время охлаждения. Неровная усадка может вызвать угловое искажение, продольный изгиб или изменения общих размеров. Следовать квалифицированной процедурой по заварки, включая определенный процесс заварки, параметры, последовательность пропуска и температуру интерпасс где применимо. Избегайте внесения большего количества сварного металла, чем требуется для совместной конструкции, потому что негабаритные сварные швы могут увеличить усадку и остаточное напряжение. Для собраний с множественными сварками, сбалансированная или чередуя последовательность может помочь распределить усушку более равномерно. Такие методы, как обратная сварка или сварка от центра наружу, могут быть подходящими для определенных конструкций, но они не являются универсальными решениями. Выбранная последовательность должна оставаться совместимой с геометрией соединения, доступом, конструктивными требованиями и утвержденной процедурой. Снижение подачи тепла без разбора-это не ответ. Параметры сварки должны оставаться в пределах квалифицированного диапазона, необходимого для достижения необходимого качества сварки.

4. Используйте приспособления без чрезмерного ограничения.

Струбцины, джигс и стронгбакс могут держать компоненты в положении во время вырезывания, пригонки-вверх и заварки. Правильно расположенные приспособления помогают поддерживать выравнивание и уменьшают нежелательные движения. Однако большая сдержанность не всегда означает лучшие результаты. Чрезмерная сдержанность может увеличить остаточное напряжение и, при определенных условиях материала и сварки, способствовать растрескиванию. Приспособления должны обеспечивать адекватную поддержку без введения непреднамеренной местной загрузки. Для сложных собраний, инженеры изготовления могут рассматривать заранее установить, временное ограничение или пересмотренную сваривая последовательность. Подход следует выбирать в соответствии с конструкцией компонентов, материалами и применимыми требованиями к изготовлению.
5. Измерьте размеры на протяжении всего изготовления.

Проверка размеров не должна откладываться до тех пор, пока сборка не будет завершена. Проверка на запланированных этапах позволяет легче определить, когда развивается искажение, и определить его вероятную причину. Полезные контрольно-пропускные пункты включают:
  • После резки, чтобы проверить размеры детали и геометрию.
  • После подгонки для подтверждения выравнивания и подготовки суставов.
  • После основных этапов сварки для оценки движения и искажения.
  • После охлаждать и окончательного изготовления, проверить соответствие с допусками чертежа.
Запишите измерения и сравните их с утвержденными чертежами. Если отклонение превышает допустимые пределы, исследуйте причину, прежде чем выбирать корректирующий метод. Неконтролируемые удары молотком или выпрямление пламени могут повредить материал или создать дополнительное напряжение. Любая корректировка на основе тепла должна соответствовать утвержденной процедуре, соответствующей классу стали, состоянию материала и требованиям к компонентам.


6. Предотвратить повторяющиеся проблемы изготовления.

Повторное искажение обычно требует пересмотра процесса, а не повторной коррекции отдельных частей. Сравните материальную толщину, компонентную геометрию, условия поддержки, последовательность вырезывания, сваривая параметры и результаты осмотра для того чтобы определить картины. Документировать утвержденные изменения процесса и проверять их эффективность на последующей работе. Такой подход помогает командам по изготовлению улучшить размерную согласованность и уменьшить количество повторных работ, которых можно избежать. Для проектных поставок стали Hunan Great Steel Pipe Co., Ltd. поддерживает обзор спецификаций, координацию поиска и производства, механизмы инспекции завода, обзор документации и координацию экспортных поставок. Четкие технические требования и согласованные точки контроля помогают согласовать поставки материалов с потребностями в производстве.


Часто задаваемые вопросы

Q1: Что основная причина искажения заварки стальной пластины?
A1: Неровный нагрев и охлаждение вызывают локализованное расширение и сжатие. Полученная усадка может изменить форму пластины или сварного узла.
Q2: Может ли более высокая сварочная тепловая мощность увеличить искажение?
A2: Это может, особенно при неравномерном нагревании и усадке. Однако параметры сварки должны оставаться в пределах квалифицированной процедуры и удовлетворять требуемое качество сварки.
Q3: Всегда ли зажимы предотвращают искажение стальной пластины?
А3: Нет. Приспособления могут улучшить выравнивание, но чрезмерное сдерживание может увеличить остаточное напряжение или создать другие риски изготовления. Конструкция приспособления должна соответствовать компоненту и процедуре сварки.
К4: Как должна искаженная стальная пластина быть исправлена?
A4: Сначала измерьте отклонение и определите его причину. Выпрямление или термокоррекция должны выполняться только с использованием утвержденного метода, подходящего для материала и компонента.


Заключение

Предотвращение искажения стальной пластины требует скоординированного контроля резки, сварки, ограничения и контроля размеров. Планируя последовательность изготовления, следуя квалифицированным процедурам и проверяя размеры на ключевых этапах, производители могут уменьшить переделку и улучшить согласованность готовых компонентов.

Список последних новостей

  • Осмотр отказа стальной пластины, усталость стальной пластины, осмотр стальной структуры, трескать сварки, обслуживание стальной пластины
    Трещины в стальных пластинчатых конструкциях могут развиваться из-за повторяющихся нагрузок, концентраций напряжений, сварочных деталей, коррозии или неожиданных условий эксплуатации. Важное значение имеет раннее выявление трещины, но ее значение зависит от того, где она возникает, как загружается компонент и влияет ли дефект на конструкцию. Целостность, для стальных опор, платформ, оснований оборудования, кронштейнов и сварных сборок надежный процесс контроля сочетает в себе визуальные проверки, документированные результаты и соответствующую инженерную оценку. Трещина не должна автоматически приписываться плохому качеству стали; ее причина может заключаться в проектировании, изготовлении, установке или рабочей среде,
  • Горячекатаная против плиты холоднокатаной стали, горячекатаной стальной плиты, холоднокатаной стали, финиша поверхности стальной пластины
    Горячекатаная и холоднокатаная сталь различаются по маршруту обработки, состоянию поверхности, контролю размеров и механическим свойствам. Выбор между ними требует большего, чем сравнение цены или внешнего вида. Покупателям необходимо учитывать форму продукта, класс материала, толщину, требования к изготовлению и окончательные условия эксплуатации, одним из важных различий является то, что холоднокатаная сталь Обычно поставляется в виде листа или полосы, особенно в более тонких датчиках, в то время как горячекатаная сталь широко используется для конструкционных плит и более тяжелых промышленных применений. термины не являются взаимозаменяемыми для каждого стандарта продукта, поэтому необходимая форма и спецификация должны быть подтверждены перед заказом,
  • Износостойкость стальной пластины, износостойкая стальная пластина, износ стальной пластины, промышленный осмотр износа, обслуживание износостойкой пластины
    Стальные пластины, используемые в бункерах, желобах, погрузочно-разгрузочного оборудования и промышленных вкладышах, подвергаются истиранию, воздействию и изменению условий эксплуатации. Со временем эти факторы могут уменьшить толщину пластины, повлиять на производительность оборудования и увеличить затраты на техническое обслуживание. Понимание механизма износа является первым шагом к выбору подходящих материалов и планирования Эффективное обслуживание, правильное решение зависит от обрабатываемого материала, рабочей среды, свойств пластины и конструкции оборудования. Замена изношенной пластины более твердой может помочь, но это не обязательно решит проблемы, вызванные концентрированным ударом, неравномерным потоком материала или рассогласование,
  • Как выбрать стальную пластину, руководство по покупке стальной пластины, спецификации стальной пластины, промышленные закупки стальной пластины
    Выбирающ правую стальную пластину начинает с технической спецификацией проекта, не самой низкой цитатой, материал должен соотвествовать необходимом проектно-конструкторскому стандарту, условиям обслуживания и потребностям изготовления пока оставаясь практически к источнику, проверяет и поставляет, для Промышленные покупатели, ясное дознание необходимо, отсутствующая информация может привести к несравнимым цитатам, неподходящим материальным заменам или задержкам во время технического рассмотрения. Следующие шаги помогают командам по закупкам определить требования перед делать заказ,
  • Искажение стальной пластины, деформация заварки стальной пластины, искажение вырезывания плиты, последовательность заварки, стальное изготовление
    Искажение стальной пластины во время изготовления может привести к плохой подгонке, размерным отклонениям, задержкам собрания и дорогостоящей переделке, оно обыкновенно начинает когда резать или заварка создает неровные топление и охлаждать, причиняя различные части плиты или Собрание для того чтобы расширить и заключить контракт различным количеством, риск зависит от толщины плиты, материальных свойств, компонентной геометрии, совместного дизайна и последовательности изготовления, эффективного контроля начинает перед резать и продолжает через заварку, осмотр и окончательную габаритную проверку,

Найти то, что вам нужно?

close
We use cookies and other tracking technologies to improve your browsing experience on our website, to show you personalized content and targeted ads, to analyze our website traffic, and to understand where our visitors are coming from.