Empresa Notícias

Hunan Great Steel Pipe Co., Ltd
Tubo de aço aleta, personalizado tubo de aço aleta, fabricante tubo aleta, fornecedor tubo de aço aleta, HFW soldada tubo aleta, tubo aleta extrudido

Tubos de aço aletados personalizados entregues para o projeto petroquímico do recuperação do calor do sudeste asiático

Data: 2026-06-30

EmboraTubos do aço aletasComposto por um tubo base e aletas externas, seu processo de fabricação é consideravelmente mais complexo do que sua aparência sugere. Mas dois tubos com o mesmo material e dimensões podem ter um desempenho completamente diferente dependendo de como foram feitos. O processo de fabricação determina a eficiência da transferência de calor, a resistência à corrosão e a vida útil. Este guia cobre como os tubos de aço finned são fabricados-seleção do tubo baixo, métodos finning, conjunto, tratamento térmico, inspeção, e que compradores devem verificar antes de pedir.


Por Manufacturing Qualidade Matters

A relação da aleta-à-tubo é onde a transferência térmica acontece. Uma ligação fraca cria resistência térmica, reduzindo a transferência de calor em 15-30%, embora a área superficial seja a mesma. Uma ligação pobre solta sob vibração ou ciclagem térmica, e a barbatana perde o contato com a parede do tubo. Como a fabricação afeta a transferência de calor: A interface aleta-tubo deve conduzir o calor de forma eficiente. Ligações soldadas fornecem contato metal-metal completo. Ligações mecânicas (extrudidas, tipo G) dependem do contato de pressão-qualquer lacuna reduz a condução. Como a fabricação afeta a vida útil: afrouxamento da aleta, corrosão na linha de ligação e rachaduras por fadiga originam-se na produção. O controle consistente do processo evita esses problemas. Por que a qualidade da ligação é crítica: A ligação carrega tensão mecânica e expansão térmica. Se falhar, a barbatana torna-se decorativa-não funcional.

Etapa 1: Selecionando o material baixo do tubo

A fabricação começa com o tubo. A escolha do material afeta a soldabilidade, a formabilidade e a compatibilidade com o processo de finning.
Aço Carbono (SA106 Gr.B, SA53-B): Padrão para a maioria das aplicações. Boa soldabilidade. Compatível com todos os métodos finning.
Aço inoxidável (304, 316L): Usado para fluidos corrosivos do processo. Requer soldagem velocidades mais lentas. Não compatível com soldagem de aletas HFW-a corrente de alta frequência pode sensibilizar o material. Aletas extrudidas ou do tipo G são preferidas.
Aço Liga (P91, P22): Serviço de alta temperatura acima de 450 ° C. Requer pré-aquecimento e tratamento térmico pós-solda (PWHT) se soldado.

Passo 2: Escolhendo o método Fin Manufacturing

Esta é a principal decisão industrial. Cada método produz diferentes características bond.

Aletas soldadas de alta frequência (HFW)

Tira de aço continuamente soldada no tubo usando soldagem por resistência elétrica. A ligação é metalúrgica.
  • Temperatura limite: ~ 450 °C
  • Vantagens: A força bond a mais alta, a melhor transferência térmica, resiste a vibração
  • Limitações: Não apropriado para tubos inoxidáveis
  • Aplicações: Caldeiras, economizadores, centrais elétricas

Aletas extrudidas

Alumínio manga extrudado mecanicamente sobre o tubo base. Alatas formadas a partir da própria manga.
  • Limite de temperatura: 250-300 °C
  • Vantagens: Cobertura completa do tubo baixo-proteção contra corrosão excelente
  • Limitações: A luva do alumínio pode trabalhar frouxa sob a vibração
  • Aplicações: Plataformas offshore, marinha, plantas químicas

L-Type e KL-Type Fins

Fin tira enrolada ao redor do tubo sob tensão. O tipo KL tem pés de barbatana sobrepostos para melhor contato.
  • Temperatura limite: ~ 250 °C para o alumínio
  • Vantagens: Baixo custo, equipamento simples
  • Limitações: As lacunas podem formar sob o ciclismo térmico
  • Aplicações: Refrigeradores de ar do Estável-estado

Altas incorporadas tipo G

Sulco usinado em tubo OD. Fin tira incorporado e mecanicamente bloqueado.
  • Temperatura limite: ~ 450 °C
  • Vantagens: Ligação mecânica mais forte. Sem desbaste solda
  • Limitações: Grooving adiciona custo. Pode afrouxar sob vibração severa
  • Aplicações: Recuperação térmica de alta temperatura, seções de convecção disparadas do calefator

Passo 3: Fin colagem e montagem

Preparação da superfície: Superfície do tubo limpa-óxido, óleo e umidade removidos. Para HFW, a preparação borda é fundamental. Para extrudado, o tubo OD deve estar dentro da tolerância apertada (± 0.1mm).
Fin formando: tira contínua alimentada através formando rolos. Para HFW, a tira passa diretamente para soldar cabeças. Para L/KL, a tira é envolta em tensão.
Verificação de ligação: Teste da inspeção-casca do primeiro-artigo para soldado, pull-out para extrudado. Confirma a ligação atende especificação antes plena produção.

Etapa 4: Tratamento térmico e proteção superficial

Para tubos de liga ou aço carbono de parede pesada, o alívio do estresse após o finning evita rachaduras de hidrogênio.
Decapagem e passivação: Para tubos aletados inoxidáveis, remove a descoloração da solda e restaura a camada passiva.
Galvanização: Galvanização a quente para tubos aletas de aço carbono. O processo deve levar em conta a geometria da aleta-o zinco pode fazer a ponte entre as aletas se não for devidamente drenado.
Revestimento anti-corrosão: Revestimentos epóxi, FBE ou fluoropolímero para ambientes agressivos.

Passo 5: Inspeção Qualidade Durante A Fabricação

Inspeção dimensional: Tubo OD, espessura da parede, comprimento Aleta altura, passo, barbatanas por polegada. Tolerância: ± 2% na altura da aleta, ± 5% no passo.
Teste bond da força: Teste da casca para as aletas soldadas-meça a força para separar. Pull-out para força de medida extrudida para desalojar a manga.
Teste hidrostático: Pressão baixa do projeto do tubo-1.5 ×, posse do segundo 10, nenhuns escapes. Realizado antes do finning na maioria dos casos.
NDT: Ultrassônico (UT) para a espessura da parede. Corrente Eddy (ET) para defeitos superficiais. RT ou UT para soldas do tubo base LSAW.
Rastreabilidade material: Números do calor registrados para o tubo e a aleta. MTCs fornecidos com embarque. Certificados EN 10204 3.1 como padrão.

Normas Internacionais

A fabricação Finned do tubo refere tipicamente:
  • ASTM A106 / A179 para materiais base do tubo
  • ASTM B359 para alumínio extrudido aleta tubos
  • ASME Seção VIII para o projeto pressão
  • EN 10204 3.1 para a certificação material
  • ISO 9001 para gestão da qualidade
Defeitos comuns fabricação e prevenção

Defeito

Causa

Prevenção

Ligação aleta solta

Soldagem inadequada ou extrusão pressão

Monitoramento em processo de teste do primeiro artigo

Passo fin desigual

Variação alimentar Strip

Sistemas de alimentação servo-controlados

Penetração solda pobre

Corrente HF incorreta

Monitoramento atual solda costura UT

Corrosão superficial após a produção

Prevenção inadequada ferrugem

Armazenamento apropriado do revestimento do óleo

Desvio dimensional

Desgaste ou alinhamento do rolo

Verificação pós-produção calibração regular


Como os compradores podem avaliar a qualidade do fabrico

Antes do pedido, verifique:
  • Equipamento: Automatizado ou manual? Equipamento controlado por CNC produz passo fin consistente.
  • Inspeção escopo: EN 10204 3.1 certificados. Relatórios NDT. Registros Hydrotest. Resultados do PMI para a liga.
  • Qualidade do sistema: certificação ISO 9001? Auditorias de terceiros?
  • Capacidade: Produção mensal. Lead time. Actual pendência.
  • Suporte de engenharia: eles revisam suas condições de trabalho e recomendam um tipo de barbatana-ou apenas citam o que você pede?

FAQ

Q1: Que método de fabricação fornece a ligação mais forte?
A1: A soldagem HFW produz a ligação mais forte-metalúrgica, não mecânica.
Q2: Como a aleta liga força verificada?
A2: Peel testes para aletas soldadas, pull-out testes para extrudados. Resultados devem corresponder à especificação.
Q3: Que padrões se aplicam à fabricação do tubo de aço finned?
A3: ASTM B359 (alumínio extrudado), ASME Seção VIII, EN 10204 3.1, ISO 9001.
Q4: Quanto tempo duram os tubos finned corretamente fabricados?
A4: Corretamente fabricados e especificados tubos finned correr 20 anos. Defeitos industriais causam falhas em meses.
Q5: Que teste é exigido para os tubos de aço finned?
A5: Teste hidrostático, inspeção dimensional, teste de resistência de união e NDT (UT/ET/RT) dependendo da especificação.

Resumo

A fabricação do tubo de aço finned é uma seleção do corrente-tubo do processo, aleta que forma, ligação, tratamento térmico, inspeção. Cada etapa afeta o produto final. Ligação fraca reduz a transferência térmica. Soldagem ruim cria corrosão locais. O passo inconsistente afeta o fluxo do ar. A qualidade do fabrico determina se um tubo aleta funciona 20 anos ou falha em meses. Para projetos envolvendo altas temperaturas, ambientes corrosivos ou projetos personalizados de trocadores de calor, os compradores devem solicitar procedimentos de fabricação, registros de inspeção e rastreabilidade do material antes de finalizar a seleção do fornecedor. Os compradores devem avaliar o fabricante na documentação de controle e inspeção do processo-não apenas os certificados do material.

Lista de últimas notícias

  • Inspeção do aço estrutural, deformação do perfil do aço estrutural, inspeção do feixe de H, eu feixe a deformação, dano do canal de aço
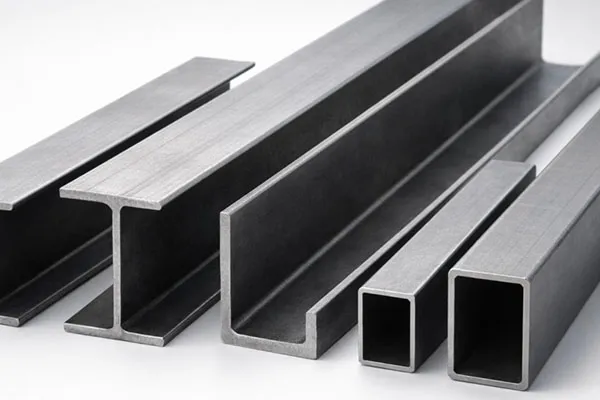
    Perfis de aço estrutural como vigas H, vigas I, canais U e aço angular são amplamente utilizados em edifícios industriais, estruturas de suporte de equipamentos, plataformas e outras estruturas de suporte de carga. Durante o serviço, esses membros podem ser expostos a impactos, vibrações, cargas variáveis, corrosão e acidentais Contato do equipamento, ao longo do tempo, estas circunstâncias podem afetar seus alinhamento, conexões e condição estrutural, não cada mudança visível indica a falha estrutural, deflexão normal sob a carga, por exemplo, é diferente da deformação permanente, a finalidade da inspeção é identificar mudanças anormais, documentar seu Localização
  • Como escolher perfis de aço estrutural, seleção do feixe H, seleção do feixe I, seleção do canal U, aplicações do aço do ângulo
    Escolher perfis de aço estrutural envolve mais do que comparar tamanhos e preços de seção, o perfil certo deve atender aos requisitos de projeto estrutural, atender ao processo de fabricação e cumprir os padrões materiais e dimensionais aplicáveis, vigas H, vigas I, canais U e aço angular Cada um tem características de seção diferentes e aplicações típicas, para os compradores, um processo de seleção confiável começa com os requisitos do projeto e termina com uma especificação de compra clara, os seguintes pontos podem ajudar a reduzir os erros de especificação e tornar a aquisição de aço estrutural mais direta,
  • Problemas de conexão do perfil do aço estrutural, conexões do feixe H, conexões do canal do aço do ângulo, aço estrutural aparafusado junções, soldadura do perfil do aço
    As vigas H, as vigas I, os canais U e o aço angular são amplamente utilizados em edifícios industriais, plataformas, suportes de equipamentos e estruturas estruturais, seu desempenho depende não apenas da força dos membros individuais, mas também da precisão e Qualidade de suas conexões, furos de parafuso desalinhados, superfícies de rolamento irregulares, lacunas excessivas, defeitos de solda e desvios de instalação podem atrasar a fabricação e a ereção, muitos desses problemas podem ser evitados por meio de desenhos precisos, verificações dimensionais, fabricação controlada e inspeção antes da montagem,
  • Inspeção do perfil do aço estrutural, inspeção do feixe H; Eu feixe a tolerância dimensional; controle da qualidade do canal U; inspeção do aço do ângulo
    Os perfis de aço estrutural são amplamente utilizados em construções industriais, pontes, suportes do equipamento e outras estruturas do carga-rolamento, antes da entrega, suas dimensões, propriedades materiais e condição de superfície devem ser verificadas contra a ordem de compra e padrões aplicáveis do produto, para H Vigas, vigas I, canais U e aço angular, inspeção deve cobrir mais do que uma verificação visual, os seguintes pontos fornecem um guia prático para compradores, engenheiros de projeto e equipes de qualidade preparando perfis de aço estrutural para expedição,
  • Proteção contra corrosão do perfil do aço estrutural, corrosão exterior do perfil de aço, prevenção da oxidação do H-feixe, corrosão do aço do ângulo, aço estrutural galvanizado
    As vigas H, as vigas I, os canais U e o aço angular são amplamente utilizados em estruturas externas, incluindo plataformas de equipamentos, suportes de tubos, passarelas de acesso, instalações de armazenamento e estruturas industriais. Uma vez instalados, esses perfis são expostos à chuva, umidade, poluentes aéreos e, em alguns locais, sal ou contaminação química, a corrosão não se desenvolve uniformemente em todos os membros do aço, a água pode coletar em torno de conexões, abaixo da base Placas ou detalhes mal drenados dentro, se o sistema de proteção não corresponder ao ambiente de serviço, a corrosão pode reduzir gradualmente a seção de aço eficaz e aumentar os custos de manutenção, proteção contra corrosão eficaz começa com a compreensão das condições de exposição, selecionando um sistema de proteção adequado e abordando detalhes que permitem que a umidade se acumule,

Encontre o que você precisa?

close
We use cookies and other tracking technologies to improve your browsing experience on our website, to show you personalized content and targeted ads, to analyze our website traffic, and to understand where our visitors are coming from.