Notícias do setor

Hunan Great Steel Pipe Co., Ltd
Tubulação de aço hidráulica fabricação, aço hidráulico tubulação produção, tubulação hidráulica fabricação processo

Como são feitos os tubos hidráulicos? Um guia completo do processo de fabricação

Data: 2026-07-27
Tubos afiadosSão tubos de aço de precisão amplamente utilizados como cilindros em sistemas hidráulicos e pneumáticos. Embora pareçam semelhantes aos tubos de aço comuns, seu furo interno deve atender a requisitos rigorosos de precisão dimensional, arredondamento e acabamento superficial para garantir vedação confiável e movimento suave do pistão. Produzir um tubo afiado de alta qualidade envolve muito mais do que usinar o diâmetro interno. Requer matérias-primas cuidadosamente selecionadas, processos de fabricação controlados, inspeção de precisão e gerenciamento de qualidade abrangente durante toda a produção. Este guia explica cada etapa do processo de fabricação e destaca as práticas que ajudam a garantir um desempenho consistente em aplicações hidráulicas exigentes.

O que é um tubo afiado?

Um tubo afiado é um tubo de aço sem costura ou DOM cujo diâmetro interno foi finalizado com precisão através de um processo de afiação. Ao contrário dos tubos de aço padrão, um tubo afiado possui um furo altamente preciso com um padrão cruzado controlado que ajuda a reter o óleo hidráulico e reduzir o desgaste do selo. Devido a essas características, os tubos afiados são amplamente utilizados em cilindros hidráulicos para equipamentos de construção, máquinas agrícolas, equipamentos de mineração, sistemas de elevação e automação industrial. A qualidade do furo interno afeta diretamente o desempenho da vedação, a eficiência operacional e a vida útil do cilindro hidráulico.


Passo 1: Selecionando o Parent Tube

Cada tubo afiado começa com um tubo pai de alta qualidade. As opções comuns incluem tubos sem costura estirados a frio, tubos sem costura de precisão e tubos DOM (Drawn Over Mandrel), selecionados de acordo com os requisitos de pressão e desempenho da aplicação. As classes típicas de materiais incluem E355 (EN 10305-1), ST52 (DIN 2391) e SAE 1026 (ASTM A519). Antes do início da usinagem, os materiais recebidos são inspecionados para:
  • Composição química
  • Propriedades mecânicas
  • Retidão
  • Parede espessura consistência
  • Condição superficial
  • Defeitos internos usando testes ultrassônicos ou correntes parasitas
Cada lote de produção recebe um número de calor e é suportado por um Certificado de Teste de Moinho EN 10204 3.1, fornecendo rastreabilidade completa do material durante a fabricação.

Passo 2: Corte e pré-usinagem

Após a aprovação material, os tubos são processados de acordo com especificações do cliente. A preparação típica inclui:
  • Corte para o comprimento necessário
  • Enfrentando ambas as extremidades do tubo
  • Removendo rebarbas
  • Corrigindo a retidão quando necessário

Embora essas operações pareçam simples, elas ajudam a garantir a estabilidade dimensional antes da usinagem de precisão e reduzem a possibilidade de erros de alinhamento durante o brunamento.

Passo 3: Afamento Precisão

O Honing é o principal processo de fabricação que transforma um tubo de aço padrão em cilindro hidráulico de precisão. Ao contrário do mandrilamento convencional, que amplia principalmente o furo, o brunimento remove apenas uma quantidade muito pequena de material, melhorando significativamente a redondeza, a cilindricidade e o acabamento superficial. Isso o torna particularmente adequado para cilindros hidráulicos, onde o desempenho da vedação depende da geometria precisa do furo. Durante o brunimento, pedras abrasivas montadas em uma cabeça de ferramenta rotativa se movem simultaneamente em movimentos rotacionais e alternativos enquanto aplicam pressão controlada na superfície interna. Isso cria o padrão característico de escotilha cruzada que retém o óleo lubrificante e suporta o movimento suave do pistão. Resultados típicos fabricação incluem:

Parâmetro

Resultado típico

Rugosidade superficial

Ra 0,2-0,8 μm

Tolerância ID

H8 (H7/H9 disponível)

Ângulo Cross-Hatch

30 °-45 °

Redondeza

Alta precisão

Cilindricidade

Melhorado

As tolerâncias dimensionais são comumente especificadas de acordo com a ISO 286-2, enquanto as medições de rugosidade superficial são tipicamente avaliadas de acordo com a ISO 4287 e a ISO 4288. Para manter a qualidade consistente, os fabricantes geralmente monitoram:
  • Honing desgaste pedra
  • Taxa alimentar
  • Condição e filtração do refrigerante
  • Calibração máquina
  • Medições dimensionais em processo

O monitoramento contínuo do processo ajuda a evitar defeitos como afunilamento do furo, marcas de vibração e acabamento superficial inconsistente antes que eles afetem o produto acabado.

Passo 4: Inspeção e Medição

Após o brunimento, cada lote de produção passa por verificação dimensional usando medição calibrada.

Inspeção Item

Equipamento Inspeção

Diâmetro interior

Medidor do furo

Diâmetro exterior

Micrômetro

Rugosidade superficial

Perfilómetro

Retidão

Verificador retidão

Espessura parede

Medidor ultrassônico

Comprimento

Sistema Medição Laser

As medições são feitas em várias posições ao longo do tubo, em vez de apenas nas extremidades, garantindo precisão do furo consistente em todo o comprimento. Registros de inspeção são normalmente mantidos como parte da documentação de qualidade do fabricante.

Passo 5: Limpeza, proteção contra corrosão e embalagem

Após a inspeção, os tubos são cuidadosamente limpos para remover óleo de brunimento, partículas abrasivas e cavacos de metal da superfície interna. A limpeza adequada ajuda a evitar a contaminação após a instalação em sistemas hidráulicos. As medidas padrão incluem:
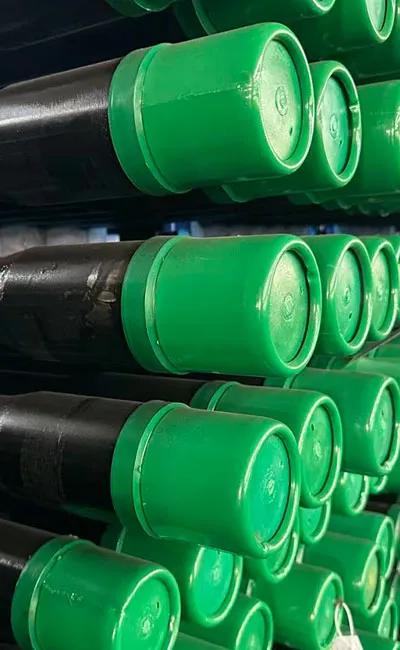
  • Tampas finais plásticas em ambas as extremidades do tubo
  • Óleo preventivo contra ferrugem aplicado interna e externamente
  • Envolvimento resistente à umidade do PE
  • Embalagem exportação segura
  • Etiquetas do produto mostrando dimensões, especificações e números de calor
A embalagem eficaz protege o furo usinado com precisão contra corrosão e danos mecânicos durante o armazenamento e transporte internacional.
Como os fabricantes mantêm a qualidade consistente

A qualidade consistente é conseguida com a produção controlada um pouco do que a inspeção final apenas. Fabricantes modernos normalmente mantêm a consistência do produto através:
  • Calibração regular máquina
  • Programado apunhindo vestir pedra
  • Calibração de equipamentos de inspeção
  • Formação do operador
  • Monitoramento do parâmetro do processo
  • ISO 9001 Gestão da Qualidade
O controle estável da produção melhora a consistência entre lotes e reduz a variação dimensional em grandes ordens de produção.

Desafios e soluções comuns do fabrico

Desafio

Método Prevenção

Atarraxamento do furo causado pela pressão desigual do brunimento

Taxa de alimentação estável e expansão controlada

Marcas tagarelas

Pedra adequada vestir e máquina manutenção

Corrosão após o afiamento

Limpeza imediata e tratamento preventivo contra ferrugem

Furo extragrande

Calibração frequente de cabeças de afiação e manômetros

Pobre retidão

Endireitamento antes do afiamento e verificação dimensional

O controle inicial do processo minimiza o retrabalho enquanto melhora a eficiência produtiva.


Processo Fabricação Overview

Seleção do tubo pai --- Inspeção material de entrada --- Corte e pré-usinagem --- Precisão Honing --- Inspeção dimensional --- Limpeza e proteção contra ferrugem --- Embalagem --- Expedição


FAQ

Q1: Qual é a diferença entre um tubo afiado e um tubo sem costura?
A1: Um tubo sem emenda é o material do pai. Um tubo afiado é produzido por usinagem de precisão do furo interno para alcançar tolerâncias dimensionais mais apertadas e um acabamento superficial controlado adequado para cilindros hidráulicos.
Q2: Por que o padrão cross-hatch é importante?
A2: O padrão de escotilha cruzada retém uma fina película de óleo lubrificante, ajudando a reduzir o atrito, melhorar o desempenho da vedação e prolongar a vida útil das vedações hidráulicas.
Q3: Podem os tubos soldados ser afiados?
A3: Sim. Os tubos DOM podem ser afiados com sucesso e são amplamente utilizados em muitas aplicações hidráulicas. No entanto, os tubos sem costura são geralmente preferidos para sistemas de alta pressão.
Q4: Que tolerância é conseguida geralmente?
A4: A maioria dos tubos do cilindro hidráulico são fabricados com tolerância de diâmetro interno H8, enquanto H7 ou H9 podem ser especificados dependendo dos requisitos da aplicação.
Q5: Quanto tempo demora o processo de afiação?
A5: O tempo de produção depende de fatores como dimensões do tubo, grau do material, permissão de usinagem e tolerâncias necessárias. Requisitos de precisão geralmente têm um impacto maior no tempo de usinagem do que o comprimento do tubo sozinho.
Q6: Podem os tubos afiados ser personalizados?
A6: Sim. Os fabricantes geralmente fornecem dimensões personalizadas, espessuras de parede, classes de materiais, tolerâncias, comprimentos e requisitos de inspeção com base nas especificações do projeto.

Conclusão

Fabricar um tubo afiado de alta qualidade requer muito mais do que usinagem precisa. Desde a seleção de tubos-mãe qualificados até o brunimento controlado, inspeção dimensional, proteção contra corrosão e gerenciamento de qualidade documentado, todas as etapas de produção contribuem para o desempenho final do cilindro hidráulico. Entender como os tubos afiados são fabricados permite que os compradores avaliem a qualidade do produto além da aparência. Fabricantes com processos de produção padronizados, rastreabilidade completa do material, práticas de inspeção reconhecidas internacionalmente e equipes técnicas experientes estão melhor posicionados para fornecer tubos afiados consistentes e confiáveis para aplicações hidráulicas exigentes.

Lista de últimas notícias

  • Chapa de aço resistência ao desgaste, chapa de aço resistente à abrasão, chapa de aço desgaste inspeção industrial, desgaste placa manutenção
    Chapas de aço usadas em tremonhas, calhas, equipamentos de manuseio de materiais e revestimentos industriais são expostas a abrasão, impacto e condições operacionais variáveis. Com o tempo, esses fatores podem reduzir a espessura da placa, afetar o desempenho do equipamento e aumentar os custos de manutenção. Compreender o mecanismo de desgaste é o primeiro passo para selecionar materiais e planejamento adequados Manutenção eficaz, A solução certa depende do material a ser manuseado, do ambiente operacional, das propriedades da placa e do design do equipamento, Substituir uma placa desgastada por um grau mais duro pode ajudar, mas não resolverá necessariamente problemas causados por impacto concentrado, fluxo de material irregular ou desalinhamento,
  • Como escolher chapa de aço, chapa de aço comprar guia, especificações chapa de aço, aço industrial aquisição chapa
    Escolher a placa de aço certa começa com a especificação do projeto, não a cotação mais baixa. O material deve atender ao padrão de design necessário, às condições de serviço e às necessidades de fabricação, permanecendo prático para fornecer, inspecionar e entregar. Compradores industriais, uma consulta clara é essencial, informações ausentes podem levar a cotações incomparáveis, substituições de materiais inadequadas ou atrasos durante a revisão técnica, as etapas a seguir ajudam as equipes de compras a definir os requisitos antes de fazer um pedido,
  • Aço placa distorção, aço placa soldadura deformação, placa corte distorção, soldagem seqüência, fabricação de aço
    A distorção da placa de aço durante a fabricação pode conduzir ao ajuste deficiente, aos desvios dimensionais, aos atrasos do conjunto e ao retrabalho caro, torna-se geralmente quando o corte ou a soldadura criam o aquecimento e refrigerar desiguais, causando partes diferentes de uma placa ou O conjunto para expandir e contratar por quantidades diferentes, o risco depende da espessura da placa, propriedades materiais, geometria componente, projeto comum e seqüência da fabricação, controle eficaz começa antes de cortar e continua com a soldadura, a inspeção e a verificação dimensional final,
  • Aço chapa qualidade controle, aço chapa inspeção, aço chapa material teste certificado, chapa de aço rastreabilidade
    O controle de qualidade da chapa de aço começa confirmando que o material, as dimensões, os resultados do teste e a documentação encontram a ordem de compra e o padrão aplicável do produto, para projetos industriais, verificar a categoria apenas não é bastante, compradores igualmente precisam de estabelecer a rastreabilidade material, inspeção da revisão Registros e resolver discrepâncias antes do envio, o escopo de inspeção depende do grau de aço, espessura da placa, aplicação pretendida e requisitos contratuais, um plano de verificação claro ajuda engenheiros e equipes de compras a reduzir os riscos materiais antes que o aço atinja o local de fabricação,
  • Chapa de aço corrosão, proteção contra corrosão chapa de aço, chapa de aço manutenção, revestimento protetor, chapa de aço industrial
    A corrosão da chapa de aço pode reduzir a vida útil, aumentar os custos de manutenção e comprometer a confiabilidade estrutural, a taxa de deterioração depende do ambiente de exposição, grau do material, condição da superfície e eficácia do sistema de proteção, estruturas costeiras, equipamentos industriais e componentes de aço externos podem enfrentar diferentes riscos de corrosão, mesmo quando Eles usam o mesmo tipo de aço, a proteção eficaz contra corrosão começa com a compreensão do ambiente de serviço, selecionando um sistema de proteção adequado e mantendo-o ao longo da vida útil, a pintura sozinha nem sempre é suficiente; preparação de superfície, drenagem, inspeção e reparos oportunos são igualmente importantes,

Encontre o que você precisa?

close
We use cookies and other tracking technologies to improve your browsing experience on our website, to show you personalized content and targeted ads, to analyze our website traffic, and to understand where our visitors are coming from.