Новости отрасли

Hunan Great Steel Pipe Co., Ltd
Покупка хонингованные трубы, хонингованная труба покупка руководство, хонингованная труба инспекции, хонингованная труба, хонингованная труба поставщик

Как избежать распространенных ошибок при покупке Honed Tubes

Дата: 2026-07-24
ВыборХонингованная трубаЭто гораздо больше, чем сравнение цен. Качество внутреннего отверстия напрямую влияет на герметичность, трение, эффективность и срок службы гидравлических цилиндров. Хотя внешне две трубки могут казаться идентичными, различия в чистовой поверхности, точности размеров и качестве изготовления могут значительно повлиять на надежность оборудования. Для покупателей оценка объективных показателей качества является наиболее эффективным способом снижения закупочных рисков. В этом руководстве описаны семь практических точек проверки, которые помогают отличить высококачественные хонингованные трубы перед размещением заказа.

Почему качество Honed Tube имеет значение

Хонингованная труба образует рабочую поверхность гидравлического цилиндра, где поршни и уплотнения работают под постоянным давлением. Даже небольшие отклонения в геометрии отверстия или шероховатости поверхности могут привести к утечке уплотнения, чрезмерному износу, загрязнению гидравлического масла, увеличению затрат на техническое обслуживание и непредвиденным простою. Эти риски особенно важны в строительной технике, горнодобывающем оборудовании, сельскохозяйственной технике, промышленных прессах и других гидравлических системах, где важна надежность. Хотя трубка может казаться свободной от видимых дефектов, только надлежащее измерение и документированный осмотр могут подтвердить, соответствует ли она требованиям применения.

1. Проверьте внутреннюю поверхность.

Внутреннее отверстие является одним из важнейших показателей качества хонингованной трубы. Правильно отточенная трубка должна иметь:
  • Равномерный рисунок штриховки по кресту
  • Гладкая поверхность без царапин и трещин
  • Отсутствие ржавчины, точечной коррозии или встроенных загрязнений
Для большинства гидравлических цилиндров рекомендуемая шероховатость поверхности составляет Ra 0,2-0,8 мкм, обычно измеряемая в соответствии с ISO 4287 и ISO 4288 с использованием калиброванного профилометра. Рисунок перекрестного штриховки-это больше, чем визуальная особенность-он помогает сохранить тонкую пленку смазочного масла между уплотнением поршня и стенкой трубки. Слишком грубая поверхность ускоряет износ уплотнения, в то время как чрезмерно отполированное отверстие может уменьшить удержание масла и увеличить трение.

2. Проверьте точность размеров

Точные размеры необходимы для правильной сборки цилиндра и долгосрочной работы. Покупатели должны запрашивать отчеты о проверке, а не полагаться исключительно на номинальные размеры.

Деталь осмотра

Типичное требование

Внутренний диаметр

H8 (доступно H7/H9)

Внешний диаметр

На чертеж клиента

Прямолинейность

≤ 0,5 мм/м

Толщина стенки

Стандартный допуск

Округлость

В спецификации чертежа

Калиброванный калибр отверстия обеспечивает гораздо более точную оценку внутреннего диаметра, чем визуальный осмотр. Проверка измерений по всей длине трубки помогает гарантировать, что требуемый допуск поддерживается последовательно, а не только на концах трубки.

3. Оцените сырье

Производительность хонингованной трубки начинается с родительской трубки. Изделия высокого качества обыкновенно изготовлены от холод-нарисованных безшовных трубок, трубок точности безшовных, или трубок ДОМ (нарисованных над оправкой).
Типичные материалы включают Э355 (ЭН 10305-1), СТ52 (ДИН 2391), и САЭ 1026 (АСТМ А519).
Не менее важное значение имеет прослеживаемость материала. Надежные изготовители должны обеспечить сертификаты испытаний (MTCs) стана EN 10204 3,1 показывая номера жары, химический состав, и механические свойства. Эти записи позволяют проследить каждую производственную партию до ее первоначального источника стали, обеспечивая уверенность в согласованности материала.

4. Оцените производственный процесс

Стабильное качество зависит от контролируемого производственного процесса, а не только от окончательной проверки. Производители со стабильными производственными системами обычно достигают лучшей согласованности в больших производственных партиях. Ключевые элементы управления процессом включают:
  • Регулярная калибровка хонинговальных станков
  • Плановая правка хонинговальных камней
  • Фильтрация охлаждающей жидкости и контроль расхода
  • Контроль размеров в процессе
  • Регулярная проверка измерительного оборудования
Эти методы помогают минимизировать такие проблемы, как конус отверстия, овальность, непоследовательная обработка поверхности и изменение размеров, прежде чем они станут дефектами готового продукта.

5. Обзор докладов инспекций

Инспекционная документация предоставляет объективные доказательства качества продукции. Перед покупкой покупатели должны запросить:
  • EN 10204 3,1 Сертификат испытаний мельниц (MTC)
  • Отчет о габаритной инспекции
  • Отчет о шероховатости поверхности
  • Ультразвуковое или вихретоковое тестирование (если указано)
Сторонние отчеты об инспекции от таких организаций, как SGS, Bureau Veritas (BV) или TÜV, если требуется. Всесторонняя документация показывает, что качество проверяется с помощью измеримых данных, а не только визуальной оценки.

6. Проверьте упаковку и защиту от коррозии.

Прецизионная обработка может быть скомпрометирована, если трубка повреждена во время хранения или транспортировки. Поэтому надлежащая защита является важной частью обеспечения качества. Ищите для:
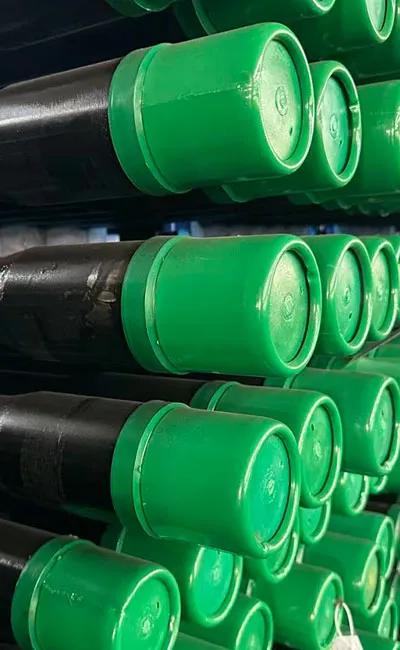
  • Пластиковые крышки конца защищая оба конца трубки
  • Внутреннее и внешнее антикоррозийное масло
  • Влагостойкая полиэтиленовая упаковка
  • Безопасная экспортная упаковка
  • Четкие идентификационные этикетки с тепловыми номерами и спецификациями
Правильная упаковка помогает сохранить точность отверстия и коррозионную стойкость во время международных перевозок.

7. Оцените технические возможности поставщика.

Возможности поставщиков выходят за рамки сертификации. Опытный производитель должен быть в состоянии обеспечить практическую инженерную поддержку на протяжении всего процесса покупки. Рассмотрим, может ли поставщик:
  • Порекомендуйте соответствующие материалы и допуски
  • Поддержка индивидуальных требований к размерам
  • Выполните осмотр шероховатости и размеров в доме
  • Работать в соответствии с системой менеджмента качества ISO 9001
  • Оказание технической помощи до и после доставки
  • Продемонстрируйте стабилизированные опыт и производственные мощности экспорта

Производители с большим техническим опытом часто могут определить потенциальные проблемы применения до начала производства, помогая клиентам снизить риски закупок и избежать ненужных затрат.


Общие признаки плохого качества хонингованных труб

Проблема

Возможная причина

Ржавчина внутри отверстия

Недостаточная защита от коррозии или хранение

Царапины или надрезы

Плохой процесс хонингования или поврежденный инструмент

Овальность или расточка конуса

Нестабильная обработка или неправильная калибровка

Большой внутренний диаметр

Неправильные настройки хонингования или недостаточные измерения в процессе производства

Неполная документация

Слабое управление качеством и прослеживаемость

Раннее выявление этих предупреждающих знаков может помочь предотвратить дорогостоящие задержки производства и полевые сбои.


Часто задаваемые вопросы

К1: Что идеальная поверхностная шершавость для гидравлической хонингованной трубки?
А1: Большинств применения гидравлического цилиндра требуют внутренней поверхностной шершавости между Ра 0,2 и 0,8 μм, в зависимости от системы и условий эксплуатации запечатывания.
Q2: Почему обычно указывается допуск H8?
A2: Допуск H8 обеспечивает эффективный баланс между точностью размеров и эффективностью производства, обеспечивая надежную посадку поршня при минимизации внутренней утечки.
К3: Может визуальный осмотр самостоятельно определить хонингованное качество трубки?
A3: Нет. Визуальный осмотр не может проверить точность размеров, шероховатость поверхности или свойства материала. Измерительные приборы и отчеты об инспекциях обеспечивают гораздо более надежные доказательства.
К4: Какие документы поставщики должны обеспечить?
А4: Как минимум, покупатели должны запросить сертификат испытаний оборудования мельницы ЭН 10204 3,1, габаритный отчет о проверке, и отчет о шероховатости поверхности. Для критически важных проектов могут также потребоваться доклады об инспекциях третьей стороны.
Q5: Должен ли я выбрать бесшовные или DOM хонингованные трубы?
A5: Оба подходят для многих гидравлических применений. Бесшовные трубы, как правило, предпочтительны для систем высокого давления, в то время как DOM трубы могут обеспечить отличную размерную согласованность для многих стандартных приложений.
Q6: Как я могу оценить поставщика перед размещением заказа?
A6: Просмотрите производственные возможности поставщика, инспекционное оборудование, сертификаты качества, техническую поддержку и предыдущий опыт проекта, а не просто указанную цену.

Заключение

Высококачественные хонингованные трубы не могут быть идентифицированы только по внешнему виду. Обработка поверхности, точность размеров, качество сырья, стабильность производства, контрольная документация и опыт поставщиков-все это способствует окончательной производительности гидравлического цилиндра. Оценивая эти семь точек проверки и запрашивая объективные записи о качестве, покупатели могут принимать более обоснованные решения о покупке и снижать долгосрочные операционные риски. Партнерство с производителем, обеспечивающим полную прослеживаемость материалов, стандартизированные процедуры контроля и прозрачную техническую поддержку, помогает обеспечить стабильное качество продукции и надежную работу гидравлической системы на протяжении всего срока службы оборудования.
Список последних новостей

  • Износостойкость стальной пластины, износостойкая стальная пластина, износ стальной пластины, промышленный осмотр износа, обслуживание износостойкой пластины
    Стальные пластины, используемые в бункерах, желобах, погрузочно-разгрузочного оборудования и промышленных вкладышах, подвергаются истиранию, воздействию и изменению условий эксплуатации. Со временем эти факторы могут уменьшить толщину пластины, повлиять на производительность оборудования и увеличить затраты на техническое обслуживание. Понимание механизма износа является первым шагом к выбору подходящих материалов и планирования Эффективное обслуживание, правильное решение зависит от обрабатываемого материала, рабочей среды, свойств пластины и конструкции оборудования. Замена изношенной пластины более твердой может помочь, но это не обязательно решит проблемы, вызванные концентрированным ударом, неравномерным потоком материала или рассогласование,
  • Как выбрать стальную пластину, руководство по покупке стальной пластины, спецификации стальной пластины, промышленные закупки стальной пластины
    Выбирающ правую стальную пластину начинает с технической спецификацией проекта, не самой низкой цитатой, материал должен соотвествовать необходимом проектно-конструкторскому стандарту, условиям обслуживания и потребностям изготовления пока оставаясь практически к источнику, проверяет и поставляет, для Промышленные покупатели, ясное дознание необходимо, отсутствующая информация может привести к несравнимым цитатам, неподходящим материальным заменам или задержкам во время технического рассмотрения. Следующие шаги помогают командам по закупкам определить требования перед делать заказ,
  • Искажение стальной пластины, деформация заварки стальной пластины, искажение вырезывания плиты, последовательность заварки, стальное изготовление
    Искажение стальной пластины во время изготовления может привести к плохой подгонке, размерным отклонениям, задержкам собрания и дорогостоящей переделке, оно обыкновенно начинает когда резать или заварка создает неровные топление и охлаждать, причиняя различные части плиты или Собрание для того чтобы расширить и заключить контракт различным количеством, риск зависит от толщины плиты, материальных свойств, компонентной геометрии, совместного дизайна и последовательности изготовления, эффективного контроля начинает перед резать и продолжает через заварку, осмотр и окончательную габаритную проверку,
  • Проверка качества стальной пластины, осмотр стальной пластины, сертификат испытания стальной пластины материальный, трасеабилиты стальной пластины
    Проверка качества стальной пластины начинает с подтверждать что материал, размеры, результаты испытаний и документация встречают заказ на покупку и применимый стандарт продукта, для промышленных проектов, проверяя ранг самостоятельно нет достаточно, покупателям также нужно установить материальный трасеабилиты, осмотр обзора Записи и расхождения разрешения перед отправкой, объем осмотра зависит от стальной ранга, толщины плиты, запланированного применения и контрактных требований, ясного плана проверки помогает инженерам и закупая командам уменьшить материальные риски прежде чем сталь достигает место изготовления,
  • Коррозия стальной пластины, защита от коррозии стальной пластины, обслуживание стальной пластины, защитное покрытие, промышленная стальная пластина
    Коррозия стальных пластин может снизить срок службы, увеличить затраты на техническое обслуживание и поставить под угрозу структурную надежность. Скорость износа зависит от окружающей среды, класса материала, состояния поверхности и эффективности защитной системы. Прибрежные конструкции, промышленное оборудование и наружные стальные компоненты могут сталкиваться с различными рисками коррозии, даже когда Они используют одну и ту же ранг стали. Эффективная защита от коррозии стальной пластины начинается с понимания условий обслуживания, выбора подходящей системы защиты и поддержания ее в течение всего срока службы. Краски не всегда достаточно; подготовка поверхности, дренаж, осмотр и своевременный ремонт одинаково важны,

Найти то, что вам нужно?

close
We use cookies and other tracking technologies to improve your browsing experience on our website, to show you personalized content and targeted ads, to analyze our website traffic, and to understand where our visitors are coming from.