Новости продукта

Hunan Great Steel Pipe Co., Ltd
Гидравлическая стальная труба, гидравлический трубопровод, безшовная гидравлическая трубка, трубка гидравлического цилиндра

Что такое гидравлическая стальная труба? Полное руководство по типам, материалам, применению и выбору

Дата: 2026-07-27
Хонингованные трубыТрубки точности стальные широко используемые как бочонки цилиндра в гидравлических и пневматических системах. Хотя они похожи на обычные стальные трубы, их внутреннее отверстие должно соответствовать строгим требованиям к точности размеров, округлости и отделке поверхности, чтобы обеспечить надежное уплотнение и плавное движение поршня. Производство высококачественной хонингованной трубы включает в себя гораздо больше, чем обработка внутреннего диаметра. Это требует тщательно отобранного сырья, контролируемых производственных процессов, точного контроля и комплексного управления качеством на протяжении всего производства. Это руководство объясняет каждый этап производственного процесса и выделяет методы, которые помогают обеспечить стабильную производительность в требовательных гидравлических приложениях.

Что такое хонингованная трубка?

Хонингованная труба представляет собой бесшовную или DOM стальную трубу, внутренний диаметр которой был обработан с помощью процесса хонингования. Не похож на стандартные стальные трубы, хонингованная трубка отличает сильно точным отверстием с контролируемой картиной крест-штриховки которая помогает сохранить гидравлическое масло и уменьшить носку уплотнения. Из-за этих характеристик, хонингованные трубки широко использованы в гидравлических цилиндрах для строительного оборудования, сельскохозяйственной техники, минируя оборудования, поднимаясь систем, и промышленной автоматизации. Качество внутреннего отверстия напрямую влияет на герметичность, эффективность работы и срок службы гидравлического цилиндра.


Шаг 1: Выбор родительской трубки

Каждая хонингованная трубка начинается с высококачественной родительской трубки. Общие варианты включают холод-нарисованные безшовные трубки, трубки точности безшовные, и трубки ДОМ (нарисованные над оправкой), выбранные согласно давлению и требованиям к производительности применения. Типичные материальные ранги включают Э355 (ЭН 10305-1), СТ52 (ДИН 2391), и САЭ 1026 (АСТМ А519). Перед началом обработки входящие материалы проверяются на предмет:
  • Химический состав
  • Механические свойства
  • Прямолинейность
  • Последовательность толщины стенки
  • Состояние поверхности
  • Внутренние дефекты с использованием ультразвукового или вихретокового тестирования
Каждой производственной партии присваивается тепловое число и подтверждается сертификатом испытаний на мельницу EN 10204 3,1 (MTC), обеспечивающим полную прослеживаемость материала на протяжении всего производства.

Шаг 2: резка и предварительная обработка

После утверждения материала трубы обрабатываются в соответствии со спецификациями заказчика. Типичный препарат включает:
  • Резка до необходимой длины
  • Облицовка обоих концов трубки
  • Удаление заусенцев
  • Исправление прямолинейности при необходимости

Хотя эти операции кажутся простыми, они помогают обеспечить стабильность размеров перед прецизионной обработкой и уменьшают вероятность ошибок выравнивания во время хонингования.

Шаг 3: Прецизионное хонингование

Хонингования является основным производственным процессом, который превращает стандартную стальную трубу в прецизионный гидравлический цилиндр. В отличие от обычной расточки, которая в основном увеличивает отверстие, хонингование удаляет только очень небольшое количество материала, значительно улучшая округлость, цилиндричность и чистовую поверхность. Это делает его особенно подходящим для гидравлических цилиндров, где характеристики уплотнения зависят от точной геометрии отверстия. Во время хонингования абразивные камни, установленные на вращающейся головке инструмента, движутся одновременно вращательным и возвратно-поступательным движениями, применяя контролируемое давление к внутренней поверхности. Это создает характерный рисунок перекрестного штриховки, который сохраняет смазочное масло и поддерживает плавное движение поршня. Типичные производственные результаты включают:

Параметр

Типичный результат

Шероховатость поверхности

Ra 0,2-0,8 мкм

Допуск удостоверения личности

H8 (доступно H7/H9)

Угол кросс-штриховки

30 °-45 °

Округлость

Высокая точность

Цилиндрическая

Улучшенный

Допуски на размеры обычно определяются в соответствии с ISO 286-2, в то время как измерения шероховатости поверхности обычно оцениваются в соответствии с ISO 4287 и ISO 4288. Для поддержания постоянного качества производители обычно контролируют:
  • Износ хонинговальных камней
  • Скорость подачи
  • Состояние и фильтрация охлаждающей жидкости
  • Калибровка машины
  • Измерения размеров в процессе

Непрерывный мониторинг процесса помогает предотвратить дефекты, такие как конус отверстия, трещотка и несогласованная отделка поверхности, прежде чем они повлияют на готовый продукт.

Шаг 4: Проверка и измерение

После хонингования каждая партия продукции проходит размерную проверку с использованием калиброванного измерительного оборудования.

Деталь осмотра

Инспекционное оборудование

Внутренний диаметр

Датчик скважины

Внешний диаметр

Микрометр

Шероховатость поверхности

Профилометр

Прямолинейность

Тестер Прямолинейности

Толщина стенки

Ультразвуковой датчик

Длина

Лазерная измерительная система

Измерения проводятся в нескольких положениях вдоль трубы, а не только на концах, что обеспечивает постоянную точность отверстия по всей длине. Инспекционные записи обычно сохраняются как часть документации производителя по качеству.

Шаг 5: Очистка, защита от коррозии и упаковка

После осмотра трубы тщательно очищаются, чтобы удалить хонинговальное масло, абразивные частицы и металлические стружки с внутренней поверхности. Правильная очистка помогает предотвратить загрязнение после установки в гидравлические системы. Стандартные меры защиты включают:
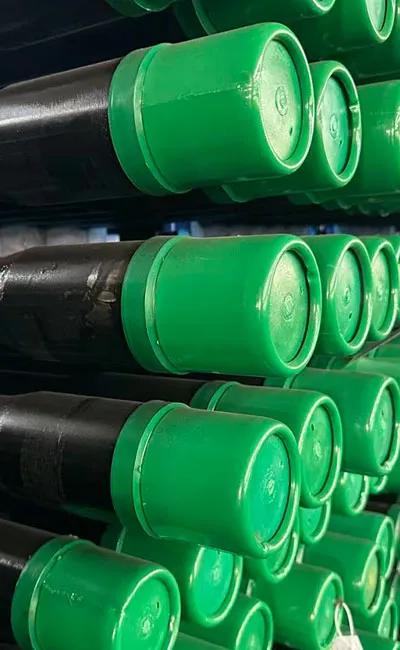
  • Пластиковые крышки конца на обоих концах трубки
  • Ржавчина-профилактическое масло применяется внутрь и наружно
  • Влагостойкая полиэтиленовая упаковка
  • Безопасная экспортная упаковка
  • Этикетки продуктов с указанием размеров, спецификаций и тепловых номеров
Эффективная упаковка защищает высокоточное отверстие от коррозии и механических повреждений при хранении и международной транспортировке.
Как производители поддерживают стабильное качество

Стабильное качество достигается за счет контролируемого производства, а не только окончательной проверки. Современные производители обычно поддерживают согласованность продукта посредством:
  • Регулярная калибровка машины
  • Запланированная хонинговка камня
  • Калибровка инспекционного оборудования
  • Обучение операторов
  • Мониторинг параметров процесса
  • Системы менеджмента качества ISO 9001
Стабилизированный контроль продукции улучшает последовательность между партиями и уменьшает размерное изменение через большие заказы продукции.

Общие производственные проблемы и решения

Вызов

Метод профилактики

Конус отверстия, вызванный неравномерным давлением хонингования

Стабильная скорость подачи и контролируемое расширение инструмента

Знаки для разметки

Правильная каменная обогащение и обслуживание машины

Коррозия после хонингования

Немедленная очистка и профилактическая обработка ржавчины

Негабаритное отверстие

Частая калибровка хонинговочных головок и калибров отверстий

Плохая прямолинейность

Выпрямление перед хонинговкой и проверка размеров

Раннее управление процессом сводит к минимуму переделку при одновременном повышении эффективности производства.


Обзор производственного процесса

Родительский выбор трубки --- Входящий материальный осмотр --- Вырезывание & Пре-подвергать механической обработке --- Хонинговать точности --- Габаритный осмотр --- Защита чистки & ржавчины --- Упаковка --- Пересылка


Часто задаваемые вопросы

Q1: В чем разница между хонингованной трубкой и бесшовной трубкой?
A1: Бесшовная труба является родительским материалом. Хонингованная труба производится путем прецизионной обработки внутреннего отверстия для достижения более жестких допусков на габаритные измерения и контролируемой отделки поверхности, подходящей для гидравлических цилиндров.
Q2: Почему важен рисунок штриховки?
A2: Рисунок перекрестного штриховки сохраняет тонкую пленку смазочного масла, помогая уменьшить трение, улучшить герметичность и продлить срок службы гидравлических уплотнений.
Q3: Можно ли отточить сварные трубы?
А3: Да. DOM трубы могут быть успешно отточены и широко используются во многих гидравлических приложениях. Однако бесшовные трубы, как правило, предпочтительны для систем высокого давления.
Q4: Какая толерантность обычно достигается?
А4: Большинств трубки гидравлического цилиндра изготовлены к внутреннему допуску диаметра Х8, пока Х7 или Х9 могут быть определены в зависимости от прикладных требований.
Q5: Сколько времени занимает процесс хонингования?
А5: Время продукции зависит от факторов как размеры трубки, материальная ранг, подвергая механической обработке пособие, и необходимые допуски. Требования к точности обычно оказывают большее влияние на время обработки, чем длина трубки.
К6: Можно хонингованные трубки подгонять?
О6: Да. Производители обычно предоставляют индивидуальные размеры, толщину стен, классы материалов, допуски, длину и требования к проверке на основе спецификаций проекта.

Заключение

Изготовление высококачественной хонингованной трубы требует гораздо большего, чем прецизионная обработка. От выбора квалифицированных родительских труб до контролируемого хонингования, контроля размеров, защиты от коррозии и документированного управления качеством каждый этап производства способствует окончательной производительности гидравлического цилиндра. Понимание того, как изготавливаются хонингованные трубы, позволяет покупателям оценивать качество продукции за пределами внешнего вида. Изготовители с унифицированными производственными процессами, полным материальным трасеабилиты, интернационально признанными практиками осмотра, и опытными техническими командами лучше расположены для того чтобы поставить последовательные, надежные хонингованные трубки для требовательных гидравлических применений.

Список последних новостей

  • Износостойкость стальной пластины, износостойкая стальная пластина, износ стальной пластины, промышленный осмотр износа, обслуживание износостойкой пластины
    Стальные пластины, используемые в бункерах, желобах, погрузочно-разгрузочного оборудования и промышленных вкладышах, подвергаются истиранию, воздействию и изменению условий эксплуатации. Со временем эти факторы могут уменьшить толщину пластины, повлиять на производительность оборудования и увеличить затраты на техническое обслуживание. Понимание механизма износа является первым шагом к выбору подходящих материалов и планирования Эффективное обслуживание, правильное решение зависит от обрабатываемого материала, рабочей среды, свойств пластины и конструкции оборудования. Замена изношенной пластины более твердой может помочь, но это не обязательно решит проблемы, вызванные концентрированным ударом, неравномерным потоком материала или рассогласование,
  • Как выбрать стальную пластину, руководство по покупке стальной пластины, спецификации стальной пластины, промышленные закупки стальной пластины
    Выбирающ правую стальную пластину начинает с технической спецификацией проекта, не самой низкой цитатой, материал должен соотвествовать необходимом проектно-конструкторскому стандарту, условиям обслуживания и потребностям изготовления пока оставаясь практически к источнику, проверяет и поставляет, для Промышленные покупатели, ясное дознание необходимо, отсутствующая информация может привести к несравнимым цитатам, неподходящим материальным заменам или задержкам во время технического рассмотрения. Следующие шаги помогают командам по закупкам определить требования перед делать заказ,
  • Искажение стальной пластины, деформация заварки стальной пластины, искажение вырезывания плиты, последовательность заварки, стальное изготовление
    Искажение стальной пластины во время изготовления может привести к плохой подгонке, размерным отклонениям, задержкам собрания и дорогостоящей переделке, оно обыкновенно начинает когда резать или заварка создает неровные топление и охлаждать, причиняя различные части плиты или Собрание для того чтобы расширить и заключить контракт различным количеством, риск зависит от толщины плиты, материальных свойств, компонентной геометрии, совместного дизайна и последовательности изготовления, эффективного контроля начинает перед резать и продолжает через заварку, осмотр и окончательную габаритную проверку,
  • Проверка качества стальной пластины, осмотр стальной пластины, сертификат испытания стальной пластины материальный, трасеабилиты стальной пластины
    Проверка качества стальной пластины начинает с подтверждать что материал, размеры, результаты испытаний и документация встречают заказ на покупку и применимый стандарт продукта, для промышленных проектов, проверяя ранг самостоятельно нет достаточно, покупателям также нужно установить материальный трасеабилиты, осмотр обзора Записи и расхождения разрешения перед отправкой, объем осмотра зависит от стальной ранга, толщины плиты, запланированного применения и контрактных требований, ясного плана проверки помогает инженерам и закупая командам уменьшить материальные риски прежде чем сталь достигает место изготовления,
  • Коррозия стальной пластины, защита от коррозии стальной пластины, обслуживание стальной пластины, защитное покрытие, промышленная стальная пластина
    Коррозия стальных пластин может снизить срок службы, увеличить затраты на техническое обслуживание и поставить под угрозу структурную надежность. Скорость износа зависит от окружающей среды, класса материала, состояния поверхности и эффективности защитной системы. Прибрежные конструкции, промышленное оборудование и наружные стальные компоненты могут сталкиваться с различными рисками коррозии, даже когда Они используют одну и ту же ранг стали. Эффективная защита от коррозии стальной пластины начинается с понимания условий обслуживания, выбора подходящей системы защиты и поддержания ее в течение всего срока службы. Краски не всегда достаточно; подготовка поверхности, дренаж, осмотр и своевременный ремонт одинаково важны,

Найти то, что вам нужно?

close
We use cookies and other tracking technologies to improve your browsing experience on our website, to show you personalized content and targeted ads, to analyze our website traffic, and to understand where our visitors are coming from.