Новости продукта

Hunan Great Steel Pipe Co., Ltd
Труба золотника закупки, труба золотника поставщик, сборные трубы, ASME B31,3 изготовление катушки, трубы золотника котировки, NDE для труб катушки

Как заполучить трубные катушки: спецификации, оценка поставщика и руководство по контролю качества

Дата: 2026-06-24

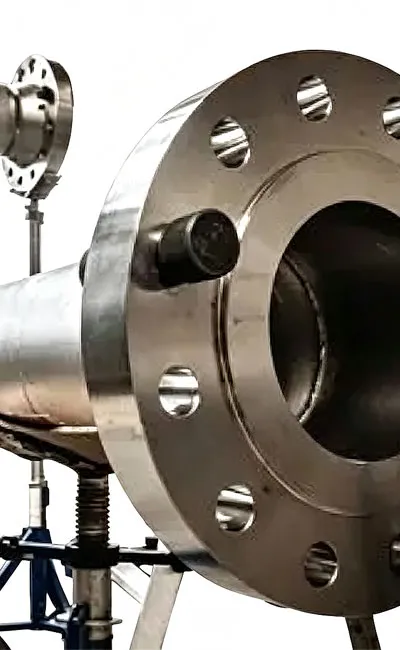
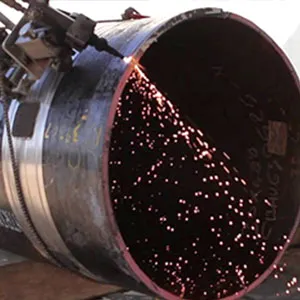
Трубные катушкиПредставляют собой сборные секции трубопроводов, изготовленные из труб, фитингов, фланцев и сварных соединений. Они прибывают на место готовыми к окончательному сокращению сварных швов на 60-80% и графику монтажа на 30-40%. Нефтяные и газовые объекты, электростанции, химические переработчики и проекты по очистке воды-все они полагаются на них. Но что на самом деле происходит внутри цеха изготовления катушек? Вот процесс, шаг за шагом.


1. Извлечение золотникового рисунка

Изготовление начинается с технической документации. Изометрия трубопроводов, полученная из моделей 3D BIM (Revit, E3D или аналогичные), разбита на отдельные чертежи катушки. Каждый чертеж определяет:

  • Длина отрезка для каждого сегмента трубы
  • Типы и места установки (отводы, тройники, редукторы)
  • Рейтинги фланцев и типы облицовки
  • Номера сварных швов и требования NDE
  • Уникальный идентификатор катушки, связанный с номером родительской строки
Размерные ошибки на этом этапе каскад вниз по течению. Большинство производственных цехов теперь извлекают катушки непосредственно из 3D-модели, а не перерисовывают с 2D-отпечатков-это само по себе снижает ошибки, связанные с чертежом, примерно на 80%.

2. Материальные проверка и вырезывание

Сырье-трубы, фланцы и фитинги-поступают с сертификатами испытаний мельниц (MTCs) и тепловыми номерами. Перед любой резкой персонал магазина проверяет оценки по счету материалов. Тепловые номера регистрируются по каждому идентификатору катушки для полной прослеживаемости.

Труба режется на длину с помощью ленточных пил, плазменных резаков или холодных пил. Для материалов из нержавеющей стали и сплавов производители используют специальное режущее оборудование, чтобы избежать загрязнения железом.

3. Скашивание и установка

Концы отрезных труб скошены в соответствии со спецификацией процедуры сварки (WPS). Общие углы наклона варьируются от 22,5 ° до 37,5 °, с корневой гранью 1-3 мм в зависимости от толщины стенки.
Изготовители затем собрать компоненты на fit‑up скамейки или ролики. Сварные швы закрепляют сборку на месте, пока инспекторы проверяют:
  • Размеры центра к центру и лицом к лицу (± 3 мм согласно с АСМЭ Б31.3)
  • Ориентация отверстия для болта фланца (вращение ± 1,5 мм)
  • Места отделений
  • Общая прямоугольность катушки

Параллельность лицевой стороны фланца-критическая для герметизации прокладок-проверяется с помощью щупов. Зазор 0,5 мм через грань фланца типично порог сброса.


4. Сварка

Сварка доминируетГрафик производстваИ стоимость. Сертифицированные сварщики работают на утвержденных WPS, используя процессы, выбранные для материала и обслуживания:
Материал
Общий процесс
Требование предварительного нагрева
Углеродистая сталь (SA106 Gr.B)
SMAW / GMAW
50 ‑ 100 °C для стены> 25 мм
Нержавеющая сталь (304/316L)
Корень GTAW + заливка SMAW
Никакие, но интерпасс ≤ 150 ° К
Легированная сталь (P11/P22)
Gtaw + smaw
150 ‑ 200 ° C + ШВТ
Цеховая сварка в плоском (1G) положении обычно достигает коэффициентов приемки первого прохода 95-98% по сравнению с 85-90% для полевой сварки. Ремонт сварных швов регистрируется и повторно проверяется.

5. Габаритные проверка и визуальный осмотр

После сваркиЗаполненная катушкаВозвращается на установочный стенд для окончательной проверки размеров. Инспекторы подтверждают, что сварочная усадка не вытягивала размеры из допуска.

Визуальный осмотр (VT) следует-каждый сварной шов проверяется на:
  • Подрезать (глубина ≤ 0,8 мм типично)
  • Высота армирования
  • Пористость поверхности или растрескивание
  • Правильная связка при сварке пальцев ног
Любая катушка, не справляется с размерными или визуальными проверками, помечена для переделывания перед началом.

6. Неразрушающий контроль (NDE)

Спецификации проекта определяют, какие методы NDE применяются. Общие комбинации:
  • Радиографические испытания (RT) -для сварных швов под давлением в газовых или высокотемпературных сервисах. Обнаруживает внутреннюю пористость, отсутствие плавления и трещины.
  • Ультразвуковой контроль (UT) -для толстой стенки углеродистой стали. Лучше для обнаружения плоских дефектов, чем RT.
  • Магнитные частицы (МТ)-поверхностные трещины в ферритных сталях.
  • Dye Penetrant (PT) -поверхностные трещины в нержавеющих или цветных сплавах.
Для кислого обслуживания (НАКЭ МР0175), добавлено испытание твердости-крышки сварки должны остаться ≤ 22 ХРК.
Гидростатические испытания при 1,5 × расчетном давлении проводятся там, где это указано. Катушка наполняется водой, находится под давлением и удерживается минимум 10 секунд. Никакого падения давления или видимой утечки не допускается.

7. Покрытие и защита поверхности

После очистки NDE и гидротестирования катушка переходит к подготовке поверхности:
  • Очистка взрыва-SSPC‑ SP10 (почти белый металл) для большинства покрытий
  • Грунтовка или покрытие-FBE, 3PE, жидкая эпоксидная смола или цинкование, в зависимости от обслуживания
  • Фланцевая защита лица-установлены крышки для предотвращения повреждения песком
Для оффшорного или похороненного обслуживания, толщина покрытия и испытание праздника документированы.

8. Маркировка, документация и отправка

Перед отправкой,Каждая катушкаПолучает прочную металлическую бирку со своим идентификатором, номером строки и тепловыми номерами. Окончательные пакеты документации-MTC, журналы сварных швов, отчеты NDE, сертификаты гидротестирования и записи о покрытии-компилируются и прикрепляются к идентификатору катушки.
Катушки покрыты, ящики, или стойку для транспорта. Доставка запланирована для того чтобы соответствовать последовательности установки места, уменьшая зону расположения и двойную регуляцию.

Резюме

Изготовление катушек трубСледует дисциплинированной восьмисупенчатой последовательности: чертеж, обработка материала, фаска, сварка, проверка размеров, NDE, покрытие и отправка. Каждый шаг зависит от точных входов из предыдущего. Магазины, которые поддерживают строгую прослеживаемость-от количества тепла до окончательного отчета об испытаниях-последовательно поставляют катушки, которые подходят с первого раза, сокращая переделку поля и сохраняя проекты по графику.

Список последних новостей

  • Руководство по покупке легированной стали трубы, купить легированной стали трубы, поставщик легированной стали трубы, экспорт легированной стали трубы
    Покупка трубы из легированной стали для международного проекта включает в себя больше, чем сравнение цен за тонну. Для подрядчиков EPC, дистрибьюторов и промышленных покупателей закупки должны связывать технические характеристики, контроль качества, инспекцию, документацию и логистику. Хорошо определенный процесс закупок помогает уменьшить пробелы в спецификации, задержки осмотра и проблемы доставки прежде чем труба достигает место проекта,
  • Как выбрать трубу из легированной стали, выбор трубы из легированной стали, руководство по покупке труб из легированной стали, высокотемпературная труба из легированной стали
    Выбор трубы из легированной стали должен начинаться с фактических условий эксплуатации, а не просто с каталога продукции поставщика. В котлах, производстве электроэнергии и нефтеперерабатывающих заводах температура, давление, технологическая среда и свойства материала влияют на выбор трубы, например, ASTM A335,A335M-26 Охватывает бесшовные трубы из ферритной легированной стали для высокотемпературной работы. В стандарте говорится, что выбор зависит от конструкции, условий эксплуатации, механических свойств и высокотемпературных характеристик. Для покупателей структурированный процесс выбора помогает предотвратить пробелы в спецификации до начала производства,
  • Обслуживание трубы легированной стали, использование боилера трубы легированной стали, рафинадный завод трубы легированной стали, высокотемпературное обслуживание трубы
    Труба легированной стали широко использована в боилере, производстве электроэнергии и системах рафинадного завода где тубопровод подвергается действию повышенных температур, давления и требовательных отростчатых условий, выбирая правильную ранг сплава важен, но материальный выбор самостоятельно не определяет обслуживание Срок службы, долгосрочные характеристики также зависят от условий эксплуатации, теплового воздействия, толщины стенок, качества изготовления, проверки и обслуживания. Например, ASTM A335,A335M-26 охватывает бесшовные трубы из ферритной легированной стали для высокотемпературной работы и заявляет, что выбор материала зависит от конструкции, условий эксплуатации, механические свойства и высокотемпературные характеристики,
  • Контроль качества труб из легированной стали, осмотр труб из легированной стали, механические свойства труб из легированной стали
    Для трубы легированной стали используемой в боилерах, электростанциях, нефтеперерабатывающих заводах и других требовательных промышленных системах, проверка качества должна покрыть полную цепь поставок от идентификации сырья к окончательной пересылке, труба может соотвествовать необходимый внешний диаметр и Толщина стенки и все еще не соответствуют спецификации проекта, если класс материала, термообработка, механические свойства или записи о проверке неверны. Для покупателей эффективный контроль качества означает проверку как физического продукта, так и доказательств, лежащих в его основе,
  • Труба легированной стали высокая температура, применение трубы легированной стали, выбор трубы легированной стали, труба легированной стали
    Высокотемпературный технологический трубопровод предъявляет высокие требования к материалам труб. По мере повышения температуры прочность материала может измениться, окисление может стать более значительным, а долгосрочное воздействие может повлиять на состояние службы трубопроводной системы, труба из легированной стали обычно выбирается для применений, где Требуются механические характеристики при повышенной температуре. Типичное применение включает технологические линии нефтеперерабатывающего завода, нефтехимические установки, котельные и паровые системы, электростанции и другие промышленные трубопроводы, работающие при повышенной температуре и давлении. Правильный выбор, однако, зависит от полного состояния обслуживания, а не только от температуры,

Найти то, что вам нужно?

close
We use cookies and other tracking technologies to improve your browsing experience on our website, to show you personalized content and targeted ads, to analyze our website traffic, and to understand where our visitors are coming from.