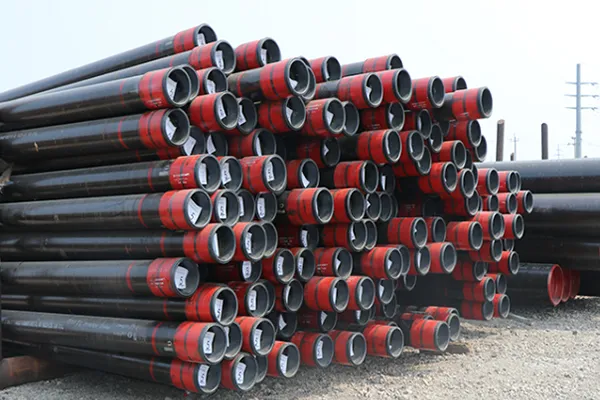
Medidas de control de soldadura de tubería de acero de arco sumergido y métodos de formación
Fecha: 2025-04-17
Medidas de control de soldadura de tubería de acero de arco sumergido y métodos de formación
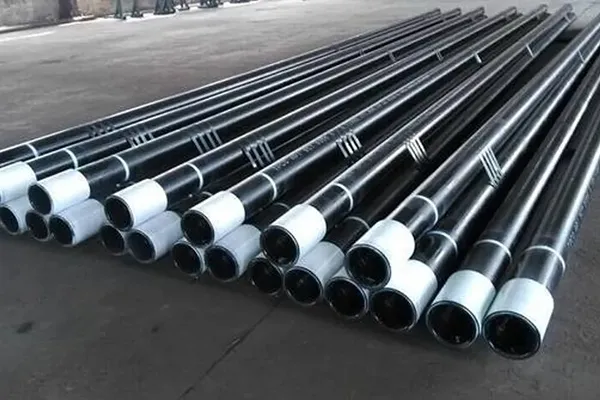
Medidas de control de soldadura de tubos de acero de arco sumergido: la tubería de acero de arco sumergido se ha convertido en la tubería de acero para grandes proyectos de transporte de petróleo y gas en el país y en el extranjero con su gran espesor de pared, buen material y tecnología de procesamiento estable. En las juntas de soldadura de tubos de acero de arco sumergido de gran diámetro, la soldadura y las zonas afectadas por el calor son lugares donde es propenso a ocurrir diversos defectos, y soldadura socavada, poros, inclusiones de escoria, fusión incompleta, penetración incompleta, nódulos de soldadura, y las grietas de soldadura son las principales formas de defectos de soldadura, Y son a menudo la fuente de accidentes que implican tubos de acero del arco sumergido. Las medidas de control son las siguientes:
Primero, control antes de soldar:
En primer lugar, se deben verificar las materias primas. Solo después de pasar la inspección pueden ingresar oficialmente al sitio de construcción, y el acero no calificado debe usarse resueltamente.
2. el segundo es la gestión de materiales de soldadura. Compruebe si los materiales de soldadura son productos calificados, si los sistemas de almacenamiento y horneado están implementados, si la superficie de los materiales de soldadura emitidos está limpia y libre de óxido, y si el recubrimiento de la varilla de soldadura está intacto y libre de moho.
3. el tercero es la gestión de limpieza del área de soldadura. Compruebe la limpieza del área de soldadura. No debe haber suciedad como agua, aceite, óxido y película de óxido. Esto es importante para evitar la aparición de defectos externos en la soldadura.
4. elija el método de soldadura apropiado e implemente el principio de soldadura de prueba antes de soldar.
En segundo lugar, el control durante la soldadura:
1. compruebe si las especificaciones del alambre de soldadura y del flujo son correctas según las regulaciones del proceso de soldadura para prevenir los accidentes de la soldadura causados por el uso incorrecto del alambre de soldadura y del flujo.
2. supervisar el entorno de soldadura. Cuando el ambiente de soldadura no es bueno (temperatura por debajo de 0 ℃, humedad relativa superior al 90%), se deben tomar las medidas correspondientes antes de soldar.
3. antes de la soldadura previa, compruebe el tamaño de la ranura, incluida la brecha, el borde romo, el ángulo y la desalineación, para ver si cumplen con los requisitos del proceso.
4. si los parámetros de proceso tales como corriente de soldadura, voltaje de soldadura, y velocidad de la soldadura seleccionada durante soldadura interna y externa automática del arco sumergido son correctos.
5. supervise al personal de la soldadura para hacer el uso completo de la longitud de la placa del arrancador del arco en el extremo de la tubería de acero durante la soldadura interna y externa automática del arco sumergido, y aumente la eficacia de la placa del arrancador del arco durante la soldadura interna y externa, que ayudará a mejorar la soldadura del extremo de tubo.
6. supervise si los soldadores limpian la escoria primero, si las juntas se han procesado, y si hay aceite, moho, escoria, agua, pintura, y otra suciedad en los surcos durante la soldadura de la reparación. (Zi Yan)
Métodos de formación de tubos de acero de arco sumergido: Los métodos de formación de tubos de acero de arco sumergido incluyen formación continua de torsión (HME), método de formación de rollo de fila (CFE), método de formación de UingOingExpanding (UOE), método de formación de doblado de rodillos (RBE), método de formación de JingCingOingOingOingOingExpanding (JCOE), etc. pero los tres métodos de formación de UOE, RBE y JCOE son ampliamente utilizados.
Primero, método de formación UOE: El proceso de formación de la unidad de tubería de acero UOE se divide en tres pasos, a saber, pre-flexión, formación de prensa en forma de U y formación de prensa en forma de O, y luego todo el tubo se expande en frío para eliminar el estrés generado durante el proceso de fabricación de tubos. El equipo de la unidad de formación es grande y caro. Cada conjunto de equipos de formación debe estar equipado con múltiples conjuntos de máquinas de soldadura internas y externas para una alta eficiencia de producción. Dado que es un método de formación de copias, hay muchos equipos de formación. Una tubería de acero de un diámetro necesita un conjunto de troqueles de formación específicos. Al cambiar las especificaciones del producto, estos troqueles deben cambiarse. La tensión interna de la tubería soldada después de la formación es relativamente grande, y generalmente está equipada con un expansor de diámetro. La unidad UOE tiene tecnología madura, un alto nivel de automatización y productos confiables, pero la inversión en equipos de la unidad es enorme, lo cual es adecuado para la producción de grandes lotes de productos.
En segundo lugar, el método de formación de RBE: las etapas de formación de RBE son laminación, flexión y expansión de diámetro. El proceso de producción es maduro. En el pasado, el RB se usaba principalmente para fabricar recipientes a presión, aceros estructurales y tuberías de suministro y drenaje de agua con diámetros exteriores más grandes y longitudes más cortas. Dado que las empresas generales no pueden permitirse la gran inversión de las unidades de fabricación de tuberías UOE, las unidades de fabricación de tuberías RBE desarrolladas sobre la base de RB tienen las características de pequeña inversión, lote moderado y cambio conveniente de la especificación del producto, por lo que se han desarrollado rápidamente. Las tuberías soldadas producidas por este proceso de formación están cerca de las tuberías de acero UOE en términos de rendimiento, por lo que pueden reemplazar las tuberías soldadas UOE en la mayoría de los casos. La unidad de fabricación de tubos RBE utiliza laminación de tres rodillos para formar tubos de acero. El proceso de fabricación de tubos es que la máquina formadora de tres rodillos enrolla la placa de acero en una tubería de acero de cierto diámetro, y luego dobla su borde con el rodillo de formación, o toma una curva hacia atrás. Dado que se trata de una formación continua de tres rodillos, la distribución de la tensión generada durante el proceso de formación de la tubería de acero es relativamente uniforme, pero al cambiar las especificaciones del producto, es necesario cambiar el rodillo central y ajustar el rodillo inferior de manera adecuada. Un conjunto de rodillos de núcleo de este equipo de formación puede tener en cuenta productos de varias especificaciones. La desventaja es que la escala de producción es pequeña. Debido a la influencia de la resistencia y la rigidez del rodillo central, el grosor de la pared y el diámetro de la tubería de acero son muy limitados.
En tercer lugar, el método de formación JCOE: la formación JCOE tiene tres etapas, es decir, la placa de acero se presiona primero en forma de J, y luego se presiona en forma de C y una forma de O a su vez, y E representa la expansión del diámetro. La unidad de fabricación de tubos de formación JCOE se desarrolla sobre la base del proceso de formación UOE. Se basa en el principio de funcionamiento de la forma de U, libera e implementa el proceso de formación de UOE, reduce en gran medida el tonelaje de la máquina de conformado y, por lo tanto, ahorra la inversión en equipos. La tubería de acero producida es la misma que la tubería soldada UOE, pero la producción es menor que la de la unidad de tubería soldada UOE. Este proceso hace que sea fácil realizar el control automático en el proceso de formación, y la formación del producto es mejor. El equipo de formación JCOE se puede dividir aproximadamente en dos formas, una es la formación de flexión y la otra es el prensado. La formación de flexión se utiliza principalmente para el proceso de formación de placas gruesas y placas medianas y gruesas, con un ancho de paso pequeño y bajo rendimiento. El proceso de formación consiste en enrollar primero los dos bordes de la placa de acero en forma de arco en la máquina dobladora de acuerdo con el radio de curvatura de la tubería soldada, y luego usar la máquina formadora para presionar la mitad de la placa de acero en forma de C a través de múltiples pasos estampado, Y luego comenzar a estampar desde el otro lado de la placa de acero. Después del estampado de varios pasos, el otro lado de la placa de acero también se presiona en forma de C, de modo que toda la placa de acero se convierte en una forma de O abierta.
Tiempo de publicación: Apr-17-2025



 English
 Español
 русский язык
 Português