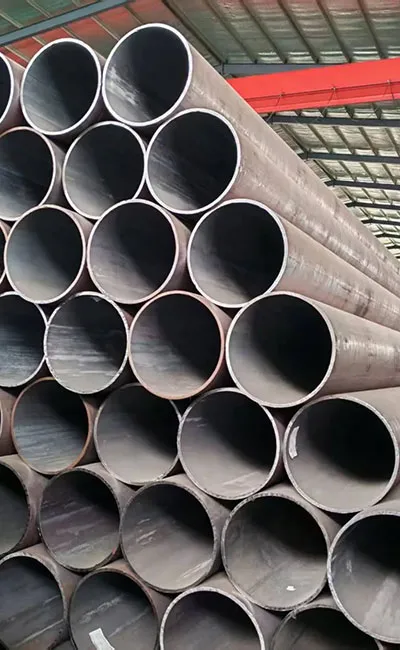
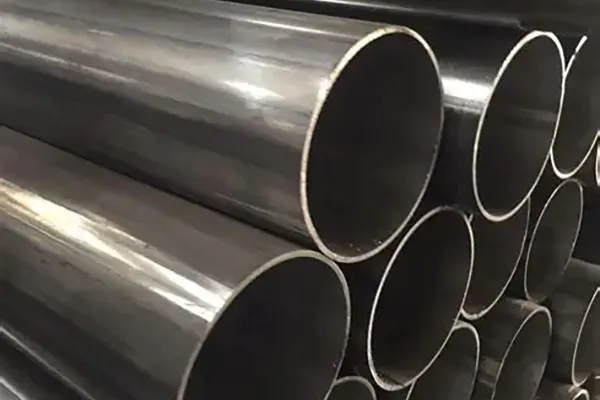
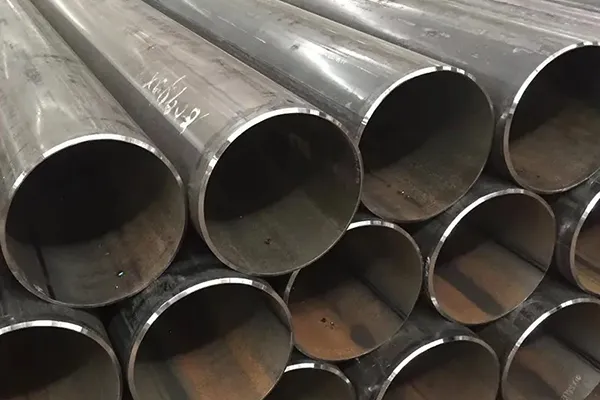
Подробное объяснение процесса сварки для стальных труб прямого шва большого диаметра
Дата: 2025-12-04
Подробное объяснение процесса сварки для стальных труб прямого шва большого диаметра
Двухпроводная автоматическая сварка стальных труб с прямым швом-это технология сварки, разработанная в последние годы. Кроме обладать характеристиками полуавтоматической заварки одно-провода, она также отличает сконцентрированной энергией и высокой эффективностью низложения. Основные и вспомогательные провода снабжаются сварочным током отдельными обычными источниками сварочного питания, которые регулируются независимо друг от друга, что позволяет оптимально настраивать параметры сварочного процесса. Последовательное расстояние и угол сварки между двумя проводами эффективно контролируют электромагнитные помехи между двумя дугами, демонстрируя отличные статические и динамические характеристики. Два отдельных источника питания работают вместе в координации с помощью программного обеспечения для сварки для подачи питания на основной и вспомогательный провода.
Одновременно основная и вспомогательная проволоки плавятся и переносят металл в сварной шов, образуя устойчивую расплавленную котлу, обеспечивая прочность сварного соединения. Это не только позволяет сваривать с использованием обычных источников питания сварочного электрода, но и снижает затраты на оборудование, сильно концентрирует сварочное тепло, ускоряет осаждение, повышает эффективность сварки, сводит к минимуму деформацию после сварки и снижает трудоемкость. Он эффективно улучшает микроструктуру и свойства прямого шва стальной трубы сварного шва, особенно для сварки материалов с высокой теплопроводностью, где эффект концентрированной энергии особенно заметен.
1. Контроль зазора сварки: полосовая сталь подается в узел сварочной трубы и прокатывается несколькими роликами, постепенно образуя круглую трубную заготовку с открытым зазором. Давление экструзионных роликов регулируется для контроля зазора сварного шва в пределах 1-3 мм, обеспечивая заподлицо концов сварного шва. Если зазор слишком велик, эффект близости уменьшается, что приводит к недостаточному вихревому току тепла и плохому межкристаллитному связыванию, что приводит к неполному слиянию или растрескиванию. Если зазор слишком мал, эффект близости увеличивается, что приводит к чрезмерному сварочному теплу и выгоранию сварного шва; или, после экструзии и прокатки, в сварном швах могут образоваться глубокие ямы, влияющие на поверхность сварного шва.
2. Контроль температуры сварки: когда входное тепло недостаточно, нагретые края сварного шва не достигают температуры сварки, а металлическая структура остается твердой, что приводит к неполному слиянию или проникновению. Когда входное тепло недостаточно, нагретые края сварки превышают температуру сварки, вызывая перегрев или расплавленные капли, что приводит к полостям сварки.
3. Регулировка положения высокочастотной индукционной катушки: высокочастотная индукционная катушка должна быть расположена как можно ближе к экструзионным роликам. Если индукционная катушка находится далеко от экструзионных роликов, эффективное время нагрева больше, зона термического влияния шире, а прочность сварки уменьшается; наоборот, недостаточный нагрев края сварки приводит к плохому формированию после экструзии.
4. Контроль давления экструзии: после того, как два края заготовки стальной трубы прямого шва большого диаметра нагреваются до температуры сварки, под экструзией экструзионных роликов обычные металлические зерна взаимопроникают и кристаллизуются, в конечном итоге образуя прочный сварной шов. Если давление экструзии слишком низкое, количество образующихся общих кристаллов будет небольшим, прочность сварного металла уменьшится, и под напряжением произойдет растрескивание; если давление экструзии слишком велико, расплавленный металл будет выдавлен из сварной стальной трубы, Не только снижает прочность сварного шва, но и создает большое количество внутренних и внешних заусенцев и даже вызывает такие дефекты, как перекрытие сварного шва.
5. Устройство импеданса представляет собой один или группу специальных магнитных стержней для сварных стальных труб. Площадь поперечного сечения импедансного устройства обычно не должна составлять менее 70% площади поперечного сечения внутреннего диаметра стальной трубы. Его функция заключается в формировании электромагнитной индукционной цепи между индукционной катушкой, сварным краем заготовки и магнитным стержнем, создавая эффект близости. Вихретоковая жара сконцентрирована около края сварки заготовки, нагревая край заготовки до температуры заварки. Прибор импеданса волочен внутри пробела трубки стальной проволокой, и свое центральное положение должно быть относительно фиксировано, близко к центру ролика штранг-прессования. Во время запуска из-за быстрого перемещения заготовки трубки импедансное устройство испытывает значительный износ из-за трения о внутреннюю стенку заготовки трубки, что требует частой замены.
6. Шрамы сварки сформируются после сварки и экструзии, которые необходимо решить. Метод состоит в том, чтобы закрепить инструмент на раме и использовать быстрое движение сварной стальной трубы, чтобы соскрести шрамы сварного шва. Куски внутри сварной стальной трубы, как правило, не являются проблемой.
Время столба: Dec-04-2025






 English
 Español
 русский язык
 Português