Noticias del producto

Hunan Great Steel Pipe Co., Ltd
Proceso de fabricación de la tubería de acero de LSAW, proceso de producción de LSAW, tubería de acero de UOE, tubería de acero de JCOE

¿Cómo se fabrica la tubería de acero LSAW? Una visión de fábrica del proceso de producción

Fecha: 2026-08-31
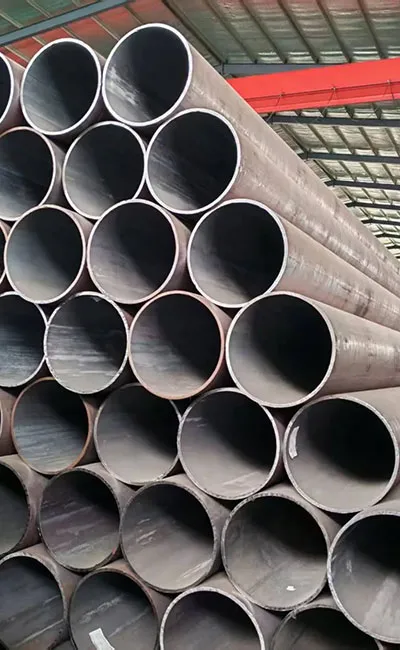
Exportación de tubería de acero sin costura de carbonoRequiere más que completar la producción. Antes de que un pedido salga de la fábrica, la tubería debe pasar por la revisión de especificaciones, preparación de materias primas, fabricación, inspección, marcado, embalaje y coordinación logística. Recientemente hemos preparado un 593 toneladasTubería de acero inconsútil del carbonoPedido para un cliente extranjero. El pedido se suministró a ASTM A106/A106M, con un tamaño de tubería de 219,1mm × 8mm. Este envío proporciona un ejemplo práctico de cómo se prepara un pedido de tubería sin costura grande para entrega internacional.


1. Antecedentes del proyecto/orden

El pedido cubrió 593 toneladas de tubería de acero sin costura de carbono para un cliente en el extranjero. Debido a que el pedido involucró una cantidad significativa de tubería en una especificación, la planificación de la producción se centró en mantener una identificación de material consistente, control dimensional, registros de inspección y preparación del envío durante todo el pedido. El estándar ASTM A106/A106M especificado está diseñado para tubos de acero al carbono sin costura para servicio a alta temperatura. La ASTM A106/A106M-26 actual también define los requisitos que cubren las pruebas mecánicas y no destructivas especificadas.


Requisito 2. Customer

El cliente especificó los siguientes requisitos:

Artículo

Requisito de la orden

Producto

Tubería de acero sin costura de carbono

Grado

ASTM A106 Gr.B

Tamaño

219,1mm × 8mm

Longitud

6.000mm/12.000mm, según lo especificado

Cantidad

593 toneladas

Estándar

ASTM A106/A106M

Inspección

Inspección de fábrica/terceros, según lo especificado

La especificación se revisó antes de la producción para que los equipos de fabricación e inspección pudieran trabajar con los mismos requisitos técnicos.


Especificación 3. Pipe

El tubo suministrado tiene un diámetro exterior de 219,1mm y un espesor de pared de 8mm. Para un orden de este tamaño, la consistencia dimensional es particularmente importante. El OD, el grosor de la pared, la longitud, los extremos de la tubería y el estado de la superficie deben verificarse con los requisitos de compra antes de que las tuberías se liberen para el embalaje. ASTM A106/A106M cubre la tubería de acero al carbono sin costura en una amplia gama de tamaños nominales y permite otras dimensiones cuando la tubería cumple con la especificación.

4. Preparación de la materia prima

La producción comienza con palanquillas de acero calificadas adecuadas para la fabricación de la tubería sin costura ASTM A106 Gr.B especificada. La identificación del número de calor se mantiene desde la etapa de la materia prima hasta la producción y la inspección final. Esto crea un vínculo de trazabilidad entre la palanquilla, la tubería terminada, los resultados de la inspección y el certificado de prueba de material. Para un pedido de 593 toneladas, mantener esta identificación a lo largo de múltiples lotes de producción es especialmente importante.

5. Proceso de producción

La tubería de acero sin costura de carbono se fabricó a través de una ruta de producción sin costura controlada:Preparación de la palantilla → Calefacción → Piercing → Rodamiento → Ensanchamiento → Enfriamiento → Tratamiento térmico, donde sea necesario → Acabado.Durante la producción, los parámetros clave se controlan de acuerdo con la especificación aplicable y los procedimientos de fabricación. Después del dimensionamiento y el acabado, las tuberías se preparan para la inspección dimensional, el examen de la superficie y las pruebas mecánicas y no destructivas especificadas.

6. inspección y prueba

La verificación de calidad se lleva a cabo antes de que las tuberías terminadas se liberen para su envío. El alcance de inspección para el pedido incluye los requisitos acordados con el cliente y la norma aplicable. Los controles típicos para este tipo de orden incluyen:
  • Composición química
  • Diámetro exterior
  • Espesor de la pared
  • Longitud
  • Condición de la superficie
  • Propiedades mecánicas
  • Prueba hidrostática
  • Ensayos no destructivos donde se especifique
  • Trazabilidad del número de calor
ASTM A106/A106M-26 especifica las pruebas mecánicas e incluye requisitos de pruebas eléctricas hidrostáticas y no destructivas dentro de su alcance. Se pueden incluir requisitos adicionales cuando se especifique en el pedido. Los registros de inspección se verifican con la documentación de material correspondiente antes de la preparación del envío.


7. Marcado y embalaje

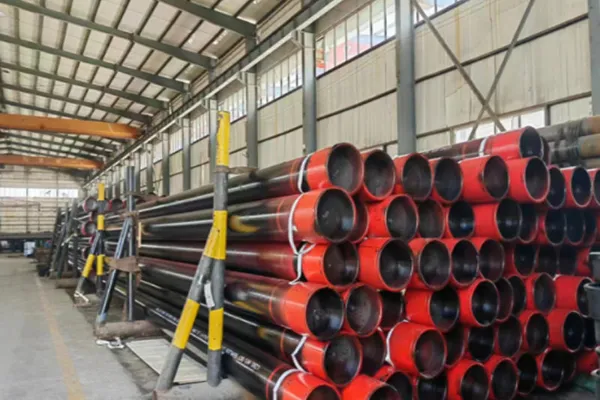
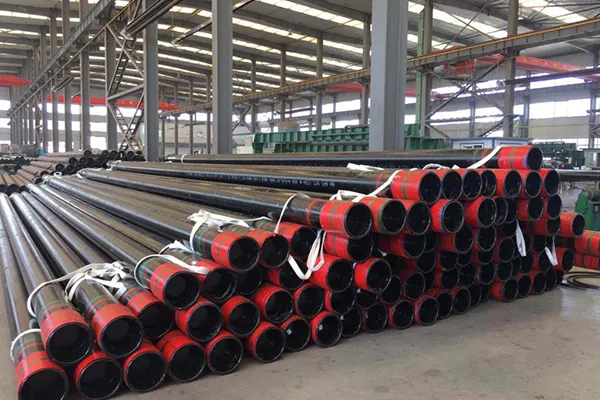
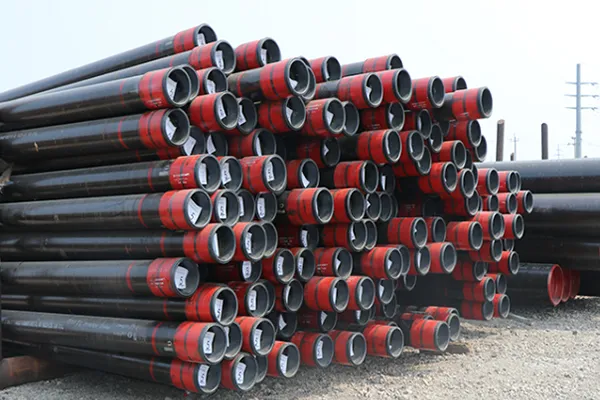
Después de la inspección, las tuberías aceptadas se identifican de acuerdo con los requisitos de marcado del cliente. La identificación típica puede incluir: Número de calor de tamaño estándar de grado Identificación del fabricante. Las tuberías se agrupan y se preparan para el transporte de exportación. Para un envío de 593 toneladas, la agrupación e identificación adecuadas son importantes no solo para un manejo seguro sino también para mantener una correspondencia clara entre la carga física y los documentos de envío.


8. Transporte portuario

Después de la inspección y el embalaje de la fábrica, los haces de tubos terminados se preparan para el transporte al puerto de exportación designado. El proceso logístico incluye la comprobación de:
  • Cantidad del paquete
  • Identificación del producto
  • Condición de embalaje
  • Arreglo de carga
  • Documentos de envío
  • Requisitos de transporte
El objetivo es asegurar que las tuberías lleguen al puerto en la misma condición identificada en la que fueron liberadas de la fábrica.


9. Loading y envío

Antes de la carga del buque, la cantidad de envío y la identificación del paquete se comprueban con la documentación de embalaje. El pedido de tubos de acero sin costura de carbono de 593 toneladas se prepara para el transporte al extranjero. En esta etapa, la coordinación entre los equipos de producción, inspección, almacén, logística y envío se vuelve importante. Una tubería técnicamente compatible aún necesita una documentación precisa y un manejo cuidadoso de la carga para completar un pedido de exportación con éxito.


10. Lo que este envío demuestra

Esta orden demuestra la importancia de controlar un envío de tubería de acero sin costura de carbono en el extranjero como un proceso completo en lugar de tratar la producción y la logística como actividades separadas. La cadena de control clave es: Especificación del cliente → Materia prima → Producción sin costuras → Inspección → Rastreabilidad → Marcado → Embalaje → Transporte portuario → Envío. Para los compradores internacionales, este proceso proporciona evidencia práctica de cómo se gestiona un pedido de tubería de gran volumen desde la fabricación hasta la preparación de exportación.


Preguntas frecuentes

Q1: ¿Qué tubería de acero sin costura de carbono se incluyó en este envío?
A1: El pedido cubrió la tubería de acero sin costura de carbono ASTM A106 Gr.B, 219,1mm × 8mm, con una cantidad total de 593 toneladas.
Q2: ¿Qué estándar se utilizó?
A2: La orden fue especificada a ASTM A106/A106M. La lista actual de ASTM identifica A106/A106M-26 como la especificación activa para tubos de acero al carbono sin costura para servicio de alta temperatura.
Q3: ¿Por qué es importante la trazabilidad del número de calor?
A3: La trazabilidad del número de calor conecta la tubería terminada con su calor de acero original, registros de producción, resultados de inspección y MTC.
P4: ¿Qué deben verificar los compradores antes de un envío al extranjero?
A4: Los compradores deben verificar la especificación de la tubería, la cantidad, los registros de inspección, la trazabilidad del número de calor, el marcado, el embalaje, los documentos de envío y la condición de la carga antes del envío.
Q5: ¿Se puede utilizar el mismo proceso para otros pedidos de tubos sin soldadura de carbono?
A5: El flujo de trabajo básico se puede aplicar a otros pedidos, pero el grado real, las dimensiones, las pruebas, el embalaje y la documentación siempre deben seguir la orden de compra específica y el estándar aplicable.


Conclusión

La preparación de un pedido de tubería de acero sin costura de carbono ASTM A106 Gr.B de 593 toneladas para envíos al extranjero implica más que la fabricación de la cantidad requerida. La identificación de materiales, el control dimensional, la inspección, la documentación, el marcado, el embalaje y la logística deben permanecer conectados durante todo el proceso. Para los compradores internacionales, este envío demuestra cómo un pedido de tubería de acero sin costura de carbono de gran volumen puede pasar de la especificación técnica a la producción, inspección y preparación de exportación a través de un flujo de trabajo controlado. ¿Planeando una orden de tubería de acero sin costura de carbono en el extranjero? Comparta su grado, dimensiones, cantidad, estándar aplicable, requisitos de inspección y destino con nuestro equipo técnico para la revisión de especificaciones y la planificación de envíos.
Lista de últimas noticias

  • Signos de falla de la carcasa de aceite, problemas de integridad de la carcasa, monitoreo de la presión anular, daños en la carcasa del pozo de petróleo, diagnóstico de falla de la carcasa, inspección de la carcasa de aceite
    La carcasa de aceite proporciona soporte estructural y ayuda a mantener la integridad del pozo durante la perforación y producción. Cuando la carcasa o las barreras de pozo relacionadas se deterioran, las consecuencias pueden incluir fugas, interrupciones operativas y mayores riesgos de seguridad. Sin embargo, el daño de la carcasa no siempre es visible en la superficie, y las señales de advertencia temprana no necesariamente confirman una falla,
  • Control de calidad de la carcasa de aceite, inspección de la carcasa de aceite, pruebas de la carcasa de aceite, requisitos de calidad de la tubería de la carcasa
    La calidad de la carcasa de aceite debe verificarse con respecto a los requisitos acordados para el pedido, incluidos el grado de acero, las dimensiones, las conexiones, el alcance de la inspección y la documentación. Antes del envío, los compradores deben saber no solo si el producto ha sido inspeccionado, sino también si las pruebas requeridas están completas, los resultados cumplen con los criterios de aceptación especificados, y los registros corresponden a los materiales suministrados,
  • Daño de la carcasa durante la cementación, cementación de la carcasa de aceite, problemas de funcionamiento de la carcasa, inspección de la conexión de la carcasa, integridad de la carcasa del pozo
    El daño de la carcasa durante la cementación puede complicar la construcción del pozo, retrasar las operaciones posteriores y plantear preocupaciones sobre la integridad del pozo, aunque la cementación ayuda a soportar la cadena de la carcasa y aislar las formaciones, la operación implica cargas mecánicas, presión del fluido y coordinación entre los equipos de perforación y cementación,
  • Fabricación de carcasa de aceite, proceso de producción de carcasa API, control de calidad de carcasa de aceite, roscado de carcasa de aceite, inspección de carcasa API
    Carcasa de petróleo es un componente crítico de un pozo de petróleo o gas, instalado dentro del pozo, soporta la estructura del pozo y proporciona una barrera que se puede cementar en su lugar para aislar formaciones, su rendimiento depende de Propiedades del material, precisión dimensional, integridad de la conexión y cumplimiento de la especificación del producto aplicable, Para contratistas de perforación, ingenieros de proyectos y equipos de adquisición, comprender el proceso de fabricación de la carcasa de aceite ayuda a aclarar qué etapas de producción y registros de inspección son importantes al evaluar a un proveedor,
  • Inspección de sección hueca, mantenimiento de sección hueca, corrosión de sección hueca, mantenimiento de estructura de acero
    Las secciones huecas de acero son ampliamente utilizadas en edificios, instalaciones industriales, toldos y otras aplicaciones estructurales. Una vez instaladas, su condición puede cambiar debido a la exposición a la intemperie, daños en el recubrimiento, impacto, acumulación de agua o cambios en las condiciones de servicio,

Encuentra lo que necesita?

close
We use cookies and other tracking technologies to improve your browsing experience on our website, to show you personalized content and targeted ads, to analyze our website traffic, and to understand where our visitors are coming from.