Новости продукта

Hunan Great Steel Pipe Co., Ltd
Шипованная пробка, шипованная труба, пробка штыря, шипованная пробка против finned пробки, печи шипованная пробка, боилер отработанного тепла

Что такое шипованная трубка

Дата: 2026-07-13
Проверка качества-один из самых важных шагов вПроизводство сборных трубопроводов. Даже когда материалы соответствуют спецификации проекта, а изготовление следует утвержденным процедурам, неполная проверка или отсутствие документации могут привести к задержкам в установке, дорогостоящим переделкам или несоответствию во время приемки объекта. Для подрядчиков EPC, владельцев проектов и групп по закупкам понимание того, как проверяются трубные катушки перед отправкой, помогает снизить риски проекта и повысить уверенность в готовом продукте. Это руководство обрисовывает в общих чертах ключевые этапы осмотра, применимые стандарты, и качественные документы покупатели должны рассмотреть перед доставкой.

Почему вопросы контроля качества

Контроль качества не ограничивается окончательной проверкой. Это систематический процесс, который начинается, когда сырье поступает на производственный объект, и продолжается на протяжении всей резки, сварки, сборки, тестирования и окончательной документации. Перед началом изготовления производители обычно проверяют утвержденные изометрические чертежи, ведомости материалов, карты сварных швов и точки удержания для обеспечения полного понимания требований проекта. На протяжении всего производства материалы, сварочные работы, размеры и результаты испытаний проверяются на соответствие применимым нормам и спецификациям заказчика. Структурированный процесс проверки помогает выявить потенциальные проблемы на ранней стадии, уменьшая ненужный ремонт, задержки установки и риски, связанные с качеством во время выполнения проекта.

Проверка материала перед изготовлением

Каждый производственный проект начинается с проверки материалов. Входящие трубы, фитинги, фланцы, клапаны и другие компоненты должны быть проверены, чтобы подтвердить, что классы материалов, размеры, номинальное давление и тепловые номера соответствуют спецификации покупки. Проверка обычно включает:
  • Сертификаты испытаний проверочных мельниц (MTC)
  • Подтверждение прослеживаемости теплового номера
  • Проверка размеров и маркировки материалов
  • Выполнение положительной идентификации материала (PMI) при указании
Для нержавеющей стали, дуплексной нержавеющей стали, никелевых сплавов и других сплавов PMI обеспечивает дополнительный уровень уверенности, проверяя химический состав до начала производства. Материалы, которые не соответствуют требованиям проекта, должны быть идентифицированы и обработаны в соответствии с процедурами управления качеством производителя.

Осмотр заварки во время изготовления

Качество заварки сразу влияет на целостность аСборная трубопроводная система. Поэтому проверка проводится до, во время и после сварки. Перед сваркой инспекторы проверяют, что утвержденная спецификация процедуры сварки (WPS), квалификационная запись процедуры (PQR) и квалификация сварщика подходят для материала и конфигурации соединения. Подгонка, выравнивание, подготовка скоса и открытие корня также проверяются. Во время сварки инспекторы контролируют соблюдение утвержденной процедуры сварки, включая такие параметры, как предварительный нагрев, температура пересечения, где это применимо, и общие методы сварки. После сварки каждое завершенное соединение должно пройти визуальный осмотр для выявления дефектов поверхности, таких как трещины, подрез, пористость, неполное слияние или чрезмерное усиление. Для трубопроводов из нержавеющей стали, внешний вид сварного шва и состояние поверхности также должны быть оценены для обеспечения соответствующей отделки и коррозионной стойкости.

Испытание без разрушения (НК)

Визуальный осмотр сам по себе не может определить каждый разрыв сварного шва. Неразрушающий контроль обеспечивает дополнительную проверку без повреждения изготовляемой катушки трубы. В зависимости от применимого кода, условий эксплуатации и спецификации проекта может быть использован один или несколько из следующих методов:
  • Ультразвуковой контроль (UT) для обнаружения внутренних разрывов сварного шва
  • Радиографические испытания (RT) для постоянной визуализации качества внутреннего сварного шва
  • Испытание жидкого пенетранта (PT) для выявления дефектов разрушения поверхности на непористых материалах.
  • Испытание магнитных частиц (МТ) для обнаружения поверхностных и приповерхностных разрывов в ферромагнитных материалах
Требования к инспекции должны соответствовать применимым спецификациям проекта и признанным отраслевым стандартам, таким как ASME B31.3 для технологических трубопроводов и ASME Раздел V для методов неразрушающего контроля.

Размерный осмотр и испытание давлением

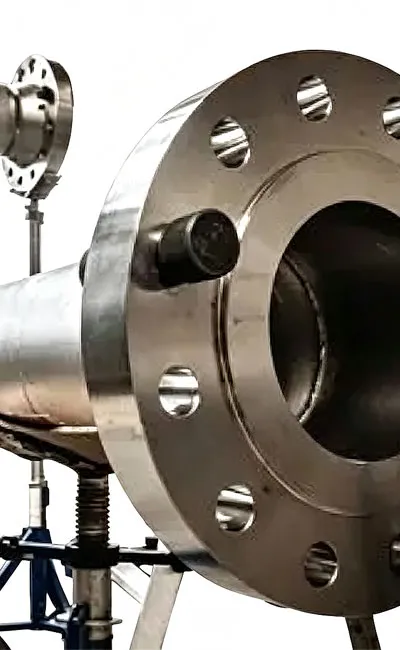
Точные размеры необходимы для обеспечения правильной установки сборных катушек труб во время установки. Размерный осмотр обычно включает проверку:
  • Общие размеры катушки
  • Измерения от центра к центру
  • Ориентация фланца
  • Расположение сопла
  • Подготовка конца трубы
  • Выравнивание сборки
Испытание давлением обеспечивает дополнительную проверку целостности давления перед поставкой. Если это требуется применимым кодом или спецификацией проекта, гидростатические испытания выполняются для подтверждения того, что изготовленная трубопроводная система может безопасно выдерживать указанное испытательное давление. Пневматические испытания могут быть выбраны для применений, где гидростатические испытания не практичны, при условии соблюдения соответствующих мер безопасности. В отчетах о проверке должны быть четко указаны метод испытаний, критерии приемки и окончательные результаты проверки.

Документация и прослеживаемость материалов

Полная документация предоставляет объективные доказательства того, что производство, проверка и испытания были выполнены в соответствии с требованиями проекта. Типичные качественные документы включают:
  • Свидетельства о заводских испытаниях (EN 10204 типа 3,1 или типа 3,2, если указано)
  • Записи прослеживаемости теплового номера
  • Сварочная документация (WPS, PQR и квалификационные записи сварщика)
  • Визуальные и размерные отчеты инспекции
  • Отчеты НК
  • Записи испытаний давлением
  • PWHT записи когда применимо
Для проектов, требующих независимой проверки, может быть организована сторонняя инспекция такими организациями, как SGS, Bureau Veritas (BV) или TÜV в соответствии с договорными требованиями.

Общие проблемы качества Покупатели должны смотреть на

Даже с установленными производственными процедурами покупатели должны внимательно изучить записи о проверке перед отправкой. Общие проблемы качества включают неправильную идентификацию материала, размерные отклонения, смещение фланца, неполное плавление сварного шва, отсутствие записей о проверке или неполную документацию о прослеживаемости. Ранний технический обзор и систематический осмотр помогают выявить эти проблемы до того, как продукты покинут производственный объект.

Часто задаваемые вопросы

Q1: Требуются ли гидростатические испытания для каждого проекта сборных трубопроводов?
А1: Испытывая требования зависят от применимого кода дизайна, спецификации проекта, и требований к покупателя. Гидростатические испытания обычно определяются для проверки целостности давления перед поставкой.
К2: Какие документы осмотра должны покупатели запросить?
А2: Типичная документация включает сертификаты испытаний мельницы, отчеты о НДТ, размерные показатели осмотра, отчеты по испытанию давления, сваривая документацию, и сертификаты осмотра ЭН 10204 где применимый.
Q3: Всегда ли требуется положительная идентификация материала (PMI)?
A3: PMI обычно указывается для нержавеющей стали, дуплексной нержавеющей стали, никелевых сплавов и других сплавов, где проект требует подтверждения химического состава.

Заключение

НадежныйПредварительно изготовленные трубопроводыКачество зависит от более чем успешного изготовления. Проверка материалов, квалифицированные сварочные процедуры, неразрушающий контроль, контроль размеров, испытания под давлением и полная документация-все это способствует поставке трубопроводных систем, отвечающих проектным спецификациям и требованиям к установке. ВХунань Великий стальных труб Co., Ltd., Каждый пре-изготовленный пронзительно проект поддержан обзором инженерства, квалифицированными процедурами по изготовления, всесторонним качественным осмотром, материальным трасеабилиты, и полной документацией осмотра. Независимые сторонние инспекционные услуги также доступны по запросу, помогая подрядчикам EPC и промышленным клиентам получать трубопроводные системы, готовые к эффективной установке и долгосрочному обслуживанию.
Список последних новостей

  • Коррозия масляного корпуса, кислый корпус обслуживания, CO₂ коррозия в нефтяных скважинах, выбор материала H2S, управление коррозией нефтяных скважин, целостность корпуса
    Масляная оболочка в агрессивных средах скважин должна соответствовать как требованиям механической конструкции, так и требованиям рабочей среды. Двуокись углерода (CO₂), сероводород (H2S), хлориды, химический состав воды и температура могут влиять на коррозионное поведение и пригодность материала. Выбор класса корпуса на основе только прочности может оставить важные риски без внимания,
  • Как выбрать масляный корпус, выбор масляного корпуса, руководство по покупке масляного корпуса, закупка масляного корпуса, спецификации масляного корпуса
    Выбор правильного масляного кожуха требует большего, чем соответствие номинальному диаметру или выбор марки стали более высокой прочности. Корпус должен соответствовать конструкции скважины, ожидаемым механическим нагрузкам, требованиям к подключению и условиям обслуживания. Для буровых подрядчиков, команд по закупкам EPC и международных покупателей подтверждение этих требований перед заказом помогает уменьшить ошибки в спецификации, задержки доставки и дорогостоящие изменения во время выполнения проекта,
  • Признаки отказа масляной обсадной колонны, проблемы целостности обсадной колонны, кольцевой мониторинг давления, повреждение обсадной колонны, диагностика неисправности обсадной колонны, осмотр масляной колонны
    Нефтяная оболочка обеспечивает структурную поддержку и помогает поддерживать целостность скважины на протяжении всего бурения и добычи. Когда обсадная колонна или связанные с ней барьеры скважины ухудшаются, последствия могут включать утечку, сбои в работе и повышенные риски для безопасности. Однако повреждение обсадной колонны не всегда видно на поверхности, и ранние предупреждающие знаки не обязательно подтверждают отказ,
  • Контроль качества масляной обсадной колонны, осмотр масляной колонны, испытание масляной колонны, требования к качеству обсадной трубы
    Качество масляной оболочки должно быть проверено на соответствие требованиям, согласованным для заказа, включая сорт стали, размеры, соединения, объем проверки и документацию. Перед отправкой покупатели должны знать не только, был ли продукт проверен, но и завершены ли необходимые тесты, результаты соответствуют указанным критериям приемки, и записи соответствуют поставленным материалам,
  • Повреждение обсадной колонны при цементировании, цементирование масляной колонны, проблемы с работой обсадной колонны, проверка соединения обсадной колонны, целостность обсадной колонны
    Повреждение обсадной колонны во время цементирования может осложнить строительство скважины, задержать последующие операции и вызвать обеспокоенность по поводу целостности скважины. Хотя цементирование помогает поддерживать колонну обсадной колонны и изолировать пласты, операция включает в себя механические нагрузки, давление жидкости и координацию между командами бурения и цементирования,

Найти то, что вам нужно?

close
We use cookies and other tracking technologies to improve your browsing experience on our website, to show you personalized content and targeted ads, to analyze our website traffic, and to understand where our visitors are coming from.