Noticias de la industria

Hunan Great Steel Pipe Co., Ltd
Fabricación del carrete del tubo, fabricación del carrete del tubo, soldadura del carrete, ASME B31, fabricación de 3 tubos, tubería prefabricada, NDE para los carretes del tubo

¿Cómo se fabrican los carretes de tubería? Una guía de fabricación paso a paso

Fecha: 2026-06-23

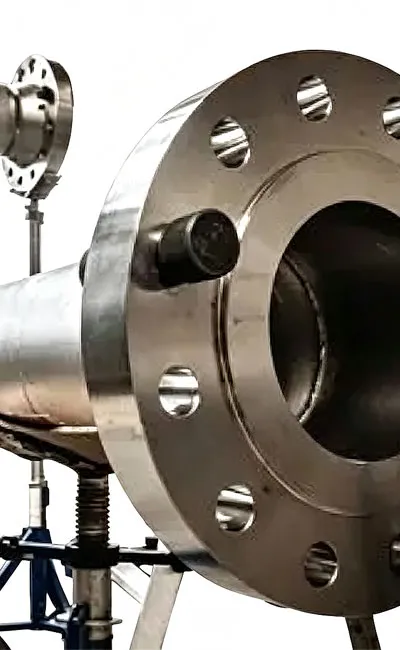
Carretes de tuberíaSon secciones de tuberías ensambladas en taller construidas a partir de tuberías, accesorios, bridas y uniones soldadas. Llegan al sitio listos para la conexión final: reducen las soldaduras de campo en un 60-80% y reducen los horarios de instalación en un 30-40%. Las instalaciones de petróleo y gas, las centrales eléctricas, los procesadores químicos y los proyectos de tratamiento de agua dependen de ellos. Pero, ¿qué sucede realmente dentro de una tienda de fabricación de bobinas de tubería? Aquí está el proceso, paso a paso.


1. Extracción de dibujo de carrete

Fabricación comienza con documentación de ingeniería. Las isométricas de tuberías, derivadas de los modelos 3D BIM (Revit, E3D o similares), se dividen en dibujos de bobinas individuales. Cada dibujo define:

  • Longitudes de corte para cada segmento de tubería
  • Tipos de ajuste y ubicaciones (codos, tees, reductores)
  • Clasificación de brida y tipos de revestimiento
  • Números de soldadura y requisitos de NDE
  • Un ID de cola único vinculado al número de línea principal
Los errores dimensionales en esta etapa caen en cascada aguas abajo. La mayoría de los talleres de fabricación ahora extraen carretes directamente del modelo 3D en lugar de volver a dibujar a partir de impresiones 2D; esto solo reduce los errores relacionados con el dibujo en aproximadamente un 80%.

2. Material Verificación y corte

Las materias primas (tuberías, bridas y accesorios) llegan con certificados de prueba de molino (MTC) y números de calor. Antes de cualquier corte, el personal del taller verifica los grados contra la lista de materiales. Los números de calor se registran contra cada ID de carrete para una trazabilidad completa.

La tubería se corta a la longitud utilizando sierras de cinta, cortadores de plasma o sierras frías. Para los materiales inoxidables y de aleación, los fabricantes utilizan equipos de corte dedicados para evitar la contaminación por hierro.

3. Biselado y Fit‑Up

Los extremos de las tuberías cortadas están biselados para coincidir con la Especificación de Procedimiento de Soldadura (WPS). Los ángulos de bisel comunes varían de 22,5 ° a 37,5 °, con una cara de raíz de 1 ‑ 3mm dependiendo del grosor de la pared.
Luego, los fabricantes ensamblan los componentes en bancos o rodillos de ajuste. Las soldaduras de tachuela sostienen la asamblea en la posición mientras que los inspectores verifican:
  • Dimensiones centro a centro y cara a cara (± 3mm según ASME B31.3)
  • Orientación del orificio de perno de brida (rotación de ± 1,5mm)
  • Ubicaciones de salida de sucursal
  • Cuadratura general del carrete

El paralelismo de la cara de la brida, crítico para el sellado de la junta, se verifica con medidores de palpado. Un hueco de 0,5mm a través de la cara de la pestaña es típicamente el umbral de rechazo.


4. Soldadura

Soldadura domina elHorario de fabricaciónY costo. Los soldadores certificados trabajan según WPS aprobados, utilizando procesos seleccionados para el material y el servicio:
Material
Proceso común
Requisito de precalentamiento
Acero al carbono (SA106 Gr.B)
SMAW / GMAW
50 ‑ 100 °C para pared> 25mm
Acero inoxidable (304/316L)
Raíz GTAW + relleno SMAW
Ninguno, pero interpass ≤ 150 °C
Acero de aleación (P11/P22)
GTAW + SMAW
150 ‑ 200 °C + pwht
La soldadura de taller en la posición plana (1G) rutinariamente alcanza tasas de aceptación de primer paso de 95 ‑ 98%, en comparación con 85 ‑ 90% para la soldadura de campo. Las reparaciones de soldadura se registran y se inspeccionan de nuevo.
5. control dimensional e inspección visual

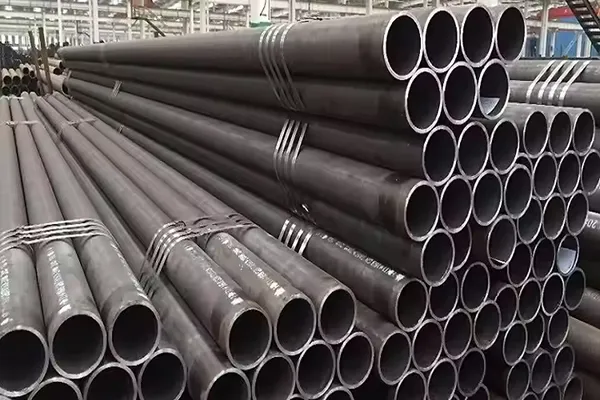
Después de la soldadura, elCarrete completadoVuelve al banco de ajuste para una comprobación dimensional final. Los inspectores confirman que la contracción de soldadura no ha sacado las dimensiones de la tolerancia.

La inspección visual (VT) sigue-cada soldadura se examina para:
  • Undercut (profundidad ≤ 0,8mm típicamente)
  • Altura del refuerzo
  • Porosidad superficial o agrietamiento
  • Atado adecuado en los dedos de los pies de soldadura
Cualquier bobina que falla las comprobaciones dimensionales o visuales se marca para volver a trabajar antes de continuar.

6. Ensayos no destructivos (NDE)

Las especificaciones del proyecto determinan qué métodos de NDE se aplican. Combinaciones comunes:
  • Pruebas radiográficas (RT): para soldaduras a presión en servicios de gas o alta temperatura. Detecta la porosidad interna, la falta de fusión y las grietas.
  • Prueba ultrasónica (UT): para acero al carbono de pared gruesa. Mejor para la detección de defectos planos que RT.
  • Partícula magnética (MT) -Grietas superficiales en aceros ferríticos.
  • Dye Penetrant (PT) -Grietas superficiales en aleaciones inoxidables o no ferrosas.
Para el servicio agrio (NACE MR0175), se agrega la prueba de dureza-los casquillos de la soldadura deben permanecer ≤ 22 HRC.
Las pruebas hidrostáticas a una presión de diseño de 1,5 × se realizan donde se especifica. El carrete se llena con agua, se presuriza y se mantiene durante 10 segundos como mínimo. No se permite la caída de presión o fugas visibles.

7. recubrimiento y protección de la superficie

Una vez que se despejan la NDE y las pruebas hidroeléctricas, el carrete se mueve a la preparación de la superficie:
  • Limpieza por explosión-SSPC‑ SP10 (metal casi blanco) para la mayoría de los recubrimientos
  • Imprimación o recubrimiento: FBE, 3PE, epoxi líquido o galvanizado, según el servicio
  • Protección de la cara del reborde-cubiertas instaladas para prevenir daño del grano
Para el servicio en alta mar o enterrado, el espesor del recubrimiento y las pruebas de vacaciones están documentadas.

8. Etiquetado, documentación y envío

Antes del envío,Cada carreteRecibe una etiqueta de metal duradera con su ID, número de línea y números de calor. Los paquetes de documentación final (MTC, registros de soldadura, informes NDE, certificados de prueba hidráulica y registros de recubrimiento) se compilan y se adjuntan al ID del carrete.
Los carretes están tapados, embalados o apilados para el transporte. La entrega está programada para que coincida con la secuencia de instalación del sitio, minimizando el área de disposición y la doble manipulación.

Resumen

Fabricación del carrete del tuboSigue una secuencia disciplinada de ocho pasos: dibujo, preparación de material, biselado, soldadura, comprobación dimensional, NDE, recubrimiento y envío. Cada paso depende de las entradas precisas del anterior. Las tiendas que mantienen una trazabilidad rigurosa, desde el número de calor hasta el informe de prueba final, entregan consistentemente carretes que se ajustan a la primera vez, reduciendo el retrabajo de campo y manteniendo los proyectos a tiempo.

Lista de últimas noticias

  • Guía de compra de la tubería de acero de la aleación, compre la tubería de acero de la aleación, proveedor de la tubería de acero de la aleación, exportación de la tubería de acero de la aleación
    Comprar tubos de acero de aleación para un proyecto internacional implica más que comparar precios por tonelada, Para contratistas EPC, distribuidores y compradores industriales, las adquisiciones necesitan conectar especificaciones técnicas, control de calidad, inspección, documentación y logística, Un proceso de compra bien definido ayuda a reducir las brechas en las especificaciones, retrasos en la inspección y problemas de entrega antes de que la tubería llegue al sitio del proyecto,
  • Cómo seleccionar la tubería de acero de aleación, selección de tubería de acero de aleación, guía de compra de tubería de acero de aleación, tubería de acero de aleación de alta temperatura
    Seleccionar la tubería de acero de aleación debe comenzar con las condiciones de servicio reales, no simplemente con el catálogo de productos de un proveedor. En las aplicaciones de calderas, generación de energía y refinería, la temperatura, la presión, el medio de proceso y las propiedades del material afectan a la selección de la tubería, por ejemplo, ASTM A335,A335M-26 El estándar establece que la selección depende del diseño, las condiciones de servicio, las propiedades mecánicas y las características de alta temperatura, para los compradores, un proceso de selección estructurado ayuda a prevenir las brechas de especificación antes de que comience la producción,
  • Mantenimiento de tubería de acero de aleación, uso de la caldera de tubería de acero de aleación, refinería de tubería de acero de aleación, mantenimiento de tubería de alta temperatura
    La tubería de acero de aleación se usa ampliamente en calderas, generación de energía y sistemas de refinería donde las tuberías están expuestas a temperaturas elevadas, presión y condiciones de proceso exigentes. La selección del grado de aleación correcto es importante, pero la selección del material por sí sola no determina el servicio El rendimiento a largo plazo también depende de las condiciones de operación, la exposición térmica, el espesor de la pared, la calidad de fabricación, la inspección y el mantenimiento, por ejemplo, ASTM A335,A335M-26 cubre tubos de aleación de acero ferrítico sin costura para servicio de alta temperatura y afirma que la selección de materiales depende del diseño, las condiciones de servicio, propiedades mecánicas y características de alta temperatura,
  • Control de calidad de la tubería de acero de la aleación, inspección de la tubería de acero de la aleación, propiedades mecánicas de la tubería de acero de la aleación
    Para la tubería de acero de la aleación usada en calderas, centrales eléctricas, refinerías y otros sistemas industriales exigentes, el control de calidad debe cubrir la cadena de suministro completa de la identificación de la materia prima al envío final, un tubo puede cumplir el diámetro exterior requerido y El espesor de la pared y aún así no satisfacen las especificaciones del proyecto si el grado del material, el tratamiento térmico, las propiedades mecánicas o los registros de inspección son incorrectos, Para los compradores, el control de calidad efectivo significa verificar tanto el producto físico como la evidencia detrás de él,
  • Tubo de acero de aleación de alta temperatura, aplicaciones de tubos de acero de aleación, selección de tubos de acero de aleación, tubos de acero de aleación
    La tubería de proceso de alta temperatura coloca requisitos exigentes en los materiales de la tubería, a medida que aumenta la temperatura, la resistencia del material puede cambiar, la oxidación puede volverse más significativa y la exposición a largo plazo puede afectar la condición de servicio del sistema de tuberías, la tubería de acero de aleación se selecciona comúnmente para aplicaciones donde Se requiere un rendimiento mecánico a temperatura elevada, los usos típicos incluyen líneas de proceso de refinería, unidades petroquímicas, sistemas de calderas y vapor, instalaciones de generación de energía y otras tuberías industriales que operan bajo temperatura y presión elevadas, sin embargo, la selección correcta depende de la condición de servicio completo en lugar de la temperatura sola,

Encuentra lo que necesita?

close
We use cookies and other tracking technologies to improve your browsing experience on our website, to show you personalized content and targeted ads, to analyze our website traffic, and to understand where our visitors are coming from.