4. Use accesorios sin restricción excesiva
Las abrazaderas, plantillas y strongbacks pueden mantener los componentes en posición durante el corte, ajuste y soldadura. Los accesorios colocados correctamente ayudan a mantener la alineación y reducir el movimiento no deseado. Sin embargo, una mayor moderación no siempre significa mejores resultados. La restricción excesiva puede aumentar la tensión residual y, bajo ciertas condiciones de material y soldadura, contribuir al agrietamiento. Los accesorios deben proporcionar un soporte adecuado sin introducir una carga local no intencionada. Para ensamblajes complejos, los ingenieros de fabricación pueden considerar el preajuste, la restricción temporal o una secuencia de soldadura revisada. El enfoque debe seleccionarse de acuerdo con el diseño del componente, el material y los requisitos de fabricación aplicables.
5. dimensiones de la medida en la fabricación
La inspección dimensional no debe posponerse hasta que se complete el ensamblaje. La verificación en las etapas planificadas hace que sea más fácil identificar cuándo se desarrolla la distorsión y determinar su causa probable. Los puntos de control útiles incluyen:
-
Después del corte, para verificar las dimensiones y la geometría de la pieza.
-
Después del ajuste, para confirmar la alineación y la preparación de la articulación.
-
Después de las principales etapas de soldadura, para evaluar el movimiento y la distorsión.
-
Después del enfriamiento y la fabricación final, para verificar el cumplimiento de las tolerancias de dibujo.
Registre las mediciones y compárelas con los dibujos aprobados. Si una desviación excede los límites permitidos, investigue la causa antes de seleccionar un método correctivo. Martilleo incontrolado o enderezamiento de la llama puede dañar el material o crear tensión adicional. Cualquier corrección basada en calor debe seguir un procedimiento aprobado apropiado para el grado de acero, la condición del material y los requisitos del componente.
6. Prevenir problemas de fabricación recurrentes
La distorsión repetida generalmente requiere una revisión del proceso en lugar de una corrección repetida de partes individuales. Compare el espesor del material, la geometría del componente, las condiciones de soporte, la secuencia de corte, los parámetros de soldadura y los resultados de la inspección para identificar patrones. Documentar los cambios de proceso aprobados y verificar su efectividad en el trabajo posterior. Este enfoque ayuda a los equipos de fabricación a mejorar la consistencia dimensional y reducir el retrabajo evitable. Para el suministro de acero basado en proyectos, Hunan Great Steel Pipe Co., Ltd. apoya la revisión de especificaciones, la coordinación de abastecimiento y producción, los arreglos de inspección de fábrica, la revisión de documentación y la coordinación de entrega de exportaciones. Los requisitos técnicos claros y los puntos de inspección acordados ayudan a alinear el suministro de material con las necesidades de fabricación posteriores.
Preguntas frecuentes
Q1: ¿Cuál es la causa principal de la distorsión de soldadura de la placa de acero?
A1: El calentamiento y enfriamiento desigual causa expansión y contracción localizadas. La contracción resultante puede cambiar la forma de la placa o el ensamblaje soldado.
Q2: ¿Puede una mayor entrada de calor de soldadura aumentar la distorsión?
A2: Puede, particularmente cuando la calefacción y la contracción son desiguales. Sin embargo, los parámetros de soldadura deben permanecer dentro del procedimiento calificado y satisfacer la calidad de soldadura requerida.
Q3: ¿Las abrazaderas siempre previenen la distorsión de la placa de acero?
A3: No. Los accesorios pueden mejorar la alineación, pero la restricción excesiva puede aumentar la tensión residual o crear otros riesgos de fabricación. El diseño del accesorio debe adaptarse al componente y al procedimiento de soldadura.
Q4: ¿Cómo se debe corregir la placa de acero distorsionada?
A4: Primero medir la desviación e identificar su causa. El enderezamiento o corrección basada en calor solo debe realizarse utilizando un método aprobado adecuado para el material y el componente.
Conclusión
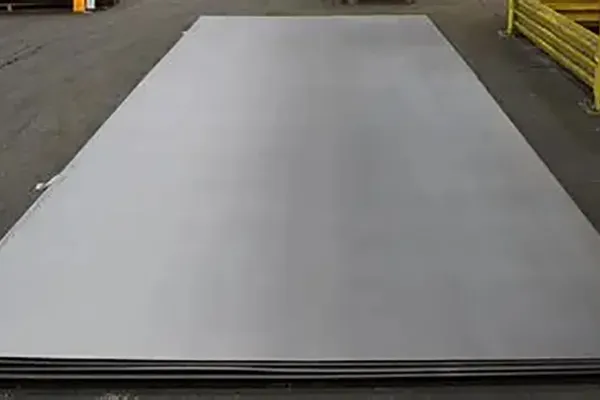
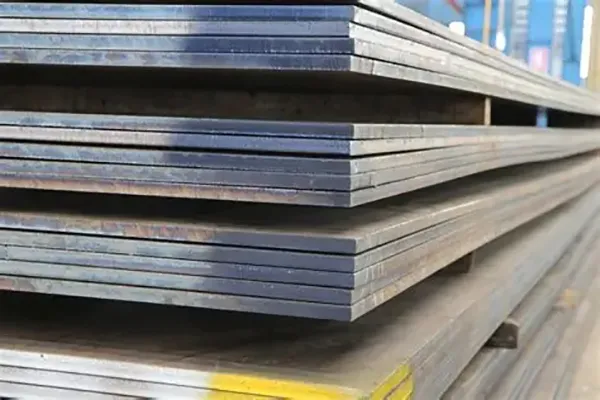
La prevención de la distorsión de la placa de acero requiere un control coordinado de corte, soldadura, restricción e inspección dimensional. Al planificar la secuencia de fabricación, seguir procedimientos calificados y verificar las dimensiones en las etapas clave, los fabricantes pueden reducir el retrabajo y mejorar la consistencia de los componentes terminados.


 English
 Español
 русский язык
 Português