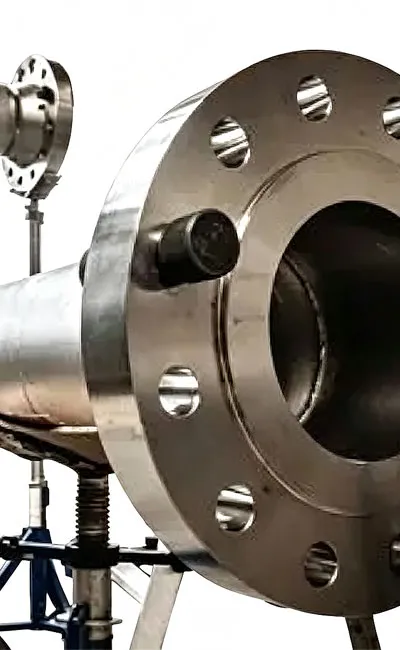
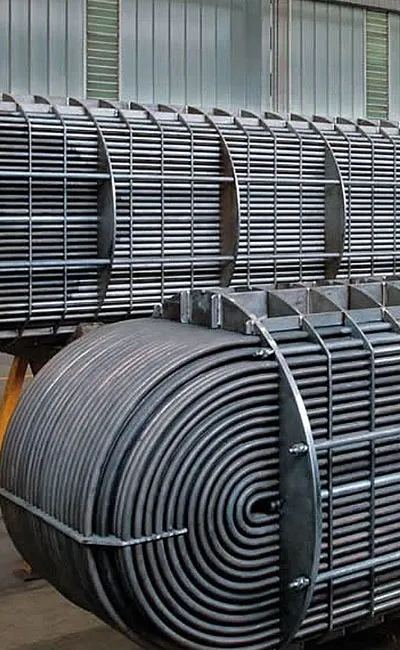
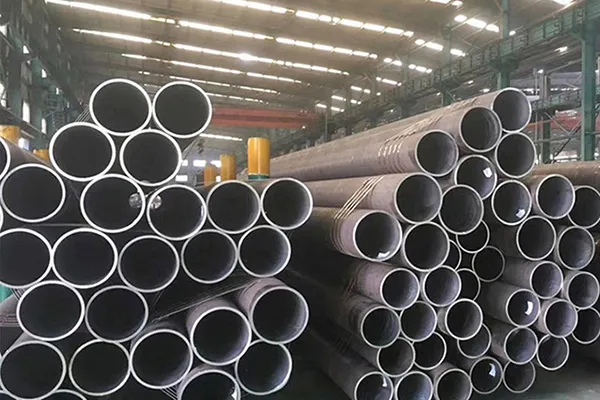
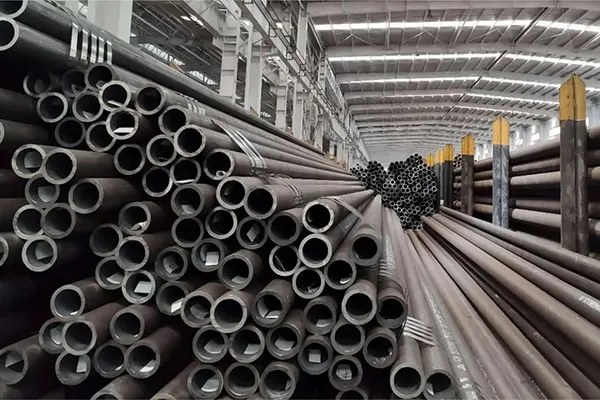
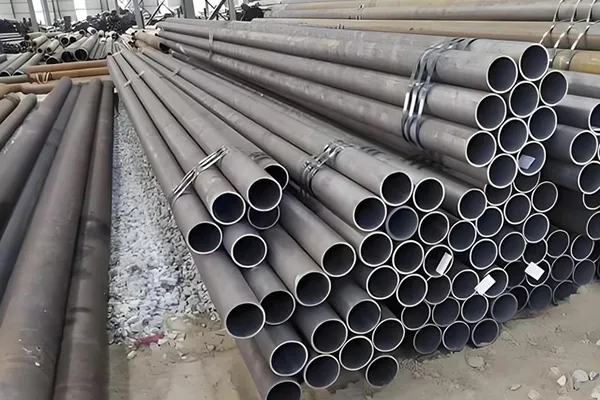
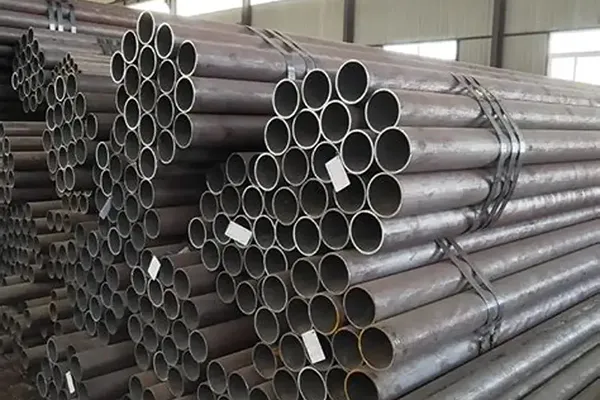
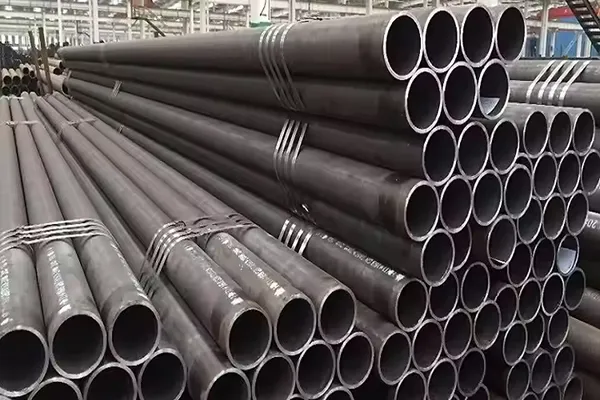
Carretes de tuberíaReducir las soldaduras de campo en un 60-80% y comprimir los programas de instalación en un 30-40%. Al mover la fabricación del sitio a la tienda, los equipos de proyecto obtienen una calidad de soldadura constante y menos retrasos climáticos. Pero un carrete bien fabricado aún necesita una instalación adecuada: recibir verificaciones, levantar, alinear, soldar en el campo, probar y poner en marcha afectan el rendimiento final del sistema. Esta guía cubre el proceso de instalación completo para proyectos de petróleo y gas, petroquímicos, generación de energía y construcción industrial.
La instalación del carrete de tubería es el proceso de posicionamiento y conexión
Tubería prefabricadaEnsambles-secciones de tubería, bridas, accesorios y uniones soldadas-en un sistema de tuberías completado. Comparado con la construcción palo-construida en sitio, la instalación del carrete ofrece:
-
Menos soldaduras de campo (reducción del 60-80%)
-
Erecciones más rápidas (30-40% compresión programada)
-
Mejor calidad de soldadura (aceptación de primer paso de la tienda 95-98%)
-
Congestión reducida del sitio y permisos de trabajo en caliente
Paso 1: Recepción y verificación
La instalación comienza en el patio de tendido, antes de que se levante cualquier carrete. Recepción de cheques de equipo:
-
ID de la bobina contra el dibujo isométrico
-
Certificados de material y números de calor
-
Dimensiones generales: brida cara a cara, orientación de los orificios de los pernos, ubicaciones de las ramas
-
Condición de recubrimiento: el daño del transporte se repara antes de la instalación
-
Protectores de cara de brida-intactos y sin daños
Almacenamiento: Los carretes se sientan en soportes sobre el nivel del suelo, no directamente en el suelo. El soporte desigual distorsiona las bridas, especialmente en los carretes de pared delgada de gran diámetro. Cualquier discrepancia encontrada aquí es más barata de arreglar ahora que después de levantarla en posición.
Paso 2: Elevación y posicionamiento
Los carretes van desde ensamblajes pequeños (50 kg) hasta secciones pesadas (más de 10 toneladas). Levantar requiere un plan. Requisitos clave de elevación:
-
Puntos de elevación aprobados del dibujo del carrete
-
Eslingas y grilletes clasificados para el peso del carrete más el margen de seguridad del 25%
-
Eslinga suave o ganchos acolchados para proteger recubrimientos FBE/3PE
-
Estabilidad de la carga-elevación del dos-punto para los carretes largos; tres-punto para las asambleas complejas
Para carretes de más de 5 toneladas o 12 metros, se requieren planes de elevación formales, documentados y firmados antes de que la grúa se mueva.
Paso 3: Alineación y ajuste
La alineación es el mayor riesgo de instalación. La desalineación no solo dificulta el atornillado, sino que crea estrés que se transfiere a bombas, compresores y equipos rotativos. Lo que se verifica antes de cualquier conexión:
-
Alineación de la línea central con la tubería adyacente o la boquilla del equipo
-
Elevación y pendiente (las líneas de flujo por gravedad requieren una caída mínima de 1:100)
-
Paralelismo de la cara de la brida-dentro de 0,5mm a través de la cara según ASME B31.3
-
Rotación del perno-agujero del reborde-dentro de ± 1,5mm
Nunca fuerce las bridas desalineadas con pernos. Si las bridas no se alinean libremente, recoloque el carrete o ajuste los soportes. Forzar la alineación crea una tensión que aparece como vibración del equipo o fugas de brida meses después.
Paso 4: Soldadura de campo y conexiones mecánicas
La fabricación de la tienda maneja la mayoría de las soldaduras, pero los tie-ins de campo son inevitables: carrete a carrete,
Carrete a equipo, O modificaciones del sitio. Requisitos de soldadura de campo:
-
WPS calificado para material, espesor de pared y posición de soldadura
-
Soldadores certificados para el WPS específico y la posición
-
Precaliente aplicado por WPS-especialmente crítico para el acero al carbono sobre la pared de 25mm y todos los aceros de aleación
-
Temperatura interpass monitoreada y registrada
Para los aceros de aleación (P11, P22, P91), se requiere a menudo el tratamiento térmico de la poste-soldadura (pWHT) después de la soldadura del campo. El equipo portátil de la pwht y los operadores calificados deben estar disponibles in situ.
Las conexiones bridas requieren igual cuidado:
-
Tipo correcto de la junta para el servicio (espiral-herida para los de alta temperatura, PTFE para la sustancia química)
-
Pernos lubricados según la especificación
-
Par aplicado en secuencia entrecruzado: 30% → 60% → 100% del objetivo
-
Par final verificado con llave dinamométrica calibrada-sin apriete de "sensación"
Después de que se realizan todas las conexiones, el sistema se prueba antes de la puesta en marcha. NDE aplicado a soldaduras de campo-a menudo en un porcentaje más alto que soldaduras de taller:
-
RT (radiografía) o UT (ultrasónica) para soldaduras a presión
-
MT (partícula magnética) o PT (tinte penetrante) para defectos superficiales
-
Pruebas de dureza en soldaduras que recibieron pwht (≤ 22 hrc por nace mr0175 para servicio agrio)
La prueba hidrostática sigue NDE:
-
Llene con agua limpia (o líquido de prueba especificado)
-
Presurizar a 1,5 × presión de diseño
-
Mantenga por 10 minutos mínimo
-
Inspeccione todas las conexiones, soldaduras, bridas-cero fugas
Paso 6: Puesta en marcha y entrega
La puesta en marcha confirma que el sistema funciona según lo diseñado. Tareas de puesta en marcha:
-
Lavado del sistema para eliminar los desechos (crítico para el equipo giratorio)
-
Estabilización de la presión
-
Pruebas funcionales de equipos conectados
-
Cierre de lista de punzonado
Documentación entregada en la entrega:
-
Isometrics as-built con ubicaciones de soldadura de campo marcadas
-
Informes NDE para todas las soldaduras de campo
-
Certificados Hydrotest
-
Registros de pwht (si corresponde)
-
Registros de par de brida
Desafíos y prevención comunes de instalación
|
Desafío
|
Causa raíz
|
Prevención
|
|
Flange perno-agujero desalineación
|
Error de dibujo o contracción de soldadura
|
Comprobación de dimensiones completas antes de la instalación
|
|
Daños en el revestimiento durante el levantamiento
|
Contacto de aparejo sin relleno
|
Sling suave y puntos de elevación designados
|
|
Falla de la pwht en la soldadura de campo
|
Tripulación carece de la capacidad portátil de pwht
|
Verificar el soporte de campo del proveedor antes del inicio del proyecto
|
|
Junta de fugas post-inicio
|
Par desigual o tipo de junta incorrecto
|
Verificación de junta de registro de par
|
-
Instalaciones de producción de petróleo y gas
-
Refinerías y plantas petroquímicas
-
Estaciones de generación de energía
-
Instalaciones de tratamiento de agua
-
Plataformas offshore
-
Minería y plantas de procesamiento industrial
Preguntas frecuentes
Q1: ¿Cuánto tiempo ahorran los carretes de tubería durante la instalación?
A1: Los proyectos generalmente reportan una reducción del 30-40% en los cronogramas generales de instalación.
Q2: ¿Por qué es importante la alineación de la brida?
A2: La alineación adecuada evita el estrés excesivo en el equipo, reduce los riesgos de fugas y mejora la confiabilidad a largo plazo.
Q3: ¿Se requieren pruebas hidrostáticas después de la instalación?
La mayoría de los sistemas de tuberías industriales requieren pruebas hidrostáticas (1,5 × presión de diseño) o pruebas de presión equivalente antes de la puesta en marcha.
Q4: ¿Se pueden instalar carretes de tubería offshore?
A4: Sí, con recubrimientos especializados, materiales resistentes a la corrosión y requisitos de inspección adicionales.
Resumen
Instalación de carrete de tuberíaSigue una secuencia de seis pasos: recepción, elevación, alineación, soldadura/conexión, prueba y puesta en marcha. El mayor riesgo de instalación es la alineación: forzar los carretes desalineados en su posición crea estrés que se muestra como vibración del equipo o fugas de la brida meses después. La soldadura de campo requiere la misma disciplina que el trabajo de taller: cumplimiento de WPS, control de precalentamiento y NDE adecuada. La prueba hidráulica confirma la integridad antes del inicio. Los proyectos que tratan la instalación como un proceso técnico, con listas de verificación, registros de torque y puntos de retención, terminan constantemente más rápido y comienzan sin fugas.


 English
 Español
 русский язык
 Português