Noticias del producto

Hunan Great Steel Pipe Co., Ltd
Falla del carrete de tubería, solución de problemas del carrete de tubería, reparación de fugas de brida, corrosión en carretes de tubería, reparación de defectos de soldadura, inspección del carrete de tubería, ASME B31,3 mantenimiento

Cómo solucionar problemas de fallas en el carrete de tubería: Causas, reparaciones y guía de prevención

Fecha: 2026-06-25

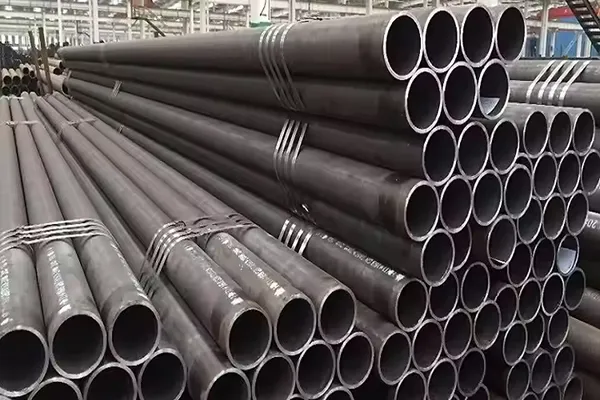
Carretes de tuberíaSonTubería tienda-fabricadoAsambleas. Reducen las soldaduras de campo en un 60-80% y aceleran la instalación. Pero las fallas aún ocurren: la corrosión, la vibración, el estrés térmico o los errores de instalación cobran su precio. Cuando un spool falla, la prioridad es dos cosas: volver a poner el sistema en línea y averiguar por qué falló. Fijar el síntoma sin encontrar la causa garantiza un fracaso repetido. Esta guía cubre los tipos de fallas comunes, cómo solucionarlos y qué funciona para la prevención.


Tipos de fallas comunes y qué las causa

La mayoría de las fallas del carrete de tubería caen en cuatro cubos:

Tipo de fallo

Causa típica

Lo que ves

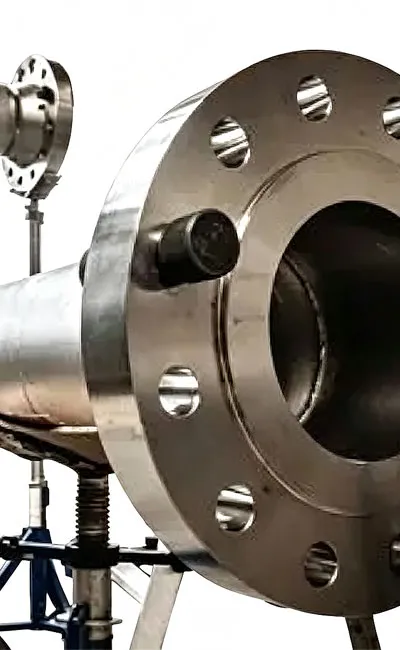
Fuga de brida

Fallo de junta, par de perno desigual, desalineación

Goteo, caída de presión

Corrosión/adelgazamiento de la pared

Medios agresivos, daños en el recubrimiento, humedad

Espesor de pared reducido, picaduras

Agrietamiento de soldadura

El estrés térmico, pobre WPS, fatiga

Grietas visibles, NDE fallido

Deformación

Falla de soporte, expansión térmica, vibración

Bridas desalineadas, secciones dobladas

Cada tipo de fallo tiene una causa raíz diferente. El método de reparación sigue la causa raíz, no el síntoma.

Paso 1: Aislar y recopilar datos

Antes de cualquier reparación, cierre y aísle la línea afectada por procedimiento de planta. Despresurizar, drenar y verificar la energía cero. Qué recoger antes de tocar el carrete:
  • Registros operativos-presión, temperatura, caudales en el momento de la falla
  • Historial de mantenimiento: reparaciones anteriores, fechas de inspección, trabajos de recubrimiento
  • Dibujo original del carrete y especificaciones del material
  • Condiciones de diseño vs. condiciones de operación reales
En muchos casos, el rastro de falla se remonta a un cambio operativo: temperatura más alta, materia prima diferente o un ciclo de inicio/apagado que no se registró. Esos datos son su primera pista.

Paso 2: Análisis de la causa raíz-No adivines

Fugas de brida

Las fugas de brida son comunes. La mayoría traza a uno de estos:
  • Material de la junta incorrecto para la temperatura de servicio o exposición química
  • Torque del perno no aplicado en secuencia, o llave de torsión no calibrada
  • Daño en la cara de la brida: arañazos, picaduras o deforma por apriete excesivo
  • Ciclo térmico: las bridas se aflojan después de ciclos repetidos de calor-frío
Compruebe: Mira la junta vieja. Si se aplasta de manera desigual, el par del perno era inconsistente. Si está deformado o descolorido, material incorrecto.

Corrosión y adelgazamiento de la pared

La corrosión ocurre internamente (fluido de proceso) o externamente (falla del recubrimiento, humedad).

Comprobación rápida de campo: lecturas de espesor ultrasónico (UT) en múltiples puntos alrededor del carrete. Comparar con el espesor de pared original. Si la pérdida de pared excede el 12.5% del nominal (según ASME B31.3), generalmente se requiere el reemplazo. Conductores comunes de la corrosión:
  • Cloruros en la corriente de proceso
  • Condensación bajo aislamiento (CUI-corrosión bajo aislamiento)
  • Daños en el recubrimiento por instalación o impacto

Defectos de soldadura y agrietamiento

El agrietamiento por soldadura aparece en NDE - RT, UT, MT o PT según el material y el acceso.
Causas:
  • WPS no calificado para la combinación de material/espesor de pared
  • Precalentamiento omitido o temperatura interpass no controlada (especialmente en aceros aleados)
  • Fatiga-presión cíclica o carga térmica
  • Hidrógeno que se agrieta-común en el acero de carbono de alta resistencia sin el pwht apropiado
Las pruebas de dureza en la tapa de soldadura pueden revelar problemas: lecturas superiores a 22 HRC para servicio agrio o 25 HRC para acero al carbono general indican una dureza excesiva y riesgo de agrietamiento.

Paso 3: Opciones de reparación-Lo que funciona, lo que no

Reparaciones de fugas de brida

  • Retorque los pernos al valor especificado usando una llave calibrada. Secuencia entrecruzada, tres etapas (30% → 60% → 100%).
  • Si la fuga continúa, reemplace la junta. Inspeccione las caras de la brida: los arañazos con una profundidad superior a 0,5mm requieren un revestimiento o reemplazo.
  • Si las caras de la brida están alabeadas (más allá de 0,5mm fuera del plano), la brida necesita ser reemplazada. El reasfaltado no arreglará las bridas alabeadas.

Daño por corrosión

  • Pérdida de pared por debajo del 12,5%: aceptable según ASME B31.3 - monitor y re-inspección.
  • Pérdida de pared 12.5-25%: superposición de soldadura o manguito de refuerzo, pero esto requiere una evaluación de ingeniería y calificación de WPS.
  • Pérdida de pared por encima del 25%: reemplace el carrete. La manga a este nivel es temporal en el mejor de los casos.
El reemplazo es casi siempre más barato que el encamisado cuando se tiene en cuenta el tiempo de ingeniería, la NDE y el riesgo.

Reparaciones de soldadura

  • Moler el área de soldadura defectuosa.
  • Vuelva a soldar utilizando WPS calificado: los mismos requisitos de precalentamiento, interpass y pwht que el original.
  • NDE la reparación-RT o UT para las soldaduras de presión, MT/PT para la superficie.
  • Prueba hidráulica si la reparación es en una soldadura que contiene presión.
Regla crítica: No hay atajos en pwht. Si la especificación original requirió un tratamiento térmico posterior a la soldadura, la reparación también lo hace. El agrietamiento en frío aparece días o semanas después.

Paso 4: Verificación-Prueba antes de reiniciar

Después de la reparación:
  • VT (visual) en todas las soldaduras y conexiones de brida reparadas
  • NDE según la especificación original: RT, UT, MT o PT según sea necesario
  • Hydrotest a 1,5 × presión de diseño-10 minutos de retención, sin fugas
Hydrotest capturas lo que falta NDE-fugas estenopeica, problemas de asiento de la junta, problemas de alineación de la brida.

Prevención-Lo que realmente funciona

Tres estrategias de prevención que ofrecen resultados medibles:
1. controles de espesor UT de intervalo fijo. Anual en servicio crítico, bienal en general. Rastree la pérdida de la pared de tendencia se acelera una vez que el recubrimiento falla.
Programa de gestión 2. Flange. Cada brida obtiene un registro: tamaño del perno, valor de par, tipo de junta y fecha de instalación. Re-torque después del primer ciclo de calor-la mayoría de las fugas ocurren entonces.
3. reparación de revestimiento a la vista. Si ve daños en el revestimiento, repare el mismo turno. La humedad bajo recubrimiento es un iniciador de la corrosión.

Preguntas frecuentes

Q1: ¿Cuál es la falla más común del carrete de tubería en las refinerías?
A1: Fugas de brida, seguidas de adelgazamiento de la pared por corrosión bajo aislamiento (CUI).

P2: ¿Cuándo reemplazar vs. reparar un carrete?
A2: Pérdida de pared por encima del 25% del espesor nominal-reemplazar. Defectos de soldadura: reparación si se limita a una sola junta. Múltiples defectos a través de la bobina-reemplazar.

P3: ¿Con qué frecuencia se deben inspeccionar los carretes?
A3: Servicios críticos (alta presión, H₂S, >400 °C): anualmente. No crítico: cada 2-3 años, o en el momento del cambio.

Resumen

Las fallas en el carrete de tubería (fugas de brida, corrosión, agrietamiento de soldadura o deformación) son manejables cuando se sigue un proceso estructurado: aislar, recopilar datos, identificar la causa raíz, seleccionar la reparación correcta y verificar con pruebas. La reparación más costosa es la que haces dos veces porque no solucionaste la causa. La prevención es la inspección, la documentación y la acción oportuna, no la conjección. Los carretes que reciben controles regulares de UT y los registros de par de brida superan consistentemente a los que no lo hacen.
Lista de últimas noticias

  • Guía de compra de la tubería de acero de la aleación, compre la tubería de acero de la aleación, proveedor de la tubería de acero de la aleación, exportación de la tubería de acero de la aleación
    Comprar tubos de acero de aleación para un proyecto internacional implica más que comparar precios por tonelada, Para contratistas EPC, distribuidores y compradores industriales, las adquisiciones necesitan conectar especificaciones técnicas, control de calidad, inspección, documentación y logística, Un proceso de compra bien definido ayuda a reducir las brechas en las especificaciones, retrasos en la inspección y problemas de entrega antes de que la tubería llegue al sitio del proyecto,
  • Cómo seleccionar la tubería de acero de aleación, selección de tubería de acero de aleación, guía de compra de tubería de acero de aleación, tubería de acero de aleación de alta temperatura
    Seleccionar la tubería de acero de aleación debe comenzar con las condiciones de servicio reales, no simplemente con el catálogo de productos de un proveedor. En las aplicaciones de calderas, generación de energía y refinería, la temperatura, la presión, el medio de proceso y las propiedades del material afectan a la selección de la tubería, por ejemplo, ASTM A335,A335M-26 El estándar establece que la selección depende del diseño, las condiciones de servicio, las propiedades mecánicas y las características de alta temperatura, para los compradores, un proceso de selección estructurado ayuda a prevenir las brechas de especificación antes de que comience la producción,
  • Mantenimiento de tubería de acero de aleación, uso de la caldera de tubería de acero de aleación, refinería de tubería de acero de aleación, mantenimiento de tubería de alta temperatura
    La tubería de acero de aleación se usa ampliamente en calderas, generación de energía y sistemas de refinería donde las tuberías están expuestas a temperaturas elevadas, presión y condiciones de proceso exigentes. La selección del grado de aleación correcto es importante, pero la selección del material por sí sola no determina el servicio El rendimiento a largo plazo también depende de las condiciones de operación, la exposición térmica, el espesor de la pared, la calidad de fabricación, la inspección y el mantenimiento, por ejemplo, ASTM A335,A335M-26 cubre tubos de aleación de acero ferrítico sin costura para servicio de alta temperatura y afirma que la selección de materiales depende del diseño, las condiciones de servicio, propiedades mecánicas y características de alta temperatura,
  • Control de calidad de la tubería de acero de la aleación, inspección de la tubería de acero de la aleación, propiedades mecánicas de la tubería de acero de la aleación
    Para la tubería de acero de la aleación usada en calderas, centrales eléctricas, refinerías y otros sistemas industriales exigentes, el control de calidad debe cubrir la cadena de suministro completa de la identificación de la materia prima al envío final, un tubo puede cumplir el diámetro exterior requerido y El espesor de la pared y aún así no satisfacen las especificaciones del proyecto si el grado del material, el tratamiento térmico, las propiedades mecánicas o los registros de inspección son incorrectos, Para los compradores, el control de calidad efectivo significa verificar tanto el producto físico como la evidencia detrás de él,
  • Tubo de acero de aleación de alta temperatura, aplicaciones de tubos de acero de aleación, selección de tubos de acero de aleación, tubos de acero de aleación
    La tubería de proceso de alta temperatura coloca requisitos exigentes en los materiales de la tubería, a medida que aumenta la temperatura, la resistencia del material puede cambiar, la oxidación puede volverse más significativa y la exposición a largo plazo puede afectar la condición de servicio del sistema de tuberías, la tubería de acero de aleación se selecciona comúnmente para aplicaciones donde Se requiere un rendimiento mecánico a temperatura elevada, los usos típicos incluyen líneas de proceso de refinería, unidades petroquímicas, sistemas de calderas y vapor, instalaciones de generación de energía y otras tuberías industriales que operan bajo temperatura y presión elevadas, sin embargo, la selección correcta depende de la condición de servicio completo en lugar de la temperatura sola,

Encuentra lo que necesita?

close
We use cookies and other tracking technologies to improve your browsing experience on our website, to show you personalized content and targeted ads, to analyze our website traffic, and to understand where our visitors are coming from.